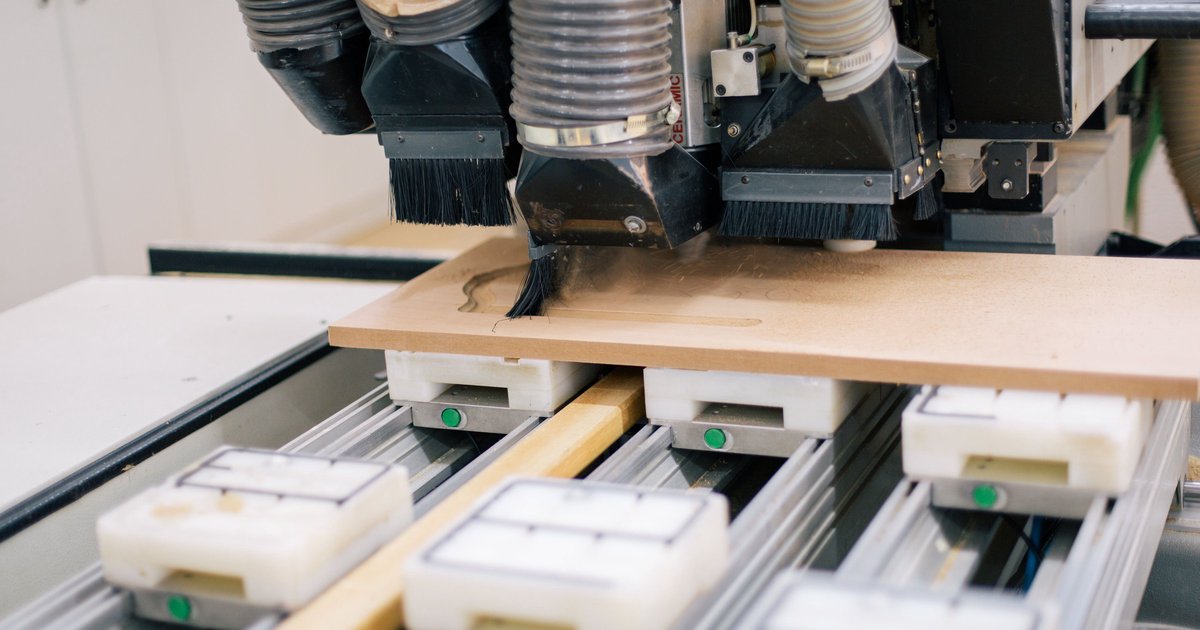
Wybór projektu do frezowania CNC drewna to w praktyce wybór między trzema poziomami złożoności: płaskim wzorem 2D, reliefem 2.5D i pełną rzeźbą 3D – a decyzję wymuszają możliwości maszyny, gatunek drewna i czas, jaki jesteś w stanie poświęcić na obróbkę i wykończenie. Pillarowy tekst o frezowaniu CNC wyjaśnia samą technologię, tutaj skupiamy się wyłącznie na tym, jak dobrać wzór do sprzętu i materiału, żeby efekt był powtarzalny i bezpieczny do wykonania.
Wzory 2D, relief 2.5D czy pełna rzeźba 3D – co realnie decyduje o wyborze
Płaskie wzory 2D (litery, logo, ornamenty tnące na wskroś) to najniższy próg wejścia – wystarczy stabilny stół, frez prosty lub grawerski i podstawowy CAM. Sprawdzają się przy szyldach, inlayach i elementach dekoracyjnych, gdzie liczy się precyzja konturu, a nie głębia.
Relief 2.5D dodaje zmienną głębokość w jednej płaszczyźnie – tu zaczyna się realne obciążenie osi Z i wymaganie, by wrzeciono utrzymywało stałe obroty przy zmiennym zagłębieniu. To wybór dla maszyn z solidną ramą i napędem o mocy co najmniej 0,8–1,2 kW; słabsze wrzeciona „duszą się" przy dłuższych ścieżkach z dużym zagłębieniem.
Pełna rzeźba 3D (portrety, płaskorzeźby, formy) wymaga już frezarki o dużym skoku Z, sztywnym prowadzeniu i wieloprzebiegowej strategii obróbki – zgrubnej i wykańczającej. Czas obróbki liczy się w godzinach, a błąd w doborze kroku między ścieżkami widać gołym okiem jako „schodki" na powierzchni.
- 2D – dla początkujących, hobby, prostych szyldów.
- 2.5D – dla użytkowników z doświadczeniem w CAM i maszyną średniej klasy.
- 3D – dla maszyn przemysłowych lub half-industrial z dużą mocą i sztywnością.
Jak gatunek drewna ogranicza wybór wzoru
Drewno miękkie (sosna, świerk, lipa) dobrze przyjmuje detale reliefu, ale ma tendencję do wyrywania włókien przy ostrych, wąskich elementach – cienkie „mostki" w liternictwie łatwo się łamią. Twarde gatunki (dąb, buk, jesion) trzymają detal lepiej, ale wymagają wolniejszego posuwu i frezu o większej liczbie ostrzy, inaczej powierzchnia się przypala.
Sęki i nieregularne słoje to realny problem przy skomplikowanych rzeźbach 3D – twardy sęk potrafi zepchnąć frez z toru albo go złamać, jeśli parametry nie są dobrane z zapasem. Do projektów z dużą liczbą detali warto wybierać deski bez sęków w strefie roboczej albo planować wzór tak, by omijał je świadomie.
Sklejka i płyty MDF zachowują się bardziej przewidywalnie niż lite drewno – brak słojów oznacza równomierny opór skrawania, co ułatwia agresywniejsze wzory 2.5D. MDF generuje jednak dużo drobnego, szkodliwego pyłu, więc odciąg i maska przeciwpyłowa klasy FFP2 są tu koniecznością, a nie opcją.
Własny projekt czy gotowe wzory – co się bardziej opłaca
Gotowe pliki wektorowe (SVG, DXF) i modele reliefowe do frezowania CNC w drewnie kupione z bibliotek online oszczędzają czas projektowania i są sprawdzone pod kątem wykonalności w CAM. To rozwiązanie dla osób, które chcą szybko uruchomić produkcję powtarzalną – szyldy, tabliczki, elementy na sprzedaż – bez uczenia się modelowania 3D.
Własny projekt w programie CAD/CAM daje pełną kontrolę nad geometrią i pozwala dopasować wzór do konkretnego wymiaru materiału czy mocowania, ale wymaga znajomości narzędzia i czasu na testy toolpathów. To wybór dla osób planujących serię unikatowych produktów albo pracujących z niestandardowymi wymiarami.
Pośrednim rozwiązaniem jest modyfikacja gotowego wzoru – skalowanie, dodanie własnego napisu, zmiana głębokości reliefu. To rozsądny kompromis, jeśli brakuje umiejętności modelowania, ale zależy na oryginalności projektu.
- Gotowe wzory – szybki start, produkcja powtarzalna, niższe ryzyko błędu w CAM.
- Własny projekt – pełna kontrola, dłuższy czas przygotowania, wymaga wprawy.
- Modyfikacja gotowego pliku – kompromis dla większości hobbystów i małych warsztatów.
Dobór freza i parametrów pod konkretny wzór
Frez spiralny (up-cut) sprawdza się przy wycinaniu konturów 2D, bo wyrzuca wióry ku górze, ale przy cienkim licu może odrywać włókna na krawędzi – wtedy lepszy jest frez kompresyjny, łączący cięcie w dół i w górę. Do reliefu i rzeźby 3D standardem są frezy kuliste (ball nose) o różnych średnicach: większa do zgrubnej obróbki, mała do detali wykańczających.
Posuw i obroty muszą odpowiadać twardości drewna i geometrii ostrza – zbyt wysoki posuw przy małym frezie kulistym kończy się jego złamaniem, zbyt niski przy dużych obrotach powoduje przypalenie krawędzi i utratę ostrości detalu. Warto zaczynać od parametrów producenta narzędzia i korygować je na próbnym kawałku tego samego gatunku drewna.
Niezależnie od wzoru, każde frezowanie drewna generuje pył drzewny, który jest szkodliwy dla dróg oddechowych, a przy niektórych gatunkach egzotycznych – uczulający. Skuteczny odciąg przy stole, maska klasy co najmniej FFP2 i okulary ochronne to minimum; przy dłuższych sesjach rzeźbienia 3D warto dodać ochronniki słuchu, bo praca trwa godzinami przy ciągłym, wysokim dźwięku wrzeciona.
Podsumowanie
Wybór między wzorem 2D, reliefem a pełną rzeźbą 3D zależy przede wszystkim od sztywności i mocy maszyny, a nie od ambicji projektu – warto dopasować poziom złożoności do realnych możliwości sprzętu, zanim zainwestuje się czas w modelowanie. Gatunek drewna i obecność sęków zawężają dalej pole manewru, a decyzja o gotowym pliku czy autorskim projekcie powinna wynikać z tego, czy priorytetem jest szybkość, czy unikatowość efektu.