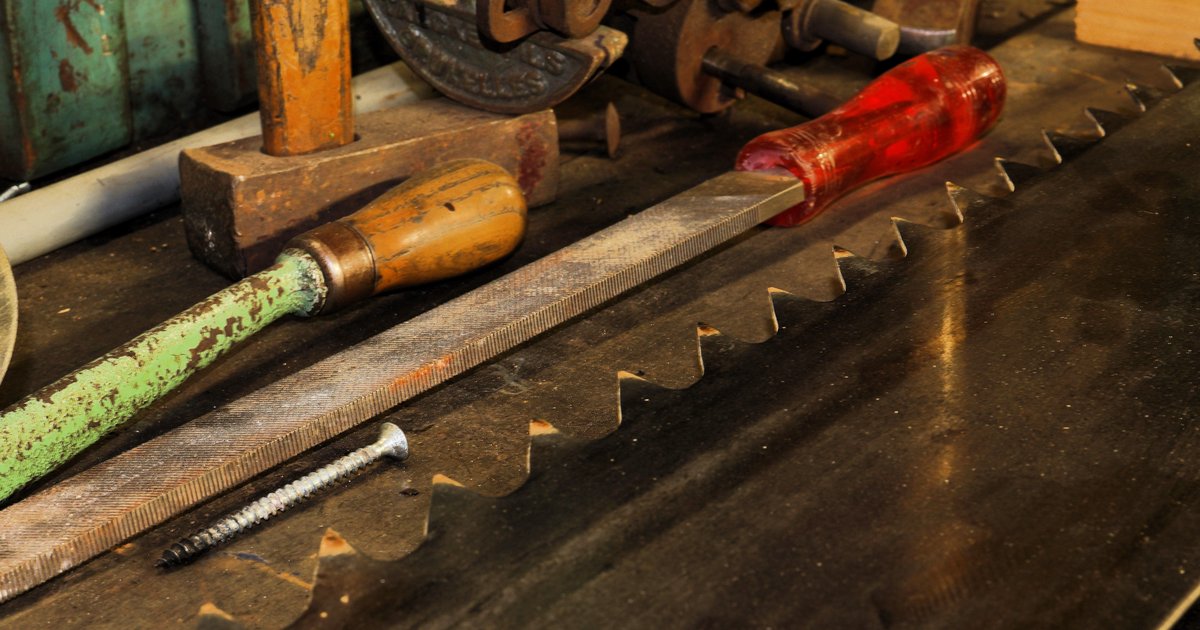
Obróbka ręczna metali to zestaw technik kształtowania, cięcia i wykańczania materiału za pomocą narzędzi trzymanych i prowadzonych przez człowieka, bez udziału maszyn CNC lub z ich minimalnym wsparciem. Potocznie ręczna obróbka metali obejmuje piłowanie, wiercenie, gwintowanie, trasowanie, gięcie i szlifowanie – czynności, które w warsztacie ślusarskim wykonuje się dziś dokładnie tak samo jak sto lat temu, choć często wspierane elektronarzędziami. Poniżej znajdziesz konkretne odpowiedzi na pytanie, jakich narzędzi używa się przy tej pracy, jak wykonać poszczególne operacje bez błędów i kiedy ręka ustępuje miejsca maszynie.
Jakie narzędzia stosuje się w ręcznej obróbce metali?
Podstawowy zestaw narzędzi do obróbki metali zależy od operacji, ale w każdym warsztacie ślusarskim znajdziesz kilka pozycji obowiązkowych:
- Pilniki – zgrubne (do zdejmowania dużej naddatku materiału) i wygładzające, dobierane pod kątem nacięcia zębów do twardości metalu.
- Piła ramowa (do metalu) – z brzeszczotem o odpowiedniej podziałce zębów (TPI); zbyt gruby ząb na cienkiej blasze wyrywa materiał, zbyt drobny na profilu stalowym zapycha się wiórem.
- Gwintowniki i narzynki – do ręcznego wykonywania gwintów wewnętrznych i zewnętrznych, zawsze stosowane z olejem do gwintowania i regularnym łamaniem wiórów.
- Traser, cyrkiel traserski, punktak – do przenoszenia wymiarów z rysunku na materiał przed cięciem czy wierceniem.
- Młotek ślusarski i przecinaki – do usuwania nadmiaru materiału i wstępnego formowania krawędzi.
- Wiertarka ręczna lub akumulatorowa, imadło ślusarskie, kątownik, suwmiarka i mikrometr – do wiercenia, mocowania obrabianego elementu i kontroli wymiarów.
Jakość narzędzi ma tu bezpośredni wpływ na precyzję: stępiony pilnik czy nieostry brzeszczot zamiast skrawać, ślizga się po powierzchni i generuje ciepło, które odpuszcza hartowaną krawędź narzędzia.
Krok po kroku: najważniejsze techniki ręcznej obróbki
Każda operacja ręczna ma swoją logikę, którą trzeba rozumieć, żeby wynik był powtarzalny.
- Trasowanie – linie i punkty odniesienia rysuje się traserem po powierzchni pokrytej tuszem traserskim, dzięki czemu rysa jest widoczna i nie zaciera się podczas dalszej obróbki.
- Piłowanie – pilnik prowadzi się prostym, płynnym ruchem tylko na skoku roboczym; docisk na skoku powrotnym niszczy zęby i skraca żywotność narzędzia.
- Gwintowanie ręczne – gwintownik wkręca się o pół do jednego obrotu, potem cofa o ćwierć obrotu, żeby złamać wiór; pominięcie tego kroku jest najczęstszą przyczyną urwania gwintownika w otworze.
- Gięcie – element mocuje się w imadle lub między prowadnicami giętarki, uwzględniając minimalny radius gięcia dla danego materiału, żeby na zewnętrznej stronie łuku nie doszło do pęknięcia struktury.
- Wykańczanie i usuwanie zadziorów – po każdej operacji cięcia lub wiercenia krawędzie zdejmuje się pilnikiem lub odgratowywaczem, bo ostre zadziory to najczęstsza przyczyna zranień rąk podczas dalszej pracy.
Obróbka precyzyjna metali ręcznie – gdzie są granice dokładności?
Doświadczony ślusarz, pracując z mikrometrem i suwmiarką, jest w stanie utrzymać tolerancje w zakresie 0,05–0,1 mm przy dopasowywaniu pasowań, docieraniu powierzchni czy korekcie otworów. To wystarcza do naprawy pojedynczej części, prototypu czy elementu, który i tak trafi na docieranie lub szlifowanie ręczne po dopasowaniu.
Problem zaczyna się tam, gdzie liczy się powtarzalność na dużej serii lub tolerancje rzędu kilku mikrometrów, a także przy skomplikowanych kształtach 3D, gwintach wewnętrznych o nietypowym skoku czy powierzchniach krzywoliniowych. W takich przypadkach obróbka metali CNC – czyli skrawanie na maszynach numerycznie sterowanych – eliminuje zmienność wynikającą z ludzkiego nacisku, kąta prowadzenia narzędzia czy zmęczenia ręki.
W praktyce warsztatowej obie metody się uzupełniają: element wytoczony na CNC często wymaga jeszcze ręcznego opiłowania krawędzi, dogwintowania uszkodzonego otworu czy dopasowania na miejscu montażu, gdzie maszyna nie ma dostępu. Traktowanie ręcznej obróbki jako etapu wykańczającego, a nie konkurenta dla maszyny, pozwala wykorzystać mocne strony obu podejść.
Jak bezpiecznie pracować ręcznie z metalem?
Praca ręczna wydaje się mniej ryzykowna niż operacje na obrabiarkach, ale generuje własny zestaw zagrożeń, które łatwo zignorować.
- Okulary ochronne – opiłki metalowe odrywające się podczas piłowania i szlifowania lecą pod nieprzewidywalnymi kątami; brak okularów to najczęstsza przyczyna urazów oka w warsztacie ślusarskim.
- Rękawice tylko tam, gdzie są bezpieczne – przy piłowaniu i trasowaniu chronią dłonie przed ostrymi krawędziami, ale przy wierceniu wiertarką trzeba je zdjąć, bo mogą zostać wciągnięte przez wiertło.
- Odzież bez luźnych elementów – rękawy, apaszki i biżuteria mogą zostać zahaczone przez wirujące wiertło lub obrotowy uchwyt.
- Maska przeciwpyłowa i wentylacja – przy ręcznym szlifowaniu i polerowaniu metali, zwłaszcza stopów kolorowych, powstaje pył szkodliwy dla dróg oddechowych.
- Stabilne mocowanie obrabianego elementu – przedmiot trzymany tylko w ręce podczas piłowania czy gwintowania potrafi się przesunąć i doprowadzić do zranienia; imadło ślusarskie powinno być stałym punktem odniesienia.
Kontrola stanu narzędzi jest równie ważna: pilnik z ułamanym trzonkiem, pęknięty przecinak czy stępiony gwintownik zwiększają siłę potrzebną do pracy, a to prowadzi do utraty kontroli nad narzędziem.
Podsumowanie
Ręczna obróbka metali pozostaje niezastąpiona przy naprawach, prototypowaniu, dopasowywaniu części i tam, gdzie geometria lub dostępność miejsca uniemożliwiają użycie maszyny. Znajomość odpowiednich narzędzi, kolejności operacji i granic dokładności, jaką da się osiągnąć ludzką ręką, pozwala świadomie zdecydować, kiedy wystarczy pilnik i gwintownik, a kiedy zadanie należy przekazać obrabiarce CNC. Bezpieczna praca zaczyna się od dobrze dobranego i sprawnego narzędzia oraz stałego nawyku ochrony oczu i rąk – bez tego nawet najprostsza operacja piłowania może skończyć się urazem.