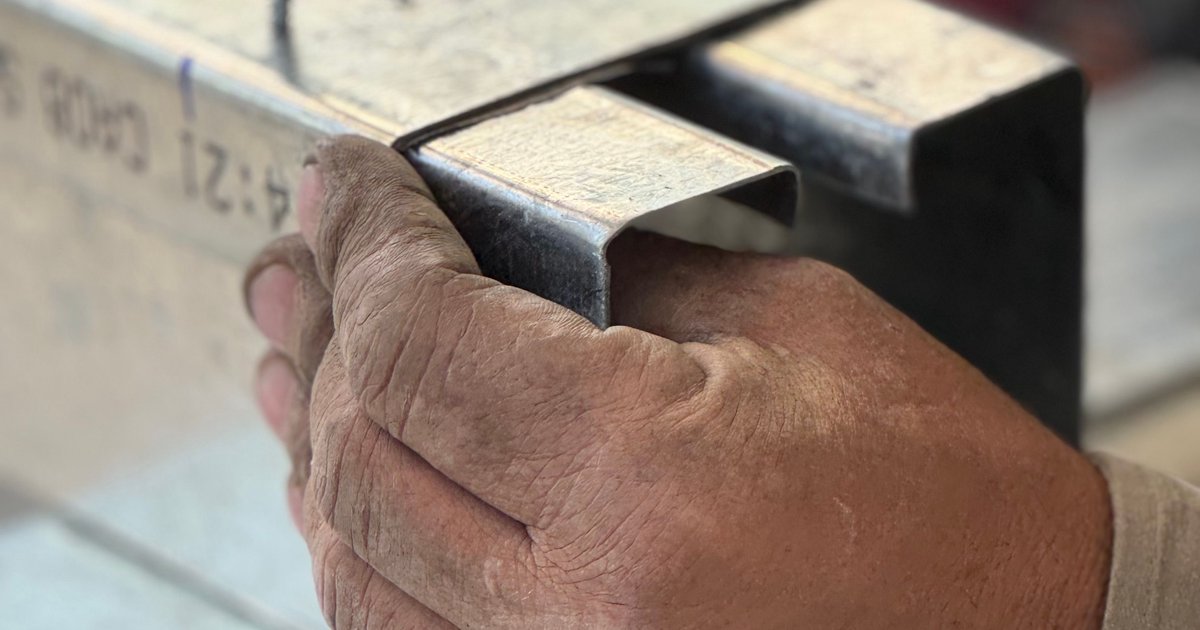
Ręczna obróbka metali to zbiór technik kształtowania, cięcia i wykańczania elementów metalowych wykonywanych siłą rąk i za pomocą narzędzi ręcznych, bez udziału maszyn sterowanych numerycznie czy elektronarzędzi zastępujących pracę fizyczną. Potocznie ręczna obróbka metali kojarzy się głównie z piłowaniem i gięciem w warsztacie ślusarskim, choć w praktyce obejmuje znacznie szerszy zakres operacji – od trasowania po ręczne gwintowanie i polerowanie. Poniżej wyjaśniam, jakie techniki i narzędzia się na nią składają oraz kiedy taka praca daje lepszy efekt niż obróbka maszynowa.
Jakie operacje obejmuje obróbka ręczna metali
Obróbka ręczna metali dzieli się na kilka grup czynności, które zwykle następują po sobie w jednym procesie produkcyjnym lub naprawczym. Trasowanie i pomiar wyznaczają miejsce cięcia lub otworu, cięcie i piłowanie usuwają nadmiar materiału, a gięcie i prostowanie nadają element kształt zgodny z rysunkiem. Na końcu procesu znajdują się operacje wykończeniowe – gwintowanie, polerowanie i usuwanie zadziorów.
- Trasowanie – naniesienie linii i punktów odniesienia rysikiem i punktakiem, decydujące o dokładności dalszych cięć.
- Piłowanie i cięcie – usuwanie materiału piłą ręczną, nożycami do blachy lub przecinakiem, stosowane tam, gdzie maszyna nie ma dostępu.
- Gięcie i prostowanie – kształtowanie profili i blach za pomocą imadła, młotka i giętarki ręcznej.
- Wiercenie ręczne – wykonywanie otworów wiertarką ręczną lub korbową tam, gdzie nie da się użyć wiertarki stołowej.
- Gwintowanie i polerowanie – nacinanie gwintu gwintownikiem oraz nadawanie powierzchni ostatecznego wykończenia pilnikiem, papierem ściernym lub filcem.
Każda z tych czynności wymaga innego chwytu, kąta pracy i doboru narzędzia do twardości oraz grubości obrabianego materiału.
Jakie narzędzia są niezbędne do obróbki ręcznej metali
Zestaw podstawowych narzędzi do ręcznej obróbki metali jest stosunkowo niewielki, ale każde z nich pełni ściśle określoną funkcję i nie da się go zastąpić innym bez utraty jakości pracy. Dobór narzędzia zależy od rodzaju metalu – stal narzędziowa, aluminium czy mosiądz różnią się twardością i wymagają innego kąta ostrza oraz nacisku.
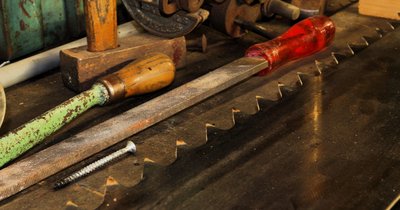
- Pilniki – zróżnicowane pod względem nacięcia (zgrubne, średnie, gładkie) i kształtu przekroju, dobierane do materiału i etapu obróbki.
- Piły ręczne do metalu – z brzeszczotem o odpowiedniej liczbie zębów na cal, dostosowanej do grubości ciętego elementu.
- Młotki ślusarskie i gumowe – do formowania, nitowania i prostowania bez pozostawiania odcisków na powierzchni.
- Imadła i ściski – utrzymujące element nieruchomo podczas cięcia, piłowania czy gwintowania.
- Gwintowniki i narzynki – do ręcznego wykonywania gwintów wewnętrznych i zewnętrznych w otworach i na prętach.
- Przyrządy pomiarowe – suwmiarka, kątownik ślusarski i mikrometr, bez których nie da się zachować wymaganych tolerancji.
Cała ta obróbka metali narzędzia traktuje jako przedłużenie ręki rzemieślnika – ich stan i regularne ostrzenie decydują o powtarzalności efektów bardziej niż sama technika.
Kiedy ręczna praca daje precyzyjniejszy efekt niż maszyna?
Precyzyjna obróbka metali kojarzy się zwykle z obrabiarkami CNC, ale w wielu sytuacjach to właśnie praca ręczna pozwala uzyskać dokładniejsze dopasowanie. Dotyczy to zwłaszcza pasowań na styk, docierania powierzchni przylegających czy korekty pojedynczego elementu, gdzie programowanie maszyny byłoby nieopłacalne lub zbyt czasochłonne.
Obróbka precyzyjna metali metodą ręczną sprawdza się w kilku typowych przypadkach:
- dopasowywanie pojedynczych, nietypowych detali – form, matryc, elementów prototypowych;
- naprawy i regeneracja części, gdzie trzeba dopasować nowy element do zużytego oryginału;
- docieranie powierzchni płaskich do wysokiej gładkości, niemożliwej do uzyskania jedną operacją maszynową;
- prace jubilerskie i grawerskie, wymagające kontroli nacisku niedostępnej dla większości maszyn.
W takich zadaniach zmysł dotyku i wzrokowa kontrola postępu pracy pozwalają na bieżąco korygować technikę, czego zautomatyzowany proces nie oferuje bez dodatkowego oprzyrządowania pomiarowego.
Ryzyka i środki ochrony przy pracy ręcznej
Praca ręczna niesie inne zagrożenia niż obsługa maszyn, ale nie mniej poważne. Ostre krawędzie ciętej blachy i zadziory powstające po piłowaniu są najczęstszą przyczyną skaleczeń dłoni, dlatego rękawice ochronne odporne na przecięcia powinny być standardem przy każdej operacji cięcia i piłowania.
- Okulary ochronne – chronią przed odpryskami metalu podczas przecinania dłutem i młotkiem oraz przed pyłem z piłowania.
- Rękawice – zdejmowane przy pracy z wirującymi narzędziami (np. wiertarką ręczną), a zakładane przy piłowaniu i cięciu blach.
- Stabilne mocowanie w imadle – zapobiega ślizganiu się elementu, które jest częstą przyczyną urazów dłoni przy nacisku pilnika.
- Odprowadzanie pyłu i opiłków – przy szlifowaniu i polerowaniu ręcznym drobny pył metalowy wymaga wentylacji lub maski przeciwpyłowej.
Częstym błędem jest praca tępym pilnikiem lub piłą – wymusza to większy nacisk, zwiększa ryzyko zsunięcia narzędzia z powierzchni i pogarsza jakość wykończenia, dlatego stan ostrza warto sprawdzać przed każdym większym zadaniem.
Podsumowanie
Ręczna obróbka metali pozostaje niezastąpiona tam, gdzie liczy się elastyczność, dopasowanie do pojedynczego elementu i bezpośrednia kontrola nad przebiegiem pracy. Znajomość podstawowych technik, właściwy dobór narzędzi do rodzaju metalu oraz konsekwentne stosowanie ochrony osobistej decydują o tym, czy efekt końcowy będzie dokładny i bezpieczny w wykonaniu.