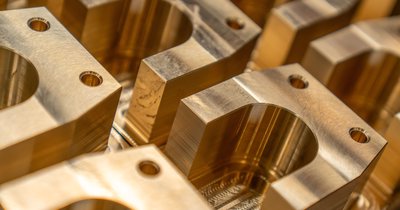
Obróbka CNC metali to proces skrawania, w którym maszyna – frezarka, tokarka lub centrum obróbcze – wykonuje ruchy narzędzia i przedmiotu według programu wgranego do sterownika, bez ręcznego prowadzenia posuwu przez operatora. Program w kodzie G określa dokładnie każdą trajektorię, prędkość i głębokość skrawania, dzięki czemu setna czy tysięczna partia detali wychodzi identyczna jak pierwsza. To odróżnia obróbkę metali CNC od pracy ręcznej, gdzie precyzja zależy od doświadczenia i czujności operatora przy każdym pojedynczym ruchu.
Jak przebiega obróbka CNC metali – od projektu do gotowego detalu
Punktem wyjścia jest model 3D lub rysunek techniczny z tolerancjami, który w programie CAM zostaje przełożony na ścieżki narzędzia. System generuje z niego kod G – sekwencję instrukcji określających pozycje osi X, Y, Z (a w maszynach wieloosiowych także obroty i kąty), prędkości obrotowe wrzeciona oraz posuwy dla każdej operacji: frezowania, toczenia, wiercenia czy gwintowania.
Przed startem produkcji operator ustawia tzw. zero programu – punkt referencyjny, względem którego maszyna liczy wszystkie współrzędne. Błąd na tym etapie, nawet o dziesiąte milimetra, przenosi się na cały detal i bywa trudny do wykrycia, dopóki nie skontroluje się pierwszej sztuki suwmiarką lub na maszynie pomiarowej. Dlatego pierwszy element z serii zawsze traktuje się jako próbny i mierzy przed uruchomieniem pełnej produkcji.
Sam cykl obróbczy przebiega w zaprogramowanej kolejności operacji – zgrubne zdjęcie naddatku materiału, potem obróbka na wymiar, na końcu operacje wykończeniowe podnoszące jakość powierzchni. Rozdzielenie tych etapów ma znaczenie praktyczne: obróbka zgrubna generuje duże siły skrawania i ciepło, więc wykonuje się ją innym narzędziem i przy innych parametrach niż delikatne przejście wykończeniowe, które ma zapewnić żądaną chropowatość i tolerancję wymiarową.
Chłodziwo lub emulsja chłodząco-smarująca dozowana jest automatycznie w trakcie cyklu – odprowadza ciepło z krawędzi skrawającej i wypłukuje wióry ze strefy obróbki. Bez odpowiedniego chłodzenia płytka skrawająca traci twardość szybciej, a na powierzchni metalu mogą pojawić się przebarwienia od przegrzania, zwłaszcza przy obróbce stali nierdzewnej czy tytanu, które słabo odprowadzają ciepło.
Jakie narzędzia stosuje się w obróbce metali CNC
Dobór narzędzi w obróbce metali CNC zależy od rodzaju operacji i obrabianego materiału. Do najczęściej stosowanych należą:
- frezy trzpieniowe z węglika spiekanego – do frezowania kieszeni, kontur i powierzchni, w wersjach dwu-, trzy- i wielopiórowych zależnie od materiału;
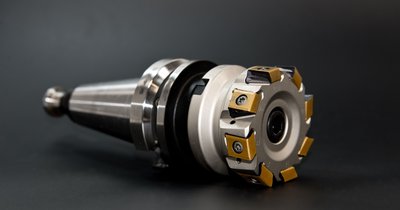
- noże tokarskie z wymiennymi płytkami skrawającymi – do toczenia zewnętrznego, wewnętrznego i gwintów, dobierane pod kątem geometrii wióra;
- wiertła i pogłębiacze – do otworów pod tolerancję lub przed dalszym gwintowaniem;
- gwintowniki i frezy gwintujące – do wykonywania gwintów wewnętrznych bez ręcznego dogwintowywania.
Materiał ostrza musi odpowiadać obrabianemu metalowi. Stal szybkotnąca (HSS) wystarcza do miękkich stopów aluminium i krótkich serii, ale przy stali konstrukcyjnej, stali nierdzewnej czy tytanie znacznie lepiej sprawdza się węglik spiekany, często z powłoką TiN, TiAlN lub AlCrN zwiększającą odporność na ścieranie i wysoką temperaturę. Powłoka nie jest kosmetyką – to ona decyduje, jak długo ostrze zachowa geometrię krawędzi przy danej prędkości skrawania.
Parametry skrawania – prędkość obrotowa wrzeciona, posuw na ząb i głębokość wcięcia – muszą być dopasowane do konkretnego materiału, a nie przyjmowane w przybliżeniu. Aluminium 6061 można obrabiać przy dużych prędkościach i sporym posuwie, bo generuje krótki wiór i mało ciepła. Stal nierdzewna 304 wymaga niższych prędkości i sztywnego mocowania, bo utwardza się mechanicznie pod ostrzem, jeśli narzędzie zbyt długo „szoruje” po powierzchni bez skrawania. Tytan wymaga jeszcze niższych prędkości, obfitego chłodzenia i sztywnej obróbki, bo słabo odprowadza ciepło i szybko przegrzewa krawędź skrawającą.
Do doboru tych wartości producenci narzędzi publikują tabele parametrów dla konkretnego materiału i średnicy narzędzia – warto z nich korzystać jako punktu startowego, a nie kopiować ustawień z innej maszyny lub innego stopu, bo różnice w twardości i składzie chemicznym metalu zmieniają obciążenie ostrza.
Obróbka precyzyjna metali CNC a praca ręczna – czym się różnią
Obróbka precyzyjna metali w wykonaniu CNC pozwala rutynowo utrzymywać tolerancje w zakresie kilku do kilkudziesięciu mikrometrów, powtarzalne na każdej kolejnej sztuce z serii. Wynika to z tego, że maszyna nie ulega zmęczeniu, nie traci koncentracji i wykonuje identyczny ruch niezależnie od tego, czy to detal pierwszy czy tysięczny. Przy dobrze zaprogramowanym cyklu i sprawnym narzędziu odchyłki wynikają praktycznie tylko z sztywności maszyny, zamocowania i zużycia ostrza.
Ręczna obróbka metali – piłowanie, wiercenie na wiertarce stołowej, toczenie na tokarce konwencjonalnej, szlifowanie ręczne – nadal ma swoje miejsce, choć z innych powodów niż precyzja seryjna. Sprawdza się przy:
- naprawach i modyfikacjach pojedynczej sztuki, gdzie programowanie CNC nie opłaca się czasowo;
- pracach dopasowawczych, np. domiarowaniu otworu na pasowanie „na wyczucie”;
- usuwaniu zadziorów i wykańczaniu krawędzi po obróbce maszynowej;
- prototypowaniu jednostkowym, gdzie liczy się szybkość reakcji na zmianę koncepcji.
Obróbka ręczna metali daje operatorowi bezpośrednią kontrolę nad każdym ruchem narzędzia i natychmiastową informację zwrotną – wibracje, dźwięk skrawania, opór na uchwycie – co przy jednostkowej naprawie bywa szybsze niż pisanie i symulowanie programu. Ale ta sama zależność od ręki i doświadczenia oznacza, że powtarzalność między kolejnymi sztukami jest znacznie niższa, zwykle w granicach dziesiątych milimetra, a nie mikrometrów.
W praktyce warsztatowej obie metody często się uzupełniają: korpus detalu powstaje na centrum obróbczym CNC z zachowaniem wymaganych tolerancji, a końcowe operacje – gratowanie, dopasowanie pasowania, drobna korekta – wykonuje się ręcznie. Decyzja, którą metodę zastosować, powinna wynikać z wielkości serii i wymaganej tolerancji, a nie z przyzwyczajenia do jednej techniki.
Bezpieczeństwo przy obróbce CNC metali i najczęstsze błędy
Obróbka CNC metali kryje inne zagrożenia niż praca ręczna, bo operator zwykle nie trzyma narzędzia w ręku, ale znajduje się w bliskości wirującego wrzeciona, gorących wiórów i strumienia chłodziwa. Podstawowy zestaw ochrony obejmuje:
- okulary lub gogle ochronne – odłamki wióra odrywają się z dużą prędkością nawet spod osłony maszyny, zwłaszcza przy otwieraniu drzwi w trakcie postoju;
- obuwie ochronne z podnoskiem – chroni przed upadkiem ciężkich uchwytów czy surowca podczas przezbrajania;
- brak rękawic w strefie wirującego narzędzia – rękawica wciągnięta między wiertło a materiał może wciągnąć całą rękę, dlatego przy pracy z uchwytem obrotowym rękawice zdejmuje się, mimo że chronią przed ostrymi wiórami przy innych czynnościach;
- osłony i blokady drzwi obudowy – uniemożliwiają start cyklu przy otwartej strefie roboczej i przecięcie się z odrzuconym elementem lub złamanym narzędziem.
Wyciąg mgły olejowej lub separator oparów chłodziwa ogranicza wdychanie aerozolu powstającego przy dużych prędkościach skrawania – długotrwały kontakt z mgłą olejową obciąża drogi oddechowe, a przy obróbce niektórych stopów, np. mosiądzu czy stali ocynkowanej, w wiórach mogą znajdować się dodatkowo drobiny metali cięższych, które nie powinny trafiać do płuc.
Najczęstsze błędy w obróbce metali CNC dotyczą doboru parametrów i mocowania:
- zbyt duży posuw lub głębokość wcięcia względem sztywności układu narzędzie–uchwyt–maszyna prowadzi do złamania freza lub wykruszenia płytki – po fakcie widać to jako nierówny, „poszarpany” ślad na powierzchni i głośny, nierówny dźwięk pracy tuż przed awarią;
- niedostateczne mocowanie przedmiotu w uchwycie lub imadle – detal „ucieka” pod obciążeniem, co objawia się przesunięciem wymiaru w jednej osi na kolejnych sztukach z tej samej serii;
- ignorowanie zużycia ostrza – stępiona płytka nie skrawa, a „przeciska się” przez materiał, generując ciepło i utwardzenie powierzchni, zwłaszcza w stali nierdzewnej; sygnałem ostrzegawczym jest wzrost hałasu i pogorszenie chropowatości mimo niezmienionego programu;
- błędne ustawienie zera lub offsetu narzędzia – skutkuje przesunięciem całej geometrii detalu, wykrywanym zwykle dopiero przy pomiarze pierwszej sztuki, jeśli nie zostanie sprawdzone wcześniej symulacją.
Regularna kontrola stanu narzędzi pod lupą lub mikroskopem warsztatowym oraz pomiar pierwszej sztuki z każdej serii pozwalają wychwycić te problemy zanim skumulują się w odrzuconej partii detali.
Podsumowanie
Obróbka CNC metali daje powtarzalność i precyzję niedostępną dla samej ręki operatora, bo cały ruch narzędzia zapisany jest w programie i wykonywany identycznie na każdej kolejnej sztuce. Wymaga jednak właściwego doboru narzędzi, parametrów skrawania dopasowanych do konkretnego stopu oraz dyscypliny w mocowaniu i kontroli zużycia ostrzy. Obróbka ręczna nie traci przy tym znaczenia – pozostaje szybszym i tańszym rozwiązaniem przy naprawach, dopasowaniach i pracach jednostkowych, a w wielu warsztatach obie metody współistnieją, uzupełniając się na różnych etapach powstawania jednego detalu.