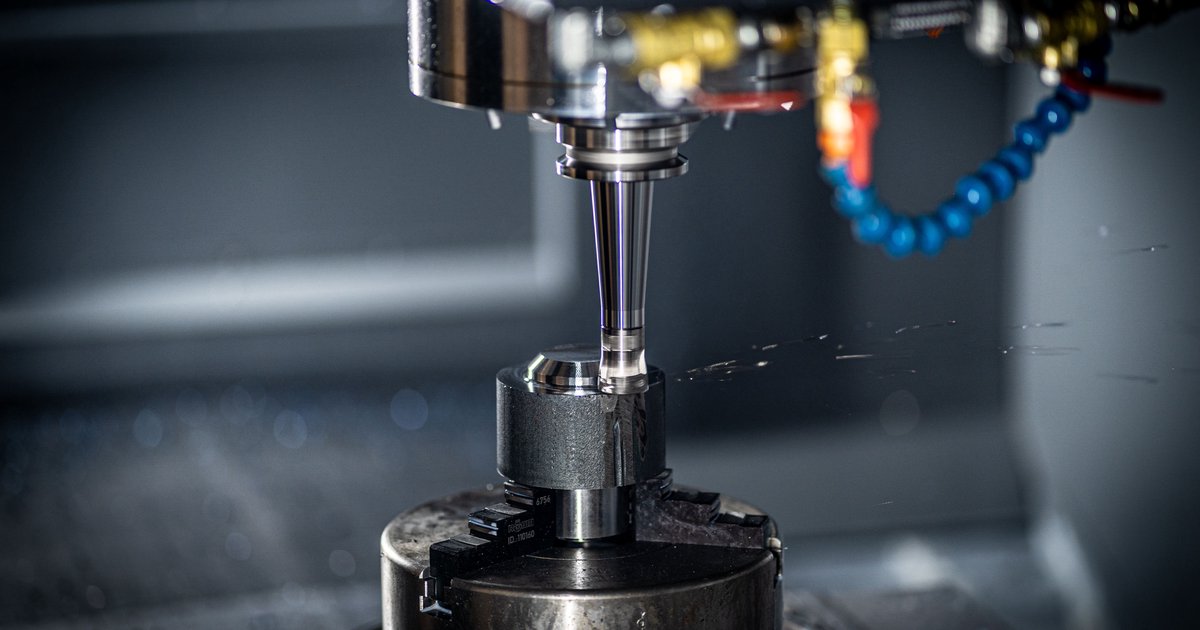
Frezowanie CNC to obróbka skrawaniem, w której wirujące narzędzie skrawające usuwa materiał z przedmiotu unieruchomionego na stole maszyny, a cały ruch narzędzia i stołu steruje komputer według wcześniej zaprogramowanej ścieżki. W praktyce oznacza to, że zamiast operatora ręcznie prowadzącego frez, ruchem osi X, Y i Z (a często również dodatkowych osi obrotowych) zarządza program CAM wygenerowany na podstawie modelu 3D detalu. Ta metoda jest dziś jednym z podstawowych sposobów wytwarzania precyzyjnych części metalowych – od pojedynczych prototypów po serie liczące tysiące elementów.
Frezowanie CNC – opis zasady działania i budowy maszyny
Centrum frezarskie CNC składa się ze sztywnego korpusu, wrzeciona obracającego narzędzie z prędkością od kilkuset do nawet kilkudziesięciu tysięcy obrotów na minutę oraz układu prowadnic i śrub kulowych, które przemieszczają stół lub głowicę z dokładnością liczoną w mikrometrach. Sterownik numeryczny odczytuje kod G, czyli zbiór instrukcji określających pozycję, prędkość posuwu i obroty narzędzia w każdym momencie obróbki.
Zanim frez dotknie materiału, konstruktor przygotowuje model CAD, a technolog programuje ścieżki narzędzia w systemie CAM, dobierając strategię obróbki, średnicę freza, głębokość skrawania i posuw. Symulacja pozwala wykryć kolizje i sprawdzić, czy narzędzie zdąży zejść z materiału przed zmianą kierunku, co chroni przed złamaniem freza lub uszkodzeniem detalu. Im bardziej złożona geometria, tym większą rolę odgrywa dobór strategii – zgrubnej do szybkiego usunięcia naddatku i wykańczającej do uzyskania finalnej chropowatości powierzchni.
Maszyny różnią się liczbą osi: 3-osiowe nadają się do prostych, płaskich lub schodkowych geometrii, 4- i 5-osiowe umożliwiają obróbkę z jednego zamocowania pod różnymi kątami, co ogranicza liczbę przezbrojeń i zwiększa dokładność wzajemnego położenia powierzchni. Wybór liczby osi wynika bezpośrednio z geometrii detalu, a nie z mody na „więcej znaczy lepiej” – dla prostej płyty montażowej 5 osi jest zbędnym kosztem.
Frezowanie CNC a toczenie CNC – jak wybrać właściwy proces
Frezowanie i toczenie CNC to dwie najczęściej mylone, choć zasadniczo różne technologie obróbki skrawaniem. Przy toczeniu obraca się przedmiot, a narzędzie pozostaje względnie nieruchome, co idealnie sprawdza się w częściach o symetrii obrotowej – wałkach, tulejach, kołnierzach. Przy frezowaniu obraca się narzędzie, a przedmiot jest nieruchomy lub przemieszczany po zaprogramowanych ścieżkach, co pozwala wykonywać kieszenie, gniazda, otwory, gwinty i powierzchnie o dowolnej, niesymetrycznej geometrii.
Decydujące kryterium wyboru to geometria docelowego elementu. Jeśli detal jest zasadniczo obrotowy, toczenie jest szybsze i tańsze – jeden przejście narzędzia wzdłuż osi obrabia całą powierzchnię zewnętrzną. Jeśli natomiast element ma płaskie ścianki, kieszenie, otwory rozmieszczone poza osią symetrii lub kształty przestrzenne, frezowanie jest jedynym rozsądnym wyborem.
W praktyce wiele detali wymaga połączenia obu procesów – frezowanie toczenie CNC realizowane jest wtedy na centrach tokarsko-frezarskich albo w dwóch etapach na różnych maszynach: najpierw toczy się zarys obrotowy, następnie frezuje się rowki, otwory czy spłaszczenia. Taka kombinacja procesów jest typowa dla wałków z rowkami wpustowymi, kołnierzy z otworami montażowymi czy tulei z płaskimi powierzchniami pod klucz. Rozdzielenie operacji zwykle wydłuża czas i koszt, dlatego maszyny wieloczynnościowe, choć droższe w zakupie, bywają uzasadnione przy dużych seriach złożonych części.
Frezowanie CNC 3D – obróbka złożonych powierzchni swobodnych
Frezowanie CNC 3D to obróbka powierzchni, które nie da się opisać prostymi płaszczyznami czy walcami – form wtryskowych, łopatek, korpusów o organicznych krzywiznach czy elementów stylistycznych. W tym przypadku narzędzie poruszające się jednocześnie po trzech lub więcej osiach odwzorowuje ciągłą powierzchnię zdefiniowaną w modelu CAD, zamiast pojedynczych, płaskich przejść.
Kluczowym parametrem jest tu krok pomiędzy sąsiednimi ścieżkami narzędzia – zbyt duży krok pozostawia widoczne, karbowe ślady wymagające ręcznego polerowania, zbyt mały wielokrotnie wydłuża czas obróbki bez realnej korzyści dla jakości. Dobór odpowiedniego freza kulistego lub torusowego oraz strategii zgodnej z krzywizną powierzchni decyduje o tym, ile pracy wykończeniowej zostanie po obróbce maszynowej.
Frezowanie trój- i pięcioosiowe 3D znajduje zastosowanie przede wszystkim w narzędziowniach (formy, tłoczniki), w lotnictwie (łopatki, wsporniki o zmiennej grubości) oraz w produkcji prototypów wzorniczych. Dla prostych detali prostopadłościennych sięganie po strategie 3D jest niepotrzebnym nakładem czasu programowania – ich sens ujawnia się dopiero tam, gdzie geometria faktycznie jest przestrzenna i zmienna w każdym punkcie.
Jakie metale można obrabiać frezowaniem CNC
Frezowanie CNC metal obejmuje praktycznie całą gamę stopów konstrukcyjnych, choć każdy z nich wymaga innych parametrów skrawania i innego materiału narzędziowego. Dobór odpowiedniej geometrii freza i chłodziwa nie jest kwestią estetyki procesu, lecz warunkiem uzyskania powtarzalnej jakości i uniknięcia zniszczenia narzędzia.
- Aluminium i jego stopy – obrabiają się łatwo i szybko, ale przy dużych prędkościach wymagają dobrego odprowadzania wiórów, bo skłonność do „zalepiania” freza obniża jakość powierzchni.
- Stal konstrukcyjna i narzędziowa – wymaga sztywniejszego mocowania, niższych posuwów niż aluminium oraz często chłodziwa emulsyjnego, żeby ograniczyć zużycie ostrza cieplne.
- Stal nierdzewna – utwardza się pod wpływem odkształcenia podczas skrawania, co przy zbyt niskim posuwie prowadzi do nalepiania materiału na ostrze i przyspieszonego zużycia freza.
- Stopy tytanu – słabo odprowadzają ciepło, dlatego wymagają niskich prędkości skrawania, obfitego chłodzenia i narzędzi o odpowiedniej geometrii, inaczej dochodzi do przegrzania ostrza.
- Stopy miedzi i mosiądz – dobrze się obrabiają, ale generują drobny, ostry wiór, który wymaga skutecznej ekstrakcji z obszaru pracy.
Wybór materiału narzędzia – węgliki spiekane, powłoki TiAlN czy narzędzia z PKD – zależy właśnie od obrabianego metalu i oczekiwanej trwałości ostrza w danej serii produkcyjnej.
Gdzie stosuje się frezowanie CNC – przegląd branż i zastosowań
Frezowanie CNC zastosowanie znajduje wszędzie, gdzie potrzebna jest powtarzalna precyzja przy jednoczesnej złożoności geometrii, niedostępnej dla obróbki ręcznej. Skala wykorzystania tej technologii wynika z jej elastyczności – ta sama maszyna może wykonać jednostkowy prototyp i element serii produkcyjnej, zmieniając jedynie program i oprzyrządowanie.
- Przemysł maszynowy – korpusy, płyty montażowe, obudowy przekładni i wsporniki wymagające dokładnych tolerancji pasowania.
- Motoryzacja – prototypy części nadwozia, formy do tłoczenia, elementy układów napędowych.
- Lotnictwo i kosmonautyka – elementy o wysokiej wytrzymałości przy minimalnej masie, często z tytanu lub stopów aluminium lotniczego, obrabiane w pięciu osiach.
- Narzędziownie – formy wtryskowe, tłoczniki i matryce, gdzie jakość powierzchni bezpośrednio przekłada się na jakość wyrobu finalnego.
- Prototypowanie i drobne serie – szybkie wykonanie jednego lub kilku egzemplarzy do testów funkcjonalnych, bez konieczności budowy oprzyrządowania.
- Przemysł medyczny – implanty i instrumentarium wymagające biozgodnych stopów i bardzo wąskich tolerancji wymiarowych.
Wspólnym mianownikiem tych zastosowań jest potrzeba powtarzalności – raz zaprogramowana ścieżka narzędzia da identyczny wynik w dziesiątej i tysięcznej sztuce, co odróżnia frezowanie CNC od obróbki ręcznej zależnej od umiejętności i koncentracji operatora danego dnia.
Frezowanie CNC czy inna metoda obróbki – porównanie realnych alternatyw
Wybór technologii powinien wynikać z geometrii, tolerancji, materiału i wielkości serii, a nie z przyzwyczajenia. Poniższe porównanie pokazuje, kiedy frezowanie CNC jest właściwym wyborem, a kiedy lepiej sprawdzi się inna metoda.
- Cięcie laserowe i plazmowe – szybkie i tańsze przy obróbce blach płaskich, ale ograniczone do konturów dwuwymiarowych i grubości materiału; nie pozwalają na wykonanie kieszeni, gwintów czy złożonych powierzchni przestrzennych, które wymagają frezowania.
- Cięcie wodą – dobre dla materiałów wrażliwych termicznie i grubych płyt, gdy liczy się brak wpływu ciepła na strukturę metalu, ale wolniejsze i mniej dokładne niż frezowanie przy skomplikowanych detalach 3D.
- Obróbka elektroerozyjna (EDM) – niezastąpiona przy bardzo twardych materiałach i wąskich, głębokich kieszeniach niedostępnych dla freza, jednak znacznie wolniejsza i droższa na jednostkę objętości usuwanego materiału.
- Druk 3D metalu (spiekanie laserowe) – umożliwia geometrie niewykonalne w skrawaniu, np. wewnętrzne kanały o skomplikowanym przebiegu, ale ustępuje frezowaniu w dokładności wymiarowej, jakości powierzchni i kosztach przy większych seriach.
- Frezowanie ręczne (konwencjonalne) – sensowne przy jednostkowych naprawach czy bardzo prostych detalach w warsztacie bez dostępu do programowania CAM, lecz niepowtarzalne i zależne od doświadczenia operatora.
Dla większości detali metalowych o tolerancjach rzędu setnych milimetra, wymagających powtarzalności i złożonej geometrii przestrzennej, frezowanie CNC pozostaje wyborem domyślnym – pozostałe technologie wybiera się wtedy, gdy konkretne ograniczenie (kształt 2D, bardzo twardy materiał, geometria niemożliwa do zamocowania pod frez) wyraźnie przemawia na ich korzyść.
Narzędzia, parametry skrawania i bezpieczeństwo pracy
Jakość i bezpieczeństwo frezowania CNC zależą od trzech powiązanych elementów: doboru narzędzia, parametrów obróbki i ochrony operatora oraz maszyny. Frezy trzpieniowe, walcowo-czołowe, kulowe czy gwintowniki różnią się liczbą ostrzy, kątem natarcia i powłoką – dobór zły dla danego materiału prowadzi do przegrzania, wykruszenia ostrza lub złej jakości powierzchni.
Prędkość skrawania i posuw muszą być dopasowane do konkretnego stopu i średnicy narzędzia – producenci narzędzi podają zakresy referencyjne, ale operator powinien je korygować w zależności od sztywności zamocowania i stanu maszyny. Zbyt agresywne parametry powodują wibracje widoczne jako fale na powierzchni obrabianej i przyspieszają zużycie łożysk wrzeciona; zbyt zachowawcze niepotrzebnie wydłużają czas cyklu.
Bezpieczeństwo pracy przy frezowaniu obejmuje kilka konkretnych zagrożeń:
- Odrzut wiórów i drobnych odprysków metalu – wymaga osłon maszyny i okularów ochronnych nawet przy obrabiarkach z zamkniętą kabiną, na wypadek jej otwarcia w trakcie postoju.
- Rotujące narzędzie i wrzeciono – zakaz noszenia luźnej odzieży, rękawic w strefie pracy narzędzia oraz szkolenie w procedurze wyłączenia awaryjnego.
- Chłodziwo i mgła olejowa – wentylacja miejscowa i odpowiednia wymiana emulsji ograniczają ryzyko podrażnień dróg oddechowych i skóry przy długotrwałej ekspozycji.
- Ostre kanty i gorące wióry po obróbce – rękawice ochronne przy usuwaniu detalu i wiórów z obszaru roboczego, zwłaszcza po obróbce stali i tytanu, gdzie temperatura wióra bywa wysoka.
Regularna kontrola stanu ostrzy i pomiar detali w trakcie serii pozwala wcześnie wychwycić narastające zużycie narzędzia, widoczne jako pogarszająca się chropowatość powierzchni lub odchyłki wymiarowe przed przekroczeniem tolerancji.
Koszty i czas realizacji – co realnie wpływa na cenę
Cena frezowania CNC nie wynika z jednej stawki za godzinę pracy maszyny, lecz z kilku niezależnych czynników, które warto rozpatrywać osobno przy porównywaniu ofert. Zrozumienie ich pozwala ocenić, czy wyższa cena wynika z realnych wymagań technologicznych, czy z marży wykonawcy.
- Wielkość serii – programowanie i przygotowanie oprzyrządowania rozkłada się na całą partię, więc jednostkowy koszt jednej sztuki spada wraz z liczbą detali w zamówieniu.
- Złożoność geometrii i liczba osi – detal wymagający obróbki pięcioosiowej lub wielu przezbrojeń kosztuje więcej niż prosty element z jednego zamocowania.
- Materiał – stopy trudnoobrabialne, jak tytan, wymagają wolniejszych parametrów i droższych narzędzi, co wprost przekłada się na czas maszynowy.
- Tolerancje wymiarowe i jakość powierzchni – zawężenie tolerancji poniżej standardowej dokładności maszyny wymusza dodatkowe pomiary, wolniejsze przejścia wykańczające i czasem obróbkę na innej, dokładniejszej maszynie.
- Czas przygotowania programu CAM – przy jednostkowych i prototypowych zamówieniach ten etap bywa proporcjonalnie większym udziałem kosztu niż samo skrawanie.
Czas realizacji zależy dodatkowo od dostępności materiału wsadowego, kolejki produkcyjnej wykonawcy i konieczności obróbki cieplnej lub powłok po frezowaniu. Realistyczna oferta powinna rozbijać te elementy, a nie podawać jedną zbiorczą kwotę bez wyjaśnienia, co na nią wpływa.
Jak wybrać wykonawcę lub maszynę do frezowania CNC
Decyzja o wyborze podwykonawcy albo własnej maszyny powinna opierać się na kilku sprawdzalnych kryteriach, nie na samej cenie oferty. Pierwszym z nich jest zgodność deklarowanej dokładności z wymaganiami rysunku – warto poprosić o przykładowe protokoły pomiarowe z poprzednich zleceń o podobnej tolerancji.
Drugie kryterium to doświadczenie z konkretnym materiałem. Firma sprawnie frezująca aluminium nie musi mieć odpowiednich narzędzi i parametrów do stali nierdzewnej czy tytanu – warto zapytać, jakie stopy są dla niej codziennością, a jakie okazjonalnym wyjątkiem.
Trzecim elementem jest dopasowanie liczby osi maszyny do geometrii detalu. Zlecanie prostego, prostopadłościennego elementu na centrum pięcioosiowym bywa przepłacaniem za możliwości, których zlecenie nie wykorzystuje, podczas gdy próba wykonania złożonej powierzchni 3D na maszynie trzyosiowej wymusza wielokrotne przezbrojenia i pogarsza dokładność wzajemnego położenia powierzchni.
Warto również ocenić zdolność wykonawcy do przygotowania dokumentacji kontrolnej i jego podejście do pierwszej sztuki – zamówienie pojedynczego egzemplarza do zatwierdzenia przed uruchomieniem całej serii pozwala wykryć błędy programu lub doboru materiału zanim powstaną koszty na dużej partii. Ostatnim, praktycznym testem jest komunikacja: rzetelny wykonawca zada pytania o funkcję detalu, warunki pracy i krytyczne wymiary, zamiast po prostu przyjąć rysunek bez komentarza.
Najczęściej zadawane pytania
Czym różni się frezowanie CNC od frezowania konwencjonalnego?
Frezowanie CNC jest w pełni zaprogramowane i wykonywane automatycznie przez sterownik maszyny, natomiast frezowanie konwencjonalne wymaga ręcznego prowadzenia narzędzia przez operatora. Dzięki temu CNC daje powtarzalność między sztukami oraz możliwość wykonywania złożonych ścieżek trójwymiarowych, które ręcznie byłyby praktycznie niewykonalne z zachowaniem tolerancji.
Jakie tolerancje można uzyskać przy frezowaniu CNC?
Standardowe centra frezarskie osiągają tolerancje rzędu ±0,01–0,05 mm, a dokładniejsze maszyny i strategie wykańczające pozwalają zejść jeszcze niżej. Uzyskana dokładność zależy jednak także od sztywności zamocowania detalu, stanu narzędzia i stabilności termicznej maszyny, więc warto zawsze potwierdzać ją na konkretnym przypadku, a nie przyjmować za pewnik z arkusza technicznego.
Czy frezowanie CNC nadaje się do produkcji jednostkowej?
Tak, frezowanie CNC dobrze radzi sobie z prototypami i pojedynczymi egzemplarzami, ponieważ nie wymaga budowy dedykowanego oprzyrządowania jak np. tłoczenie czy odlewanie. Koszt jednostkowy będzie wyższy niż w produkcji seryjnej ze względu na czas programowania rozłożony na jedną sztukę, ale czas realizacji bywa krótszy niż przy technologiach wymagających form.
Jakie materiały najlepiej się frezują?
Aluminium i mosiądz obrabiają się najłatwiej i najszybciej, dzięki niskiej sile skrawania i dobrej podatności na kształtowanie wióra. Stal nierdzewna i tytan wymagają wolniejszych parametrów, lepszego chłodzenia i bardziej odpornych narzędzi, co wydłuża czas obróbki i zwiększa koszt jednostkowy w porównaniu z metalami łatwoobrabialnymi.
Czy frezowanie CNC 3D jest droższe niż frezowanie płaskich powierzchni?
Tak, obróbka powierzchni swobodnych wymaga dłuższego programowania, wolniejszych przejść wykańczających i często maszyn wieloosiowych, co zwiększa łączny koszt w porównaniu z prostymi, płaskimi geometriami. Dopłata jest jednak uzasadniona wtedy, gdy sama funkcja lub estetyka detalu wymaga krzywizn niemożliwych do uzyskania inną, prostszą metodą.
Kiedy lepiej wybrać toczenie niż frezowanie?
Toczenie jest szybsze i tańsze przy detalach o dominującej symetrii obrotowej, takich jak wałki, tuleje czy kołnierze, ponieważ jeden przejście narzędzia wzdłuż osi obrabia całą powierzchnię zewnętrzną. Gdy element wymaga dodatkowo kieszeni, otworów poza osią czy płaskich ścianek, konieczne jest doszlifowanie procesu frezowaniem, co w praktyce oznacza łączenie obu technologii.
Podsumowanie
Frezowanie CNC to uniwersalna, precyzyjna metoda obróbki metalu, sprawdzająca się zarówno przy jednostkowych prototypach, jak i długich seriach produkcyjnych, o ile geometria detalu wymaga czegoś więcej niż proste kontury dwuwymiarowe czy symetria obrotowa. Wybór między frezowaniem, toczeniem, cięciem termicznym, EDM czy drukiem 3D metalu powinien wynikać z konkretnej geometrii, materiału i wymaganej tolerancji, a nie z przyzwyczajenia do jednej technologii. Świadome porównanie tych kryteriów – a nie tylko ceny za godzinę pracy maszyny – pozwala wybrać metodę i wykonawcę faktycznie dopasowanych do danego detalu.