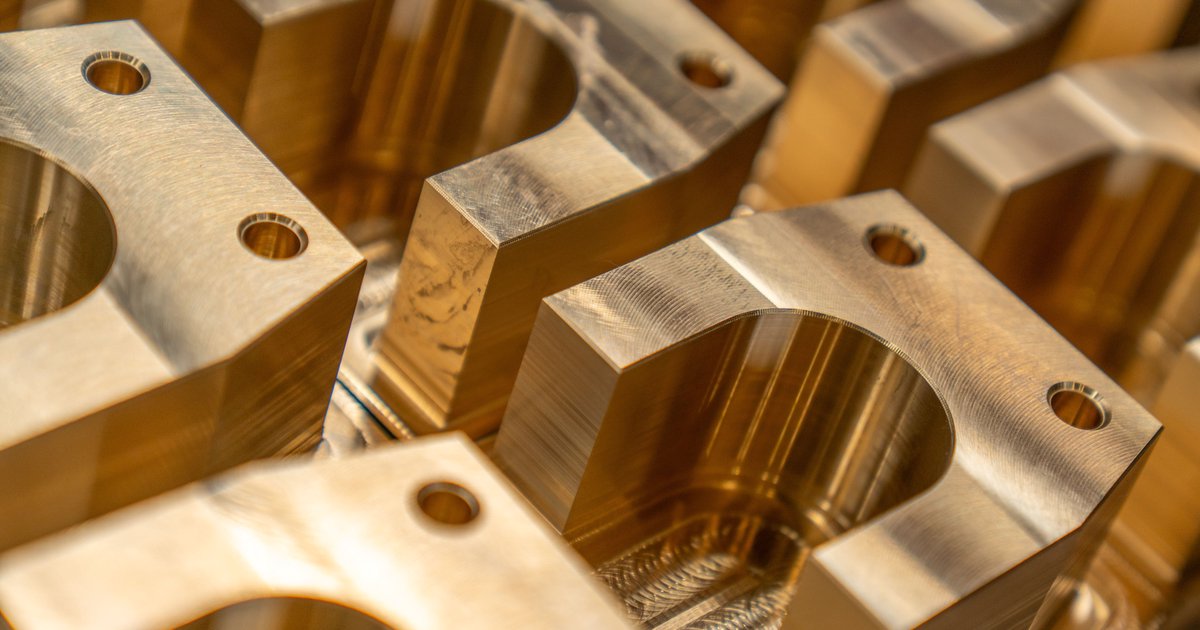
Precyzyjna obróbka metali to proces wytwarzania elementów z tolerancjami wymiarowymi liczonymi w mikrometrach oraz kontrolowaną chropowatością powierzchni, tam gdzie zwykła dokładność produkcyjna nie wystarcza. W odróżnieniu od ogólnej obróbki metali, która obejmuje szeroki zakres technik kształtowania i łączenia, obróbka precyzyjna metali koncentruje się wyłącznie na powtarzalności i dokładności wymiaru końcowego. Ten artykuł wyjaśnia, czym się różni od standardowych procesów, jakich metod i narzędzi wymaga oraz jaką rolę wciąż odgrywa w niej praca ręczna.
Czym różni się obróbka precyzyjna metali od standardowej obróbki?
Podstawowa różnica leży w klasach tolerancji. Standardowe operacje toczenia czy frezowania zwykle zamykają się w klasach IT9–IT12, natomiast obróbka precyzyjna metali operuje w zakresie IT5–IT7, a w przypadkach szczególnych (np. elementy pomiarowe, wzorce) nawet ciaśniej. Przekłada się to na różnice wymiarowe liczone w jednostkach mikrometra, a nie dziesiątych milimetra.
Drugim wyznacznikiem jest chropowatość powierzchni Ra, która w częściach precyzyjnych często musi zejść poniżej 0,4 µm, a przy elementach ślizgowych czy uszczelnieniach – poniżej 0,1 µm. Takich wartości nie osiąga się samym doborem parametrów skrawania, lecz dodatkowymi operacjami wykańczającymi.
Trzeci element to wpływ odkształceń termicznych. Metal rozszerza się pod wpływem ciepła generowanego przy obróbce, a przy tolerancjach mikrometrowych nawet niewielki wzrost temperatury detalu zmienia wynik pomiaru. Dlatego kluczowe jest stabilizowanie temperatury obrabianego elementu i maszyny przed operacjami wykończeniowymi – typowe zastosowania to łożyska, formy wtryskowe, elementy hydrauliki precyzyjnej i komponenty pomiarowe.
Jakie metody stosuje obróbka precyzyjna metali?
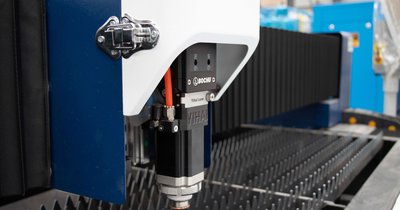
Punktem wyjścia jest zwykle obróbka CNC na maszynach o wysokiej sztywności i wrzecionach o minimalnym wybiciu, ale sama toczenie czy frezowanie rzadko domykają wymagane tolerancje samodzielnie. Do finalnego wymiaru i jakości powierzchni stosuje się operacje wykańczające:
- szlifowanie – usuwa niewielkie naddatki i zapewnia powtarzalną chropowatość,
- docieranie (lapping) – wyrównuje powierzchnię do ułamków mikrometra, wykorzystywane m.in. przy uszczelnieniach czołowych,
- honowanie – poprawia geometrię otworów cylindrycznych,
- obróbka elektroerozyjna (EDM/WEDM) – niezastąpiona przy materiałach o wysokiej twardości i skomplikowanych konturach, gdzie klasyczne skrawanie zawodzi.
We wszystkich tych metodach parametry skrawania czy posuwu nie są przybliżane, lecz dopasowywane ściśle do materiału, geometrii narzędzia i wymaganej tolerancji – odchylenie od zalecanych wartości szybko przekłada się na drgania, przypalenia powierzchni lub odchyłkę wymiaru poza pole tolerancji.
Jakie narzędzia wykorzystuje się w precyzyjnej obróbce metali?
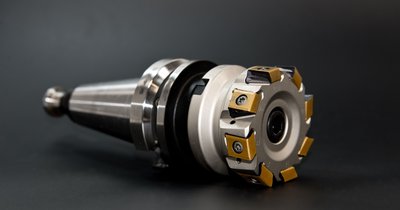
Obróbka metali narzędzia dobierane do procesów precyzyjnych muszą charakteryzować się minimalnym wybiciem i wysoką stabilnością geometryczną. W praktyce oznacza to oprawki termiczne lub hydrauliczne zamiast tradycyjnych tulejek zaciskowych, frezy i wiertła z węglika spiekanego lub CBN o zawężonych tolerancjach wykonania oraz regularnie kontrolowane wrzeciona.
Równie ważna jest strona pomiarowa. Do kontroli wymiarów stosuje się mikrometry i czujniki zegarowe o rozdzielczości 0,001 mm, sprawdziany granicznie oraz maszyny współrzędnościowe (CMM), które pozwalają zweryfikować geometrię w trzech osiach jednocześnie.
Ze względu na obrotowe narzędzia i drobny wiór generowany przy szlifowaniu i honowaniu, obowiązkowa jest osłona strefy obróbki, okulary ochronne oraz skuteczna wentylacja odciągająca mgłę olejową z chłodziwa – jej wdychanie jest częstym, choć niedocenianym zagrożeniem w warsztatach precyzyjnych. Osłony przed wirującym wiertłem czy frezem chronią również przed wciągnięciem odzieży, co przy dużych prędkościach obrotowych wrzeciona bywa realnym ryzykiem.
Czy ręczna obróbka metali ma miejsce w procesach precyzyjnych?
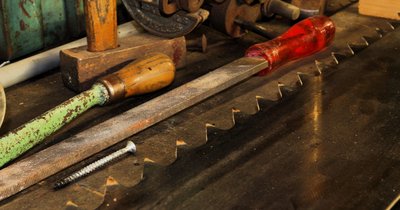
Tak, choć jej rola jest inna niż w produkcji masowej. Ręczna obróbka metali, potocznie ręczna obróbka metali nazywana bywa ślusarką precyzyjną, polega na docieraniu, skrawaniu skrobakiem lub polerowaniu wykonywanym bez maszyny, tam gdzie automatyzacja nie jest ekonomicznie uzasadniona lub gdzie wymagane jest indywidualne dopasowanie pasowania między dwoma konkretnymi elementami.
Klasyczny przykład to skrobanie prowadnic obrabiarek – proces sprawdzający przyłożenie powierzchni na tuszu kontrolnym i korygujący nierówności ręcznie, aż do uzyskania równomiernego kontaktu na całej długości. Podobnie dopasowuje się pasowania wtłaczane czy suwliwe w produkcji jednostkowej i naprawczej, gdzie każdy egzemplarz może mieć nieco inny naddatek.
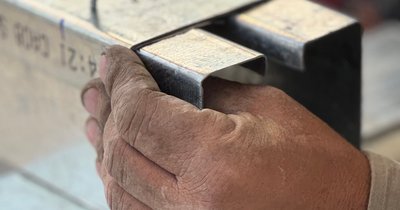
Obróbka ręczna metali wymaga stabilnego unieruchomienia detalu i precyzyjnych, dobrze utrzymanych narzędzi – tępy skrobak czy pilnik z zatartym nacinaniem generuje nierówny wynik i wydłuża pracę. Ryzykiem jest tu głównie kontakt z ostrymi krawędziami wióra i obrabianego materiału, dlatego rękawice ochronne stosuje się wybiórczo – tylko przy operacjach, gdzie nie kolidują z czuciem potrzebnym do precyzyjnej pracy.
Jak kontroluje się jakość w obróbce precyzyjnej metali?
Pomieszczenia pomiarowe dla procesów precyzyjnych są zwykle klimatyzowane do stałej temperatury referencyjnej 20°C, ponieważ wynik pomiaru mikrometrowego zależy od temperatury detalu w chwili sprawdzania, nie tylko od jego rzeczywistego wymiaru. Pomiary wykonuje się na maszynach współrzędnościowych lub komparatorach optycznych, a partie produkcyjne kontroluje się metodą pierwszej sztuki i wyrywkowo w trakcie serii.
Najczęstsze błędy, na które trzeba zwracać uwagę, to:
- dryf wymiarowy w trakcie serii – sygnał zużycia narzędzia lub nagrzewania maszyny,
- pogorszenie chropowatości powierzchni – częsty objaw stępienia ostrza lub niewłaściwego doboru chłodziwa,
- drgania podczas obróbki – widoczne jako regularne prążki na powierzchni, wynikające zwykle z niedostatecznej sztywności zamocowania.
Wychwycenie tych symptomów wcześnie pozwala skorygować parametry, zanim cała partia trafi poza pole tolerancji.
Podsumowanie
Obróbka precyzyjna metali łączy zaawansowane metody skrawania i erozji z rygorystyczną kontrolą pomiarową, a tam gdzie automatyzacja nie domyka wymaganej dokładności, wciąż sięga po pracę ręczną. Sukces zależy od dopasowania metody, narzędzia i parametrów do konkretnej tolerancji, a nie od uśredniania rozwiązań sprawdzonych w obróbce standardowej.