Tig spawanie różni się od spawania MIG przede wszystkim sposobem podawania materiału dodatkowego i rodzajem elektrody: w TIG łuk jarzy się na nietopliwej elektrodzie wolframowej, a drut spawalniczy dokłada się ręcznie z boku, podczas gdy w MIG sam drut pełni jednocześnie rolę elektrody i topiwa, podawanego automatycznie przez uchwyt. Ta jedna różnica konstrukcyjna przekłada się na odmienną technikę, prędkość pracy, jakość spoiny i zakres zastosowań obu metod.
Spawanie TIG co to jest i jak działa proces
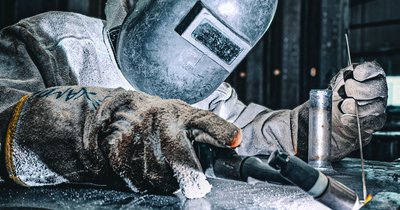
TIG (Tungsten Inert Gas), w Polsce określane też jako spawanie GTAW, polega na wytworzeniu łuku elektrycznego między nietopliwą elektrodą wolframową a spawanym materiałem. Łuk topi krawędzie łączonych elementów, a spawacz — jeśli spoina tego wymaga — dokłada osobny pręt spoiwa drugą ręką, dokładnie tak jak przy spawaniu gazowym. Cały obszar jeziorka spawalniczego osłonięty jest strumieniem gazu obojętnego, najczęściej argonu, który chroni stopione metale przed utlenianiem.
W spawaniu MIG (Metal Inert Gas) elektrodą jest sam drut, podawany automatycznie z podajnika przez uchwyt spawalniczy z prędkością dopasowaną do prądu i grubości materiału. Drut topi się w łuku i jednocześnie uzupełnia spoinę, więc operator prowadzi tylko uchwyt, nie musi koordynować dodatkowego ruchu ręki z drutem. To fundamentalna różnica w obsłudze, która wpływa na wszystko, co dalej — od tempa pracy po wymaganą wprawę.
Spawanie MIG TIG – porównanie parametrów i jakości spoiny
Zestawienie obok siebie obu metod pokazuje, dlaczego wybiera się jedną z nich do konkretnego zadania:
| Cecha | TIG | MIG |
|---|---|---|
| Elektroda | wolframowa, nietopliwa | drut, topliwy |
| Podawanie spoiwa | ręczne, osobnym prętem | automatyczne, przez podajnik |
| Prędkość spawania | niska | wysoka |
| Jakość i estetyka spoiny | bardzo wysoka, minimalne rozpryski | dobra, możliwe rozpryski |
| Grubość materiału | cienkie i średnie | średnie i grube |
| Wymagana wprawa | wysoka | umiarkowana |
Spawanie TIG daje spoinę o wyraźnie czystszym, bardziej regularnym licu i praktycznie bez rozprysków, ponieważ metal przechodzi do jeziorka w sposób kontrolowany, a nie w postaci kropel odrywanych z drutu jak w MIG. Kosztem tej jakości jest znacznie niższa wydajność — TIG bywa nawet kilkukrotnie wolniejszy niż MIG przy tej samej grubości blachy.
Spawanie TIG technika: jak prowadzi się łuk i drut
Technika TIG wymaga jednoczesnej kontroli trzech elementów: kąta i odległości elektrody od jeziorka, ruchu palnika oraz podawania spoiwa. Elektroda utrzymywana jest zwykle pod kątem 10–20 stopni od pionu, w stałej odległości kilku milimetrów od materiału, a drut dotyka jeziorka krótkimi, rytmicznymi ruchami z boku, nigdy w samym środku łuku. Nogą (pedał) lub przełącznikiem na uchwycie reguluje się natężenie prądu na bieżąco, co pozwala precyzyjnie sterować ilością wprowadzanego ciepła — czego w podstawowym MIG się nie robi.
W spawaniu MIG technika sprowadza się do prowadzenia uchwytu ruchem prostym lub wężykowym w stałej odległości od materiału, przy czym prąd i prędkość podawania drutu ustawia się wcześniej na spawarce i nie zmienia w trakcie ściegu. Brak konieczności koordynowania osobnego spoiwa sprawia, że nauka podstaw MIG trwa krócej, natomiast opanowanie stabilnego, równego jeziorka w TIG — szczególnie na aluminium czy stali nierdzewnej — wymaga znacznie więcej praktyki i cierpliwości.
Charakterystyczny dla TIG jest też prąd zmienny (AC) używany przy aluminium, który cyklicznie usuwa warstwę tlenków z powierzchni metalu — funkcji tej MIG w podstawowej wersji nie oferuje, choć niektóre nowoczesne synergiczne spawarki MIG-Pulse częściowo się do niej zbliżają.
Do jakich materiałów i zastosowań wybrać spawanie MIG TIG
Wybór między metodami zależy od materiału, grubości i oczekiwanej jakości spoiny, nie od tego, która technologia jest „lepsza” w ogóle:
- TIG sprawdza się przy cienkich blachach, rurach cienkościennych, aluminium, stali nierdzewnej, tytanie i pracach wymagających estetycznej, precyzyjnej spoiny bez rozprysków — konstrukcje spożywcze, chemiczne, motoryzacyjne detale, rowery, instalacje sanitarne.
- MIG dominuje tam, gdzie liczy się wydajność: konstrukcje stalowe, karoserie, naprawy warsztatowe, spawanie grubszych profili i blach, gdzie wygląd spoiny jest drugorzędny wobec czasu wykonania.
- W praktyce wiele warsztatów łączy obie metody: TIG do elementów widocznych i cienkich, MIG do reszty konstrukcji, co skraca czas realizacji bez utraty jakości w miejscach krytycznych wizualnie.
Decyzja bywa też podyktowana grubością pojedynczego przejścia — TIG dobrze radzi sobie od setnych części milimetra do kilku milimetrów, natomiast przy grubszych spoinach wielowarstwowych MIG skraca czas pracy wielokrotnie.
Bezpieczeństwo: czym różnią się zagrożenia przy TIG i MIG
Obie metody wymagają maski spawalniczej z filtrem samościemniającym, rękawic skórzanych, odzieży niepalnej oraz wyciągu miejscowego, ale rozkład ryzyk jest inny. W TIG łuk jest bardziej skoncentrowany i intensywny promieniowaniowo, dlatego promieniowanie UV i podczerwone bywa silniejsze przy porównywalnym prądzie — konieczna jest maska o odpowiednio wysokim stopniu zaciemnienia i osłona odsłoniętej skóry, by uniknąć poparzeń rogówki (tzw. „oczu spawacza”) i rumienia skóry.
W MIG głównym zagrożeniem są rozpryski stopionego metalu i większa emisja dymów spawalniczych, ponieważ topi się cały drut elektrodowy, a nie tylko metal podstawowy — stąd większy nacisk na skuteczną wentylację i odzież odporną na przypalenia iskrami. Przy TIG na aluminium prądem AC dochodzi dodatkowo ryzyko poparzenia łukiem odbitym od jasnej, refleksyjnej powierzchni, więc warto osłaniać stanowisko zasłonami spawalniczymi, chroniąc też osoby pracujące w pobliżu.
Niezależnie od metody butla z gazem osłonowym musi być zabezpieczona przed przewróceniem, a reduktor sprawdzony pod kątem szczelności — nieszczelność w TIG szybciej daje widoczny efekt w postaci porowatości spoiny, bo przepływ argonu jest zwykle niższy niż mieszanki w MIG.
Podsumowanie
TIG i MIG to dwie odrębne technologie łukowe różniące się elektrodą, sposobem podawania spoiwa, tempem pracy i wymaganą wprawą, a nie warianty tej samej metody. TIG daje najwyższą jakość i kontrolę na cienkich, wymagających materiałach, MIG — wydajność przy grubszych konstrukcjach stalowych. Wybór właściwej metody do konkretnego zadania, a często łączenie obu w jednym warsztacie, pozwala uzyskać najlepszy stosunek jakości spoiny do czasu jej wykonania.
Czytaj też: