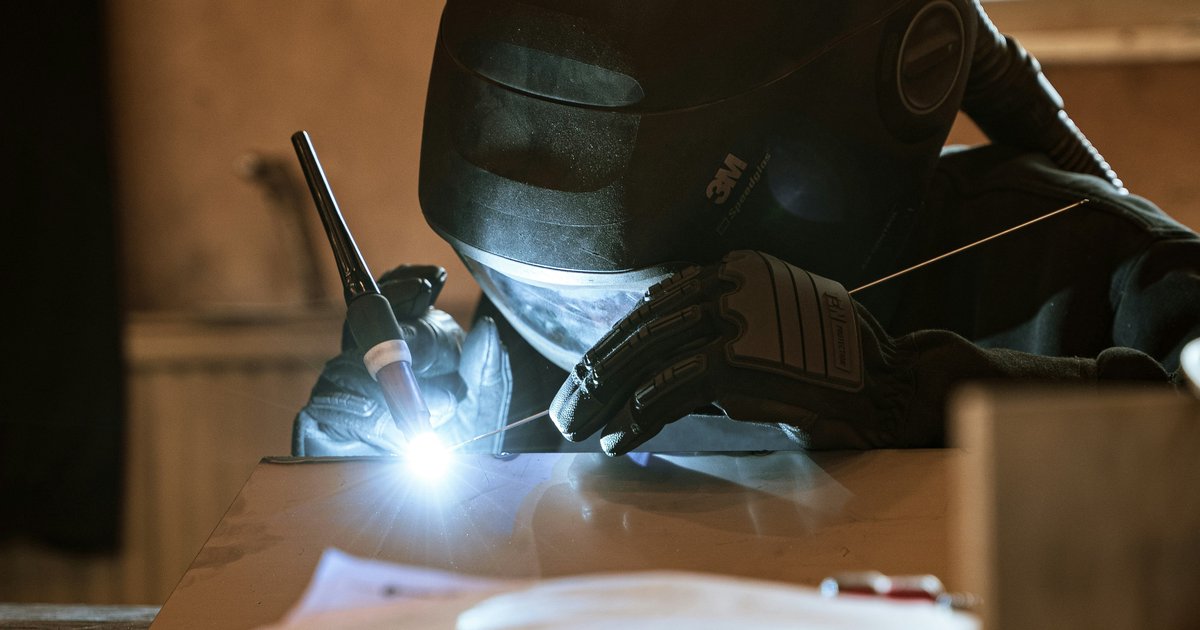
Spawanie miedzi TIG to metoda, którą wybiera się wtedy, gdy trzeba połączyć materiał o bardzo wysokiej przewodności cieplnej bez porowatości i odkształceń – i właśnie te dwa problemy decydują o tym, czy TIG jest w danym przypadku właściwym wyborem. W ogólnym ujęciu spawania TIG różnych materiałów miedź zajmuje miejsce szczególne: wymaga innych prądów, innej elektrody i innego podejścia do podgrzewania niż stal czy stopy lekkie. Poniżej porównuję TIG z realnymi alternatywami i pokazuję, dla kogo każda z nich ma sens.
TIG czy MMA – co lepiej sprawdza się przy miedzi?
Spawanie łukowe TIG polega na precyzyjnym topieniu materiału nieotopliwą elektrodą wolframową w osłonie gazu obojętnego, co daje pełną kontrolę nad wprowadzanym ciepłem. To akurat najbardziej krytyczny parametr przy miedzi – jej przewodność cieplna jest kilkukrotnie wyższa niż stali, więc ciepło ucieka z jeziorka spawalniczego, zanim zdąży je stopić równomiernie.
Spawanie MMA TIG w praktyce oznacza wybór między dwiema filozofiami pracy. Elektroda otulona (MMA) pozwala spawać grubsze przekroje miedzi na budowie czy w warsztacie bez osłony gazowej, ale generuje więcej rozprysku, trudniej kontrolować głębokość wtopienia, a przy cienkich blachach łatwo przepalić materiał. MMA ma sens tam, gdzie liczy się mobilność i praca na zabrudzonej, utlenionej powierzchni – TIG w takich warunkach traci swoją przewagę, bo wymaga czystego metalu i stabilnej osłony gazowej.
Dla blach do około 6 mm, rurek instalacyjnych, elementów elektrycznych i pracy dekoracyjnej TIG pozostaje wyborem lepszym: spoina jest gładka, bez żużlu do usuwania, a ryzyko pęknięć na gorąco jest mniejsze przy właściwym doborze drutu.
Dobór elektrody wolframowej i parametrów prądu
Spawanie TIG elektrodą wolframową do miedzi wykonuje się prawie wyłącznie na prądzie stałym z biegunowością ujemną (DC-), z elektrodą zaostrzoną – czysty wolfram lub wolfram z dodatkiem lantanu (WL) daje stabilny łuk i dobrą żywotność ostrza przy wysokich amperażach. Prąd zmienny (AC), typowy dla aluminium, tu nie jest potrzebny, bo miedź nie tworzy trwałej warstwy oksydowej wymagającej „czyszczącego” efektu łuku.
Kluczowa różnica względem innych materiałów to wielkość prądu i konieczność podgrzewania wstępnego. Już od grubości 3 mm miedź odprowadza ciepło tak szybko, że bez podgrzania do 150–300°C jeziorko nie utrzyma się na tyle długo, by uzyskać pełne przetopienie – spoina wygląda na zimną, z brakiem stopienia na krawędziach.
- Drut dodatkowy: odtleniona miedź (ERCu) do połączeń bez dużych naprężeń, brąz krzemowy (SiBr) gdy trzeba ograniczyć porowatość i zwiększyć wytrzymałość spoiny.
- Gaz osłonowy: argon dla blach cienkich, mieszanka argon-hel dla grubszych przekrojów – hel podnosi napięcie łuku i kompensuje ucieczkę ciepła.
- Prąd: zwykle 30–50% wyższy niż przy stali o tej samej grubości, ze względu na odprowadzanie ciepła w głąb materiału.
Jak to wygląda na tle spawania inox i żeliwa TIG?
Spawanie TIG inox posługuje się tą samą techniką łuku, ale wymaganiami zupełnie innymi: stal nierdzewna ma niską przewodność cieplną, więc podgrzewanie wstępne praktycznie nie jest potrzebne, a głównym problemem jest utlenianie się spoiny od strony korzenia – stąd podparcie gazem formującym (formiergaz) i drut typu 308L czy 316L dobrany do gatunku stali. Amperaż jest zwykle niższy niż przy miedzi tej samej grubości, bo ciepło nie „ucieka” tak szybko z obszaru spawania.
Spawanie żeliwa TIG to z kolei przypadek odwrotny – tutaj TIG stosuje się rzadko i tylko przy naprawach precyzyjnych, bo wysoka zawartość węgla powoduje skłonność do pękania przy szybkim chłodzeniu. Wymaga to podgrzania rzędu 300–400°C, powolnego chłodzenia i drutu na bazie niklu, a najczęściej stosuje się elektrody otulone (MMA) lub lutowanie, które lepiej radzą sobie z naprężeniami w żeliwnym odlewie.
Miedź i żeliwo pokazują dwa różne oblicza tego samego procesu: przy żeliwie problemem jest kruche pękanie od naprężeń, przy miedzi – niedostatek ciepła w jeziorku i porowatość od tlenu w materiale. Parametry i doświadczenie zdobyte na jednym materiale nie przenoszą się bezpośrednio na drugi, mimo że w obu przypadkach mówimy o technice TIG.
Kiedy TIG jest właściwym wyborem, a kiedy nie
Decyzję warto oprzeć na trzech pytaniach: jaka jest grubość materiału, jak ważna jest estetyka spoiny i czy praca odbywa się w warunkach warsztatowych czy w terenie.
- TIG – najlepszy dla blach i rurek do około 6–8 mm, pracy precyzyjnej (elektronika, instalacje, elementy dekoracyjne), gdy liczy się czysta spoina bez rozprysku i minimalne odkształcenia.
- MMA – sprawdza się na budowie, przy grubszych przekrojach i gdy powierzchnia nie jest idealnie czysta; nie da jednak takiej precyzji i gładkości spoiny jak TIG, a przy cienkiej miedzi grozi przepaleniem.
- MIG/MAG – szybszy przy produkcji seryjnej i grubszych elementach, ale trudniejszy do opanowania na miedzi ze względu na duże ryzyko rozprysku i konieczność bardzo precyzyjnego ustawienia parametrów podawania drutu.
- Lutowanie – rozwiązanie dla połączeń instalacyjnych o niższych wymaganiach wytrzymałościowych, gdzie TIG mógłby odkształcić tonkościenną rurkę.
Dla amatora lub warsztatu bez dużego doświadczenia w TIG, przy elementach masywnych i pracy w terenie, MMA bywa praktyczniejszym kompromisem – mniej precyzyjnym, ale mniej wymagającym sprzętowo.
Podsumowanie
Spawanie miedzi TIG wygrywa tam, gdzie liczy się kontrola ciepła, czystość spoiny i praca na materiale o umiarkowanej grubości – kosztem wyższych wymagań co do sprzętu, gazu i podgrzewania wstępnego. MMA i MIG mają sens przy grubszych elementach i pracy w mniej sterylnych warunkach, a porównanie z technikami stosowanymi do inox czy żeliwa dobrze pokazuje, że sama nazwa procesu TIG nie oznacza jednego uniwersalnego zestawu parametrów – każdy materiał wymaga własnego podejścia do prądu, drutu i podgrzewania.