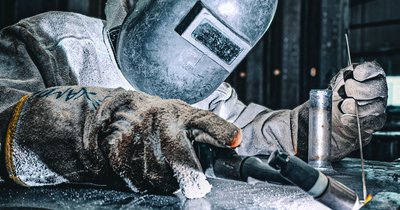
Spawanie TIG bez drutu jest jak najbardziej wykonalne, ale tylko w określonych warunkach: przy niewielkiej grubości materiału, dobrze dopasowanych brzegach i odpowiednim natężeniu prądu. Metodę tę nazywa się spawaniem autogenicznym - łuk topi krawędzie samego materiału, który staje się własnym spoiwem, bez dodawania drutu z zewnątrz. W spawaniu TIG taka technika jest jedną z kilku możliwych, obok klasycznego podawania drutu ręką.
Kiedy spawanie TIG bez spoiwa ma sens
Spawanie TIG bez spoiwa działa najlepiej na blachach o grubości do około 1,5-2 mm, gdzie ilość materiału rodzimego wystarcza do uformowania pełnowartościowego spoiny. Klasyczny przykład to złącza narożne i zakładkowe w cienkich profilach ze stali nierdzewnej lub aluminium, gdzie krawędzie po prostu stapiają się razem pod wpływem łuku.
Drugim typowym zastosowaniem są krótkie naprawcze ściegi punktowe oraz sczepianie elementów przed właściwym spawaniem z drutem - tzw. szczepy. W obu przypadkach liczy się precyzyjne przygotowanie złącza: brzegi muszą się stykać bez szczelin, bo bez spoiwa nie ma niczym wypełnić luzu.
- Złącza narożne i zakładkowe na blachach do ok. 1,5 mm
- Punktowanie i sczepianie elementów przed pełnym spawaniem
- Naprawy drobnych pęknięć i porowatości na tworzywie już obecnym w złączu
Na grubszych elementach próba spawania bez drutu prowadzi do zapadnięcia spoiny lub przepalenia, bo materiału rodzimego po prostu nie wystarcza, aby wypełnić rowek.
Technika: jak prowadzić łuk bez drutu
Spawanie TIG technika bez podawania spoiwa różni się od klasycznej głównie sposobem prowadzenia palnika. Elektroda wolframowa utrzymuje łuk niemal nieruchomo w jednym punkcie na krótką chwilę, pozwalając stopić oba brzegi, po czym palnik przesuwa się delikatnym, wahadłowym ruchem wzdłuż linii złącza.
Kluczowe jest stałe, jednorodne tempo przesuwu - zbyt szybkie prowadzenie nie zdąży stopić obu krawędzi, a zbyt wolne przepali blachę lub wytworzy nadmierny grzyb spoiny. Odległość elektrody od materiału powinna być minimalna, zwykle 2-3 mm, aby łuk był krótki i skoncentrowany.
Pomocne parametry i nawyki:
- niższe natężenie prądu niż przy spawaniu z drutem tej samej grubości,
- elektroda wolframowa zaostrzona pod niewielkim kątem dla precyzyjnego łuku,
- stały kąt palnika (10-15° od pionu) ograniczający przypadkowe podtopienia,
- krótkie odcinki spawania z przerwami na ostygnięcie, gdy blacha jest bardzo tonka.
Nogawka jeziorka spawalniczego powinna być widoczna i wyraźnie okrągła - to znak, że łuk topi obie krawędzie równomiernie, a nie tylko jedną stronę złącza.
Stal nierdzewna i aluminium - różnice w praktyce
Spawanie TIG nierdzewki bez drutu jest stosunkowo popularne, bo stal nierdzewna dobrze zachowuje się w wąskich, precyzyjnych ściegach i nie traci właściwości mechanicznych przy krótkim czasie nagrzewania. Gaz osłonowy - argon o czystości spawalniczej - musi jednak być prowadzony bez przerw, bo tlenki chromu tworzą się bardzo szybko, gdy osłona słabnie nawet na chwilę.
Aluminium wymaga większej ostrożności: ma niższą temperaturę topnienia, wysoką przewodność cieplną i tworzy warstwę tlenkową, którą łuk musi przebić prądem przemiennym. Bez spoiwa łatwo przepalić blachę, bo materiał topi się gwałtownie i bez wyraźnego ostrzeżenia w postaci zmiany koloru, jak przy stali.
Na stali czarnej (węglowej) spawanie bez drutu praktykuje się rzadziej, bo skłonność do utleniania i większa zawartość zanieczyszczeń w materiale rodzimym łatwo prowadzi do porowatości spoiny bez świeżego metalu wypełniacza.
Spawanie TIG bez drutu a metoda MIG - czym się różnią
Porównanie spawania TIG a MIG pokazuje, dlaczego bez spoiwa da się pracować tylko w TIG. W MIG drut jest jednocześnie elektrodą i materiałem dodatkowym - podawany jest automatycznie i nieprzerwanie, więc metoda z definicji nie działa bez drutu.
W TIG elektroda wolframowa jedynie wytwarza łuk, a spoiwo dodaje spawacz ręcznie i niezależnie - dlatego można je całkowicie pominąć, jeśli materiał rodzimy wystarcza do uformowania złącza. Ta swoboda to jedna z głównych przewag TIG nad MIG przy pracy z tonkimi, precyzyjnymi elementami.
Warto pamiętać, że pominięcie drutu nie jest "łatwiejszą" wersją spawania - wymaga wyższej precyzji ruchu i lepszego przygotowania złącza niż spawanie z dodatkiem spoiwa, które maskuje drobne niedopasowania brzegów.
Najczęstsze błędy i jak ich unikać
Największym ryzykiem przy spawaniu bez spoiwa jest przepalenie - dziura w blasze powstaje, gdy łuk zbyt długo pozostaje w jednym miejscu na cienkim materiale. Objawem ostrzegawczym jest jeziorko, które nagle się zapada lub traci wyraźny, okrągły kontur.
Drugim typowym problemem jest niedostateczne przetopienie krawędzi, widoczne jako wąska, niepełna spoina z widocznym rowkiem między brzegami - powstaje, gdy prąd jest zbyt niski lub przesuw palnika za szybki. Trzeci błąd to podtopienia na krawędziach złącza, gdy kąt palnika jest niestabilny i łuk faworyzuje jedną stronę.
Bezpieczeństwo pracy jest tu takie samo jak w każdym spawaniu TIG, ale wymaga szczególnej uwagi ze względu na krótkie, intensywne impulsy prądu blisko materiału:
- maska samościemniająca o odpowiednim zaciemnieniu chroni wzrok przed intensywnym promieniowaniem UV łuku,
- rękawice spawalnicze i odzież niepalna ograniczają ryzyko poparzeń od rozprysków i nagrzanego metalu,
- wentylacja miejscowa odprowadza dymy, szczególnie przy stali nierdzewnej, gdzie powstają związki chromu,
- stabilne mocowanie elementu zapobiega przemieszczeniu blachy podczas krótkich, precyzyjnych ruchów palnika.
Podsumowanie
Spawanie bez drutu w metodzie TIG jest realną, sprawdzoną techniką - ale ograniczoną do cienkich materiałów, dobrze przygotowanych złączy i sytuacji, w których materiał rodzimy naprawdę wystarcza jako wypełniacz. Na grubszych elementach lub przy większych szczelinach dodanie spoiwa pozostaje jedynym rozsądnym rozwiązaniem, które zapewnia pełnowartościową, wytrzymałą spoinę.