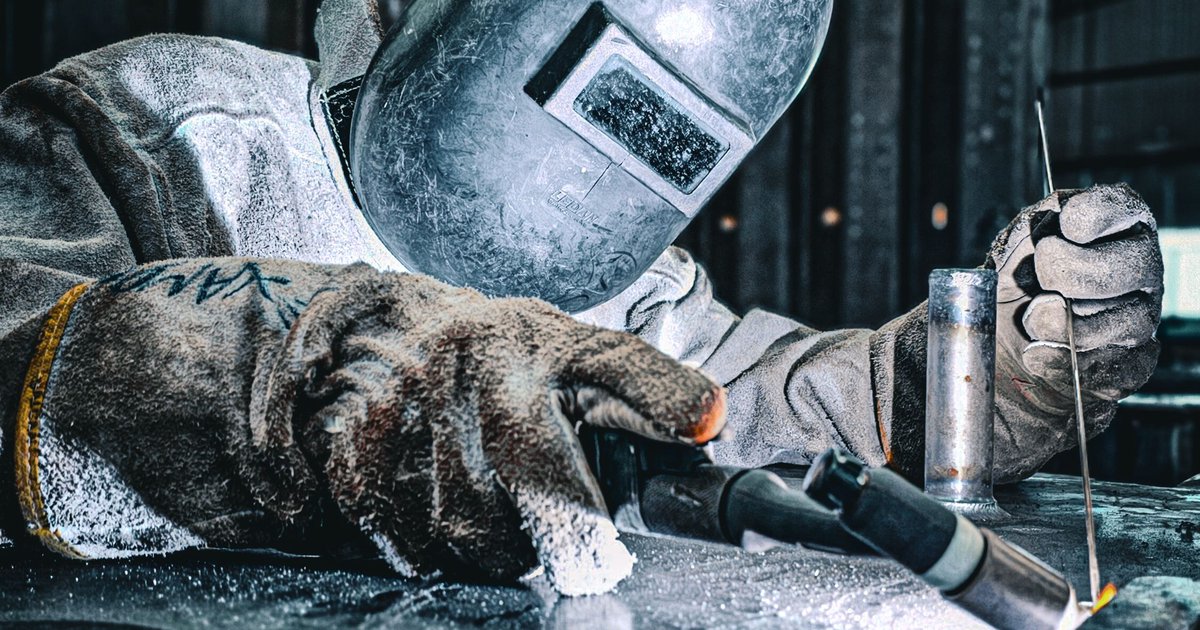
Spawanie TIG (od angielskiego Tungsten Inert Gas) to metoda łączenia metali za pomocą łuku elektrycznego wytwarzanego między nietopliwą elektrodą wolframową a spawanym materiałem, prowadzona pod osłoną gazu obojętnego. To technika ceniona za wyjątkową precyzję i czystość spoiny, wykorzystywana wszędzie tam, gdzie jakość połączenia liczy się bardziej niż szybkość pracy. Poniższy przewodnik prowadzi przez zasadę działania, sprzęt, technikę wykonywania spoin, dobór parametrów oraz bezpieczeństwo pracy, tak by osoba stawiająca pierwsze kroki w tej metodzie zrozumiała cały proces od podstaw.
Spawanie TIG co to jest i jak działa proces
W metodzie TIG łuk elektryczny powstaje między spiczasto zaostrzoną elektrodą wolframową, umieszczoną w uchwycie spawalniczym, a powierzchnią metalu. Elektroda nie topi się i nie przechodzi do spoiny – jej zadaniem jest jedynie prowadzenie prądu i generowanie ciepła potrzebnego do stopienia materiału podstawowego. Cały obszar łuku i stopiwa jest chroniony przed dostępem powietrza strumieniem gazu obojętnego, najczęściej argonu, który wypływa z dyszy ceramicznej otaczającej elektrodę.
Brak reakcji z azotem i tlenem z powietrza to kluczowa przewaga tej metody – spoina wychodzi czysta, bez porów i utlenień, nawet na metalach bardzo reaktywnych chemicznie, takich jak aluminium czy tytan. Jeśli łączone elementy wymagają dodania materiału, spawacz podaje drugą ręką drut lub pręt lutowniczy (tzw. spawalniczy) bezpośrednio w jeziorko ciekłego metalu, kontrolując ilość dodawanego stopiwa niezależnie od parametrów łuku.
Źródłem prądu jest inwerter lub transformator TIG wyposażony w regulację natężenia, a często również w funkcję zapłonu bezdotykowego (HF – high frequency) lub zapłonu iskrą kontaktową (lift-arc). Zapłon HF pozwala rozpalić łuk bez dotykania elektrodą materiału, co chroni jej ostro zaszlifowaną końcówkę i zapobiega zanieczyszczeniu spoiny wolframem.
Sprzęt, elektrody i gazy potrzebne do spawania TIG
Podstawowym elementem wyposażenia jest źródło prądu TIG z regulacją natężenia, funkcją narastania i opadania prądu (slope up/down) oraz – w wersjach do aluminium – prądem przemiennym (AC). Uchwyt spawalniczy chłodzony powietrzem wystarcza do prac przy niskich natężeniach, natomiast przy dłuższym spawaniu prądem powyżej około 150-180 A potrzebny jest uchwyt chłodzony cieczą, bo inaczej przegrzewa się i traci szczelność.
Elektrody wolframowe różnią się domieszkami, co przekłada się na ich zastosowanie:
- Wolfram czysty (zielona opaska) – do prądu AC, głównie aluminium i magnez.
- Wolfram torowany (żółta, czerwona opaska) – do prądu DC, stal, stal nierdzewna, miedź, tytan.
- Wolfram cerowany lub lantanowany (szara, niebiesko-złota opaska) – uniwersalne, dobre właściwości zapłonowe przy DC i AC, mniej promieniotwórcze niż torowane.
Średnicę elektrody dobiera się do natężenia prądu – zbyt tania i cienka elektroda przy zbyt dużym prądzie przepala się i zanieczyszcza spoinę wolframem, co widać jako drobne, twarde wtrącenia w metalu. Gazem osłonowym jest praktycznie zawsze argon 99,996% lub mieszanka argonu z niewielkim dodatkiem helu, stosowana przy grubszych elementach lub metalach o wysokiej przewodności cieplnej, np. miedzi, gdzie hel poprawia wnikanie ciepła.
Do prac precyzyjnych, na cienkich blachach lub w trudno dostępnych miejscach przydają się dysze gazowe różnych rozmiarów oraz osłony gazowe na spoinę korzeniową (formiery), które ograniczają utlenianie tylnej strony spoiny w stali nierdzewnej.
Technika spawania TIG krok po kroku
Prawidłowa technika spawania TIG zaczyna się od przygotowania krawędzi – muszą być odtłuszczone i wolne od zgorzeliny, rdzy czy farby, bo TIG nie ma zdolności "przepalania" zabrudzeń tak jak niektóre inne metody. Elektrodę zaostrza się na szlifierce stołowej z osobnym kółkiem przeznaczonym wyłącznie do wolframu, unikając poprzecznych rys, które rozpraszają łuk.
Podczas spawania uchwyt trzyma się pod kątem 10-15° od pionu w kierunku ruchu, z odległością elektrody od materiału zbliżoną do jej średnicy. Druga ręka podaje pręt lutowniczy pod niewielkim kątem z przeciwnej strony, dotykając nim krawędzi jeziorka, a nie samego łuku – dotknięcie łuku elektrodą wolframową lub zbyt bliskie podanie drutu w rozżarzoną plazmę powoduje jej natychmiastowe zanieczyszczenie.
Typowe ruchy to:
- ruch liniowy z niewielkim wahaniem w bok przy szerszych spoinach,
- ruch "kroczący" – krótkie postępy z jednoczesnym dodawaniem drutu, popularny przy spoinach pachwinowych,
- spawanie bez wahania, ciągłym posuwem, na cienkich blachach, gdzie kluczem jest stała prędkość.
Poprawne jeziorko ma okrągły, błyszczący kształt, a jego szerokość powinna być zbliżona przez całą długość spoiny. Zwężenie jeziorka oznacza zbyt szybki posuw, a jego rozlewanie się i przepalenie blachy – zbyt niski posuw lub zbyt wysoki prąd. Po zakończeniu spoiny nie należy odrywać uchwytu natychmiast – gaz osłonowy powinien jeszcze przez chwilę chronić stygnący, wciąż reaktywny metal, zwłaszcza tytan i aluminium.
Dobór parametrów: prąd, polaryzacja i prędkość spawania
Natężenie prądu dobiera się przede wszystkim do grubości materiału i rodzaju metalu, ale też do pozycji spawania – w pozycji pionowej lub nadgłowowej stosuje się prąd niższy niż w płaskiej, by jeziorko nie spływało. Orientacyjnie przy stali nierdzewnej o grubości 1 mm wystarcza 30-50 A, przy 3 mm – 80-110 A, natomiast dokładna wartość zależy od konkretnego stanowiska i musi być ustalona próbą na skrawku tego samego materiału.
Polaryzację wybiera się według metalu:
- DC- (elektroda ujemna) – stal węglowa, stal nierdzewna, miedź, tytan, nikiel; ciepło skupia się głównie w materiale, co daje głęboki, wąski przetop.
- AC (prąd przemienny) – aluminium i magnez, bo cykliczna zmiana polaryzacji rozbija warstwę tlenku glinu pokrywającą powierzchnię i pozwala łukowi stabilnie się utrzymać.
Przy aluminium istotny jest też balans prądu AC (proporcja czasu polaryzacji dodatniej do ujemnej) – więcej czasu w fazie czyszczącej ułatwia usuwanie tlenku, ale zbyt duży udział skraca żywotność elektrody i zmniejsza przetop.
Prędkość posuwu wpływa na szerokość i głębokość spoiny znacznie bardziej niż w metodach z drutem topliwym, bo spawacz reguluje ją "na żywo", patrząc na jeziorko. Zbyt wolny posuw grozi przepaleniem, zwłaszcza na blasze poniżej 1,5 mm, a zbyt szybki daje wąską, niepełną spoinę bez odpowiedniego przetopu w rdzeniu złącza.
Spawanie pulsem TIG – kiedy i dlaczego się je stosuje
Spawanie pulsem TIG polega na cyklicznym przełączaniu prądu między wartością bazową i szczytową z częstotliwością od kilku herców do nawet kilkuset, zamiast prowadzenia łuku ze stałym natężeniem. W fazie szczytowej metal topi się intensywnie, a w fazie bazowej jeziorko chwilowo krzepnie i chłodzi się, co ogranicza całkowitą ilość ciepła wprowadzonego do złącza.
Praktyczna korzyść to mniejsze odkształcenia termiczne na cienkich blachach i w strefach o dużej wrażliwości na przegrzanie, na przykład na rurkach o ściance poniżej 1 mm, gdzie spawanie ze stałym prądem szybko prowadzi do przepalenia. Pulsacja pomaga też w spoinach spinających elementy o różnej masie termicznej – np. cienką blachę przyspawaną do grubszego kołnierza – bo pozwala kontrolować średnie natężenie bez utraty stabilności łuku.
Przy niższych częstotliwościach pulsu (1-10 Hz) widoczny jest charakterystyczny, "łuskowy" rysunek na powierzchni spoiny, który dla wielu odbiorców jest oznaką jakości wykonania, szczególnie w spoinach dekoracyjnych ze stali nierdzewnej. Wysokie częstotliwości pulsu, rzędu setek herców, stabilizują łuk i zwężają go, co bywa przydatne przy spawaniu automatycznym lub bardzo precyzyjnym ręcznym na niewielkich detalach.
Dobrą praktyką jest ustawienie prądu bazowego na poziomie 20-50% prądu szczytowego oraz dopasowanie częstotliwości pulsu do prędkości posuwu tak, by na jednostkę długości spoiny przypadała stała liczba impulsów – to daje równomierny wygląd bez konieczności idealnie stałej ręki.
Spawanie TIG a MIG – czym się różnią i kiedy wybrać którą metodę
Metoda MIG/MAG wykorzystuje drut topliwy podawany automatycznie przez uchwyt jako materiał dodatkowy i jednocześnie elektrodę, co pozwala pracować szybciej i z większą wydajnością na dłuższych spoinach. TIG korzysta z nietopliwej elektrody wolframowej, a spawacz podaje pręt osobno, ręcznie – to spowalnia pracę, ale daje znacznie większą kontrolę nad ilością wprowadzanego ciepła i wyglądem spoiny.
Porównanie spawania MIG i TIG w kilku wymiarach:
- Jakość i wygląd spoiny – TIG daje gładszą, bardziej estetyczną spoinę bez odprysków, MIG wymaga później szlifowania, jeśli liczy się wygląd.
- Wydajność – MIG jest szybszy na długich, prostych spoinach i lepiej nadaje się do produkcji seryjnej.
- Grubość materiału – TIG dominuje na blachach cienkich i średnich, MIG lepiej radzi sobie z grubymi elementami wymagającymi dużej wydajności złożenia metalu.
- Zakres metali – TIG obsługuje praktycznie każdy metal spawalny, łącznie z tytanem i egzotycznymi stopami, MIG jest ograniczony głównie do stali, aluminium i niektórych stopów miedzi.
- Wymagana wprawa – TIG wymaga dłuższego treningu koordynacji obu rąk, MIG jest łatwiejszy do nauczenia na starcie.
W praktyce warsztatowej wiele stanowisk korzysta z obu metod komplementarnie: spawanie łączące metody MIG i TIG na jednej konstrukcji nie jest rzadkością – korzeń spoiny na rurociągu wykonuje się TIG dla czystości i pełnego przetopu, a wypełnienie i licowanie MIG dla szybkości, o ile specyfikacja techniczna na to pozwala.
Bezpieczeństwo pracy przy spawaniu TIG
Łuk TIG emituje intensywne promieniowanie ultrafioletowe i podczerwone, silniejsze niż w wielu innych metodach, dlatego przyłbica musi mieć filtr o odpowiednim stopniu zaciemnienia dobranym do natężenia prądu – zbyt słaby filtr prowadzi do poparzenia rogówki (tzw. błysk spawalniczy), które objawia się bólem oczu i uczuciem piasku pod powiekami kilka godzin po ekspozycji. Automatyczne przyłbice samościemniające ułatwiają precyzyjne pozycjonowanie elektrody, bo pozwalają widzieć złącze przed zapłonem łuku.
Odkryta skóra rąk i przedramion musi być zakryta odzieżą ognioodporną, a rękawice spawalnicze powinny być cienkie i elastyczne na tyle, by nie utrudniały precyzyjnego podawania pręta – zbyt sztywne rękawice są częstym powodem niekontrolowanego dotknięcia elektrodą łuku.
Dymy spawalnicze przy TIG są zwykle mniej intensywne niż przy MIG, ale nadal zawierają szkodliwe cząstki, zwłaszcza przy spawaniu stali nierdzewnej (związki chromu i niklu) lub materiałów pokrytych powłokami cynkowymi czy malarskimi, których obecność jest niedopuszczalna bez wcześniejszego usunięcia. Wentylacja miejscowa (ramię wyciągowe) lub ogólna hali jest konieczna, a przy pracach w zamkniętych zbiornikach obowiązkowy jest nadzór drugiej osoby i pomiar atmosfery.
Dodatkowe zagrożenia obejmują:
- butlę z argonem – musi być zabezpieczona przed przewróceniem, z zaworem redukcyjnym sprawdzonym przed użyciem,
- gorące elementy po spawaniu – oznaczanie i chłodzenie przed dotknięciem,
- porażenie prądem przy uszkodzonym przewodzie uchwytu – regularna kontrola izolacji kabli,
- wolfram torowany – niewielka radioaktywność wymaga szlifowania końcówek z osobną, oznakowaną szlifierką i unikania wdychania pyłu szlifierskiego.
Typowe błędy przy spawaniu TIG i jak je rozpoznać
Zanieczyszczenie wolframem to jeden z najczęstszych problemów – widoczne jako drobne, twarde, jasne wtrącenia w spoinie, powstające przy dotknięciu elektrodą jeziorka lub przy jej przegrzaniu i odłamaniu fragmentu końcówki. Rozwiązaniem jest utrzymywanie stałej odległości elektrody od materiału oraz jej regularne przeszlifowanie po każdym niezamierzonym kontakcie.
Pory w spoinie powstają najczęściej z powodu zbyt małego przepływu gazu, przeciągów w hali, uszkodzonego węża gazowego lub zbyt dużej odległości dyszy od materiału – osłona gazowa przestaje wtedy skutecznie wypierać powietrze. Objawem są drobne, okrągłe wgłębienia widoczne po oczyszczeniu spoiny, a czasem słyszalny trzask łuku podczas spawania.
Przyklejenia i niedostateczny przetop wynikają zwykle z niedopasowanego natężenia prądu do grubości materiału lub zbyt szybkiego posuwu – złącze wygląda poprawnie na powierzchni, ale próba zgięcia lub przełamania wykazuje brak połączenia w rdzeniu spoiny. Przegrzanie i przepalenie blachy to odwrotny problem: zbyt wysoki prąd lub zbyt wolny posuw na cienkim materiale prowadzi do przepadnięcia jeziorka i dziury w spoinie.
Przebarwienia w kolorze niebieskim lub szarym wokół spoiny w stali nierdzewnej sygnalizują utlenianie spowodowane zbyt małym przepływem gazu osłonowego lub jego brakiem z tylnej strony złącza – w zastosowaniach spożywczych i chemicznych takie przebarwienia bywają niedopuszczalne i wymagają korekty osłony gazowej lub formiera.
Zastosowania spawania TIG w praktyce warsztatowej
Przemysł spożywczy, farmaceutyczny i chemiczny wykorzystuje TIG do łączenia rurociągów i zbiorników ze stali nierdzewnej, gdzie kluczowa jest gładka, nieporowata powierzchnia spoiny bez kieszeni zatrzymujących zanieczyszczenia. W tych zastosowaniach standardem jest osłona gazowa korzenia spoiny formierem, by tylna strona złącza nie utleniała się i nie tworzyła szczelin mikrobiologicznych.
Lotnictwo, motoryzacja wyścigowa i konstrukcje rowerowe stawiają na TIG przy aluminium i tytanie ze względu na wysoki stosunek wytrzymałości spoiny do jej masy oraz minimalne odkształcenia cieplne, istotne przy tworzeniu ram i elementów cienkościennych. Spawanie pulsem TIG jest tu szczególnie przydatne, bo pozwala łączyć rurki o różnych średnicach i grubościach ścianek bez przepalania cieńszego elementu.
W warsztatach ogólnych TIG stosuje się do naprawczych spoin na elementach precyzyjnych – obudowach, uchwytach, konstrukcjach dekoracyjnych z metali kolorowych, a także do napraw odlewów aluminiowych i miedzianych, gdzie inne metody dawałyby zbyt duże ryzyko przepalenia lub odprysków uszkadzających otoczenie.
Przemysł jubilerski i produkcja precyzyjnych elementów elektronicznych korzysta z mikro-TIG, wariantu z bardzo niskimi natężeniami prądu (poniżej 5 A) i miniaturowymi uchwytami, umożliwiającego spawanie elementów o ułamkach milimetra bez uszkadzania delikatnych komponentów w pobliżu.
Najczęściej zadawane pytania
Spawanie TIG co to znaczy w praktyce dla początkującego spawacza?
To metoda, w której łuk elektryczny między nietopliwą elektrodą wolframową a materiałem topi metal pod osłoną argonu, a spawacz osobno podaje drugą ręką pręt dodatkowy – wymaga to koordynacji obu rąk, ale daje pełną kontrolę nad procesem.
Czy spawanie TIG jest trudniejsze niż MIG?
Tak, TIG wymaga dłuższego okresu nauki, bo spawacz musi jednocześnie prowadzić uchwyt, kontrolować odległość elektrody, dozować pręt drugą ręką i obserwować jeziorko – w MIG drut podaje się automatycznie, co ułatwia start.
Jaki gaz stosuje się do spawania TIG?
Standardowo czysty argon o czystości minimum 99,996%, a przy grubszych elementach lub metalach o wysokiej przewodności cieplnej, jak miedź, dodaje się hel w mieszance z argonem, by zwiększyć wnikanie ciepła.
Czy TIG nadaje się do spawania aluminium?
Tak, TIG jest jedną z najczęściej wybieranych metod do aluminium, dzięki prądowi przemiennemu (AC), który cyklicznie rozbija warstwę tlenku na powierzchni metalu i utrzymuje stabilny łuk.
Co daje spawanie pulsem TIG w porównaniu do prądu stałego?
Pulsacja ogranicza całkowite ciepło wprowadzone do złącza dzięki cyklicznemu obniżaniu prądu, co zmniejsza odkształcenia i ryzyko przepalenia, szczególnie na cienkich blachach i elementach o zmiennej masie termicznej.
Jaką elektrodę wolframową wybrać do stali nierdzewnej?
Do prądu DC na stali nierdzewnej najczęściej stosuje się elektrodę torowaną lub cerowaną/lantanowaną, dobraną średnicą do natężenia prądu, tak by nie przegrzewała się i nie zanieczyszczała spoiny.
Podsumowanie
Spawanie TIG pozostaje metodą wybieraną wtedy, gdy jakość i czystość spoiny są ważniejsze niż tempo pracy – od precyzyjnych instalacji spożywczych po konstrukcje lotnicze i naprawy delikatnych elementów. Zrozumienie zasady działania łuku, właściwy dobór elektrody, gazu i parametrów, a także opanowanie techniki podawania pręta drugą ręką pozwala wykorzystać pełny potencjał tej metody na szerokim zakresie metali. Wiedza o różnicach między TIG a innymi metodami spawania, w tym MIG, pomaga też świadomie wybierać technikę odpowiednią do konkretnego zadania, a nie stosować jedną metodę do wszystkiego.