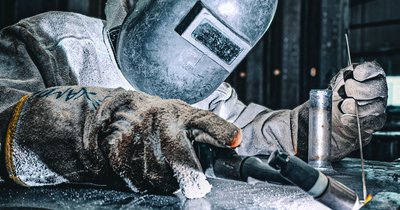
Spawanie nierdzewki TIG polega na łączeniu stali kwasoodpornych i żaroodpornych metodą TIG (141) prądem stałym o biegunowości ujemnej, z argonem jako gazem osłonowym i drutem wypełniającym dobranym pod gatunek materiału. Ogólne zasady metody TIG opisuje artykuł główny tego cyklu — tutaj skupiamy się wyłącznie na tym, co w spawaniu stali nierdzewnej jest inne niż przy stali czarnej: dobór materiałów, kontrola ciepła i ochrona jeziorka przed utlenieniem.
Dobór drutu wypełniającego i gazu osłonowego
Drut musi odpowiadać składowi chemicznemu spawanego gatunku, a nie tylko „pasować wizualnie”. Do stali 304/304L stosuje się drut 308L, do 316/316L — 316L (niższa zawartość węgla ogranicza ryzyko wytrącania węglików chromu na granicach ziaren, czyli tzw. uczulenia stali). Przy łączeniu dwóch różnych gatunków dobiera się drut o wyższej stopie stopowania niż słabszy z materiałów.
Gazem osłonowym jest argon o czystości minimum 99,996% (klasa 4.6) — zanieczyszczony argon daje porowatość i matowe, nieszczelne lico. Do grubszych przekrojów i spoin wymagających głębszego wtopienia stosuje się mieszankę argonu z 2–5% wodoru, ale tylko dla stali austenitycznych — wodór w spoinach stali ferrytycznych czy dupleksowych powoduje pękanie wodorowe. Elektroda wolframowa najczęściej cerowana (szara, WC20) lub lantanowana daje stabilny łuk przy niskich prądach, typowych dla cienkich blach nierdzewnych.
Technika spawania TIG na nierdzewce krok po kroku
Podstawowa technika spawania TIG nierdzewki różni się od pracy na stali węglowej głównie krótszym łukiem i mniejszym wprowadzanym ciepłem. Uchwyt trzyma się pod kątem 10–15° od pionu, odległość elektrody od jeziorka to 2–3 mm — dłuższy łuk rozprasza osłonę gazową i wciąga powietrze do spoiny.
- Zajarzenie łuku metodą bezdotykową (lift-arc lub HF), nigdy przez potarcie elektrodą — kontakt z materiałem zanieczyszcza wolfram i psuje kształt łuku.
- Prowadzenie drutu w rytmicznych, krótkich dotknięciach krawędzi jeziorka, bez wyciągania go poza strefę osłony gazowej.
- Stały ruch postępowy bez „kołysania” — nierdzewka źle znosi powtórne podgrzewanie tego samego odcinka.
- Zatrzymanie doprowadzania prądu z opóźnionym wygaszeniem (kraterfiller), by uniknąć krateru końcowego podatnego na pęknięcia.
Prędkość posuwu dobiera się tak, by jeziorko miało wyraźny, błyszczący środek — matowa, „zapadnięta” powierzchnia oznacza zbyt wolny przejazd i przegrzanie materiału.
Jak uniknąć przebarwień i utraty odporności na korozję?
Przebarwienia na spoinie i w strefie wpływu ciepła to widoczny efekt utleniania chromu w wysokiej temperaturze. Kolor mówi wprost o jakości ochrony gazowej: słoma i jasny żółty to akceptowalne utlenienie, fiolet i niebieski oznaczają już osłabioną warstwę pasywną, a szary lub czarny nalot to poważne uszkodzenie odporności korozyjnej wymagające trawienia lub szlifowania.
Kluczowym zabezpieczeniem jest gaz formierski (backing gas) — argon podawany od strony grani, który wypiera powietrze i zapobiega tzw. cukrzeniu spoiny (utlenionej, kruchej grani o ziarnistej strukturze). Bez podparcia gazowego grań rur i zbiorników procesowych praktycznie zawsze traci odporność na korozję, nawet jeśli lico wygląda poprawnie.
Drugim źródłem problemów jest zanieczyszczenie krzyżowe: szczotki, tarcze i stoły warsztatowe używane wcześniej do stali węglowej pozostawiają drobiny żelaza, które później rdzewieją na powierzchni nierdzewki. Narzędzia do obróbki stali kwasoodpornej — szczotka drucianą ze stali nierdzewnej, oddzielne tarcze ścierne — trzeba trzymać wyłącznie do tego materiału.
Parametry prądu i ustawienia aparatu
Nierdzewka ma niższe przewodnictwo cieplne niż stal węglowa, więc ciepło kumuluje się szybciej i łatwiej o przepalenie cienkich blach. Orientacyjne wartości prądu dla spoiny pachwinowej lub czołowej bez rozwarcia:
| Grubość materiału | Prąd (A, DC-) | Elektroda wolframowa |
|---|---|---|
| 0,8–1,2 mm | 25–45 | 1,0 mm |
| 1,5–2,0 mm | 50–80 | 1,6 mm |
| 3,0–4,0 mm | 90–140 | 2,4 mm |
Funkcja pulsacji obniża średnie wprowadzane ciepło przy zachowaniu wystarczającego przetopu w szczycie impulsu — to podstawowe narzędzie do ograniczania odkształceń i przebarwień na cienkich blachach oraz w spawaniu pozycyjnym. Temperatura międzyściegowa nie powinna przekraczać zwykle 150°C dla stali austenitycznych — kontroluje się ją kredą termiczną lub pirometrem, bo przegrzanie sprzyja wydzielaniu węglików chromu i pogorszeniu odporności korozyjnej w strefie wpływu ciepła.
Najczęstsze błędy i jak je rozpoznać
Porowatość spoiny najczęściej wynika z zanieczyszczonego argonu, uszkodzonego węża gazowego lub przeciągów w hali — sprawdza się to, spawając próbkę osłonięciem dodatkowej ekranu i porównując wynik. Pęknięcia na gorąco pojawiają się przy zbyt dużym udziale stopiwa rodzimego w spoinie wielowarstwowej lub przy niewłaściwym drucie — objawiają się cienką rysą wzdłuż osi jeziorka jeszcze przed jego zastygnięciem.
Zielonkawy lub czarny nalot na wolframie i niestabilny, „skaczący” łuk zdradzają zanieczyszczenie elektrody kontaktem z jeziorkiem lub drutem — elektrodę trzeba wtedy zeszlifować wzdłużnie na specjalnej, oddzielnej szlifierce do wolframu. Warto też pamiętać o osłonach osobistych: opary spawalnicze stali chromowo-niklowej zawierają związki chromu sześciowartościowego i niklu, dlatego przy pracy w pomieszczeniach zamkniętych konieczna jest miejscowa wyciągowa wentylacja i maska z filtrem, a przy dłuższych sesjach — półmaska oczyszczająca powietrze.
Podsumowanie
Poprawne spawanie TIG stali nierdzewnej to w praktyce zarządzanie ciepłem i ochroną atmosferyczną: właściwy drut, czysty argon, gaz formierski od strony grani i krótki łuk dają spoinę bez przebarwień i z zachowaną odpornością korozyjną. Reszta — ustawienie prądu, pulsacja, technika prowadzenia uchwytu — to dopracowanie tych fundamentów pod konkretną grubość i pozycję spawania.