Prawidłowe spawanie TIG nierdzewka zależy od czterech zmiennych, które trzeba dopasować razem: natężenia prądu, biegunowości, średnicy elektrody wolframowej i przepływu gazu osłonowego. Metoda GTAW (spawanie TIG) na stali nierdzewnej pracuje na prądzie stałym z biegunowością ujemną (DCEN), co odróżnia ją od spawania aluminium, gdzie stosuje się prąd zmienny. Poniżej znajdziesz konkretne wartości i wskazówki, jak je korygować w zależności od grubości materiału i pozycji spawania.
Amperaż, elektroda i drut – jak dobrać parametry do grubości blachy
Podstawową zasadą przy spawaniu TIG nierdzewki jest reguła około 30–40 A na milimetr grubości materiału, choć ostateczna wartość zależy też od pozycji spawania i kształtu złącza. Zbyt niski amperaż daje niepełne przetopienie i porowatość, zbyt wysoki – przepalenie blachy i nadmierne odbarwienie termiczne wokół spoiny.
| Grubość blachy | Prąd (A) | Elektroda wolframowa | Drut dodatkowy | Przepływ argonu |
|---|---|---|---|---|
| 0,8–1,2 mm | 25–45 | 1,0 mm | 1,0–1,2 mm | 5–6 l/min |
| 1,5–2,0 mm | 50–80 | 1,6 mm | 1,6 mm | 6–8 l/min |
| 3,0 mm | 90–130 | 1,6–2,4 mm | 1,6–2,4 mm | 8–10 l/min |
| 5–6 mm | 140–190 | 2,4 mm | 2,4–3,2 mm | 10–12 l/min |
Elektrodę wolframową do nierdzewki zaostrza się na ostry, symetryczny kąt (15–30°), bo asymetryczny szlif rozprasza łuk i pogarsza kontrolę nad kąpielą. Do tego materiału najczęściej stosuje się elektrody toriowane (czerwone) lub ceriowane (szare) – lepiej utrzymują ostry stożek niż czysty wolfram.
Dobór gazu osłonowego i osłony korzenia
Standardowym gazem przy spawaniu nierdzewki TIG jest czysty argon 99,9% – zapewnia stabilny, skoncentrowany łuk i nie reaguje z chromem w stopie. Dodatek 2–5% wodoru bywa stosowany na złączach czystych, bez zanieczyszczeń, bo przyspiesza spawanie i poprawia wygląd spoiny, ale grozi porowatością i pęknięciami wodorowymi na materiałach zanieczyszczonych olejem czy rdzą – w takich przypadkach lepiej zostać przy czystym argonie.
Krytycznym, często zaniedbywanym elementem jest osłona korzenia spoiny gazem formującym (najczęściej również argonem) po drugiej stronie złącza. Bez niej gorący, nieosłonięty tytan-chrom-nikiel na spodzie spoiny reaguje z powietrzem i tworzy tzw. „cukier” – szarą, chropowatą, kruchą powłokę oksydów, która obniża odporność na korozję i wytrzymałość złącza. Przepływ gazu formującego dobiera się tak, by wypełnił przestrzeń bez turbulencji – zbyt duży napór potrafi rozdmuchać jeszcze płynny stopiony metal.
Dodatkowo dysza gazowa powinna mieć odpowiednią średnicę do amperażu (większy prąd = większa dysza), a odległość dyszy od detalu utrzymana na 6–8 mm, bo za duży odstęp powoduje zasysanie powietrza i utratę osłony.
Spawanie TIG a MIG – czym różnią się parametry i kiedy wybrać którą metodę
Pytanie o spawanie TIG a MIG na nierdzewce sprowadza się do kompromisu między jakością a wydajnością. TIG pracuje na znacznie niższych prądach niż MIG dla tej samej grubości, a metal dodawany jest ręcznie, osobnym drutem – to daje pełną kontrolę nad wielkością kąpieli i pozwala spawać blachy od 0,5 mm bez przepalenia. MIG/MAG wykorzystuje drut jako elektrodę topliwą podawaną automatycznie, przy wyższych prądach i napięciach, co znacznie zwiększa prędkość spawania, ale pogarsza kontrolę na tanich, cienkich elementach.
- TIG – wybór dla blach cienkich, spoin widocznych, elementów sanitarnych i spożywczych, gdzie liczy się estetyka i szczelność.
- MIG (impulsowy lub z mieszanką Ar+CO2/He) – wybór dla konstrukcji, gdzie liczy się tempo spawania i grubsze przekroje.
Warto pamiętać, że MIG na nierdzewce wymaga innej mieszanki gazowej (np. argon z niewielkim dodatkiem CO2 lub helu) niż czysty argon w TIG – zamiana gazów między metodami bez korekty parametrów prowadzi do nadmiernego rozprysku lub utleniania spoiny.
Technika prowadzenia palnika i drutu dodatkowego
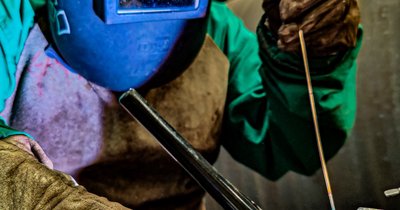
Spawanie TIG technika na nierdzewce opiera się na stałym, powolnym prowadzeniu łuku i precyzyjnym podawaniu drutu w rytm topienia jeziorka. Palnik prowadzi się pod kątem 10–15° od pionu, w kierunku „do przodu” (push), tak by strumień gazu wyprzedzał łuk i chronił jeszcze gorący metal za spoiną.
- Odległość elektrody od materiału utrzymuj na poziomie 2–3 mm – zbyt duży dystans wydłuża i rozprasza łuk, obniżając przetop.
- Drut dodatkowy dotykaj krawędzi jeziorka pod niewielkim kątem, bez zanurzania go w łuku – styczność z łukiem powoduje zanieczyszczenie wolframu i wtrącenia w spoinie.
- Na cienkich blachach pracuj bez oscylacji, prostą linią, korzystając z pulsacji prądu (jeśli spawarka to umożliwia), by ograniczyć wnoszone ciepło i zniekształcenia.
- Kontroluj kolor spoiny na bieżąco: jasny, srebrny odcień świadczy o dobrej osłonie gazowej, ciemnoniebieski lub szary – o zbyt małym przepływie argonu albo przeciągu w hali.
Po zakończeniu ściegu nie odrywaj palnika natychmiast – przytrzymaj go jeszcze 2–3 sekundy nad zastygającym metalem, żeby argon zdążył ochłodzić spoinę bez kontaktu z powietrzem.
Bezpieczeństwo przy spawaniu TIG stali nierdzewnej
Łuk TIG emituje silne promieniowanie UV i podczerwone, dlatego przyłbica z filtrem automatycznym o odpowiednim zaciemnieniu (zwykle 10–13 DIN dla podanych zakresów prądu) oraz odzież bawełniana zakrywająca skórę są obowiązkowe. Spawanie nierdzewki generuje dymy zawierające związki chromu i niklu, w tym sześciowartościowy chrom – nawet krótka ekspozycja bez wyciągu miejscowego lub dobrej wentylacji jest szkodliwa, więc stanowisko spawalnicze powinno mieć odciąg zasysający dymy tuż przy miejscu pracy.
Rękawice skórzane odporne na ciepło, ekran ochronny dla osób w otoczeniu (łuk TIG jest wyjątkowo jasny) oraz uziemienie stołu roboczego kompletują wyposażenie. Butla z argonem musi być zabezpieczona przed przewróceniem i mieć sprawny reduktor – nieszczelność na złączu węża prowadzi do niestabilnej osłony gazowej i porowatości spoiny, co jest częstym, ale łatwym do wykrycia błędem podczas kontroli wizualnej.
Podsumowanie
Dobrze dobrane parametry spawania TIG nierdzewki – amperaż zgrany z grubością materiału, ostro zaszlifowana elektroda, czysty argon o właściwym przepływie i osłona korzenia – decydują o jakości i trwałości spoiny bardziej niż sam sprzęt. Technika prowadzenia palnika i drutu dopracowana pod konkretny przypadek pozwala uzyskać czyste, błyszczące ściegi bez utleniania i sensytyzacji materiału, a znajomość różnic względem MIG pomaga świadomie wybrać metodę do danego zadania.