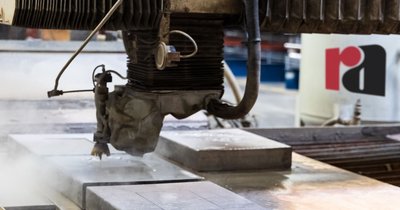
Cięcie wodą płytek polega na erozyjnym usuwaniu materiału przez wąski strumień wody zmieszanej z drobnym abrazywem, wyrzucany z dyszy pod ciśnieniem kilku tysięcy barów. Strumień przecina ceramikę, gres, kamień czy szkło z dokładnością rzędu setnych milimetra, bez nagrzewania materiału i bez naprężeń, które mogłyby spowodować pękanie krawędzi. W dalszej części wyjaśniamy krok po kroku, co dzieje się w głowicy cięcia i dlaczego ta metoda radzi sobie z materiałami, których inne technologie nie obsłużą tak precyzyjnie.
Jak działa strumień wody z abrazywem podczas cięcia płytek
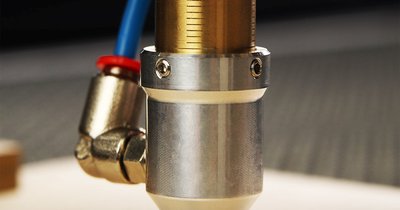
W typowej głowicy do cięcia płytek wodą pompa wysokiego ciśnienia podaje wodę do dyszy z orifice – otworu ceramicznego lub z węglika o średnicy 0,1–0,4 mm. Woda opuszcza dyszę z prędkością zbliżoną do kilku tysięcy km/h i tworzy próżnię, która wciąga do komory mieszania drobny granat (abrazyw). Ta mieszanina przechodzi przez dyszę ogniskującą i trafia na powierzchnię płytki jako spójny, wąski strumień.
Sama woda potrafi przecinać materiały miękkie, ale cięcie płytek wodą – zwłaszcza gresu, granitu czy szkła hartowanego – wymaga domieszki abrazywu, bo to on wykonuje faktyczną pracę skrawania poprzez mikroskrawanie i erozję. Wielkość ziarna (najczęściej mesh 80) i jego wydatek na minutę bezpośrednio wpływają na szybkość cięcia i jakość krawędzi. Zbyt mało abrazywu wydłuża czas przejścia i pogarsza wykończenie, zbyt dużo zwiększa koszt bez proporcjonalnej korzyści.
Jakie płytki i materiały można ciąć wodą
Metoda dobrze sprawdza się na kruchych i twardych materiałach, których nie da się ciąć bez odprysków metodami mechanicznymi:
- ceramika i gres porcelanowy – w tym płyty wielkoformatowe stosowane na fasadach i podłogach,
- kamień naturalny: marmur, granit, trawertyn,
- szkło płaskie i hartowane, w tym tafle produkowane w dużych zakładach szklarskich, jak choćby te z zakładu w Niedomicach,
- materiały kompozytowe i laminowane, gdzie różne warstwy mają odmienną odporność na ciepło.
Ta sama technologia obsługuje też metale – cięcie wodą nierdzewki jest standardowym zastosowaniem w warsztatach, które łączą obróbkę płytek dekoracyjnych z elementami ze stali nierdzewnej, na przykład w produkcji mozaik metalowo-kamiennych czy okładzin łączących różne materiały w jednym detalu. Woda z abrazywem nie różnicuje chemicznie między ceramiką i metalem – parametry cięcia zmienia się poprzez prędkość posuwu i moc pompy, nie przez wymianę narzędzia.
Czym cięcie wodą różni się od cięcia piłą
Klasyczna cięcie wodą piła to w praktyce porównanie dwóch odmiennych filozofii obróbki. Piła diamentowa skrawa mechanicznie, kontaktowo, wytwarza ciepło w linii cięcia i wymaga docisku, co przy kruchych płytkach grozi wyszczerbieniami na krawędzi, szczególnie przy cięciu pod kątem lub przy skomplikowanych wykrojach. Strumień wody nie dotyka materiału narzędziem sztywnym – nie generuje naprężeń mechanicznych powodujących pękanie, a ciepło praktycznie nie występuje, bo woda odprowadza je na bieżąco.
Piła jest zwykle szybsza i tańsza w prostych cięciach prostoliniowych na standardowych płytkach ściennych. Cięcie wodą wygrywa tam, gdzie liczy się geometria: łuki, otwory wewnętrzne, inskrypcje, mozaiki i cięcia pod skosem bez odpryskiwania szkliwa. W praktyce warsztaty łączą obie metody – piłą wykonuje się cięcia formatujące, a strumieniem wody detale wymagające precyzji i czystej krawędzi.
Co wpływa na dokładność i wykończenie krawędzi
Jakość cięcia zależy od kilku parametrów regulowanych na maszynie, a nie od samej obecności wody i abrazywu:
- ciśnienie pompy – wyższe ciśnienie daje węższy i bardziej stabilny strumień, co ogranicza tzw. taper (zbieżność szczeliny cięcia między górą a dołem materiału),
- prędkość posuwu głowicy – zbyt szybki przejazd zostawia charakterystyczne prążki na dolnej części przekroju,
- odległość dyszy od materiału – zwiększona odległość rozprasza strumień i pogarsza dokładność,
- rodzaj i uziarnienie abrazywu – drobniejszy granat daje gładszą powierzchnię, ale wolniejsze cięcie.
Dla płytek o grubości do 10–12 mm dobrze dopasowane parametry pozwalają uzyskać krawędź gotową do montażu bez dodatkowego szlifowania. Przy większych grubościach lub materiałach warstwowych operator zwykle zmniejsza prędkość posuwu na końcowym etapie przejścia, żeby strumień „domknął” cięcie równo na całej wysokości przekroju.
Gdzie technologia ma ograniczenia
Cięcie wodą nie jest uniwersalne kosztowo – wysokie ciśnienie, zużycie abrazywu i konserwacja pompy podnoszą cenę godziny pracy maszyny w porównaniu z piłą. Bardzo grube płyty kamienne (powyżej kilku centymetrów) wymagają znacznie wolniejszego posuwu, co wydłuża czas realizacji i zwiększa koszt jednostkowy. Materiały porowate mogą nasiąkać wodą w trakcie cięcia, co trzeba uwzględnić przy późniejszym klejeniu lub impregnacji.
Mimo to tam, gdzie liczy się precyzja krawędzi i brak mikropęknięć, strumień wody z abrazywem pozostaje jedną z najbezpieczniejszych dla materiału metod obróbki płytek i elementów kombinowanych z metalem.
Podsumowanie
Cięcie wodą płytek opiera się na erozyjnym działaniu strumienia wody z abrazywem, którego parametry – ciśnienie, uziarnienie, prędkość posuwu – decydują o dokładności i jakości krawędzi. Metoda obsługuje ceramikę, gres, kamień, szkło i stal nierdzewną w jednym cyklu produkcyjnym, co czyni ją przydatną wszędzie, gdzie łączy się różne materiały w jednym elemencie. Wybór między strumieniem wody a piłą sprowadza się do geometrii cięcia i wymagań co do krawędzi, nie do samej dostępności maszyny.