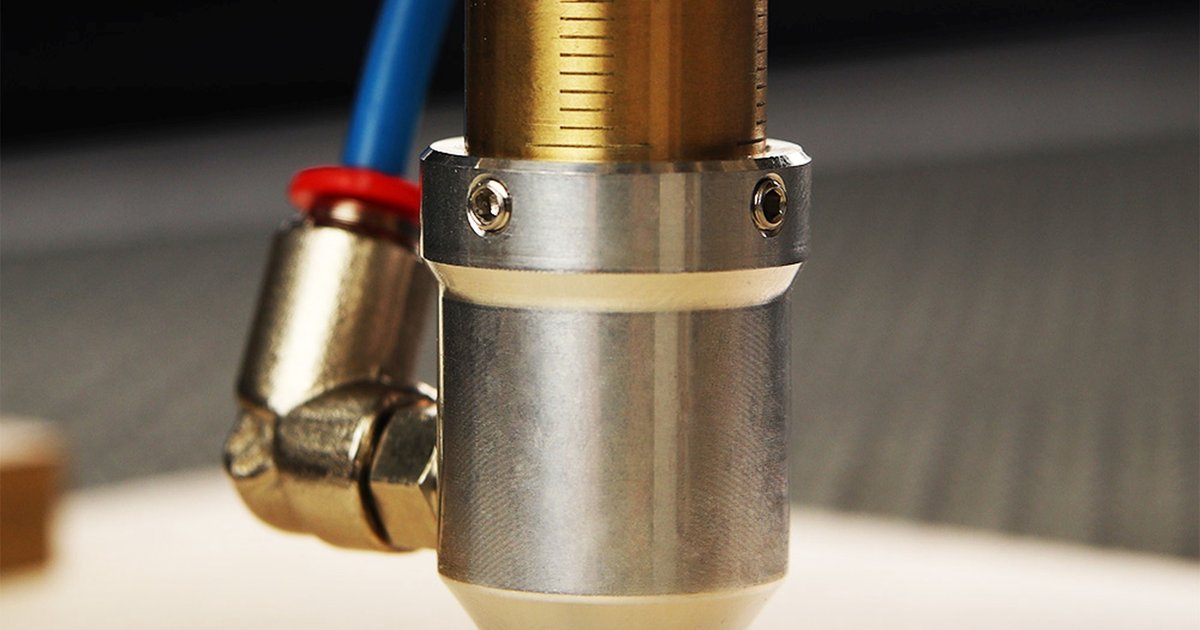
W przemysłowym cięciu wodą jakie ciśnienie ma zastosowanie zależy od materiału i grubości blachy, ale w praktyce pompy wysokociśnieniowe pracują najczęściej w zakresie od 3000 do 6200 bar. To właśnie ta wartość, w połączeniu z odpowiednią dyszą i prędkością posuwu, decyduje o skuteczności rozdzielania metalu strumieniem wody z abrazywem lub bez niego.
Jakie ciśnienie wody stosuje się przy cięciu metali?
Standardowe systemy waterjet pracują na trzech pułapach ciśnienia, dobieranych do rodzaju zadania. Poniżej orientacyjne zakresy stosowane w warsztatach metalowych:
- 2500–3500 bar – cięcie miękkich materiałów, tworzyw, gumy i tektury oraz cienkich blach aluminiowych.
- 3500–4500 bar – standardowe cięcie stali węglowej, stali nierdzewnej i mosiądzu o grubości do 20–30 mm.
- 4500–6200 bar – cięcie materiałów trudnych: hartowanych stali, tytanu, materiałów kompozytowych oraz blach o dużej grubości, gdzie wysoka energia strumienia pozwala skrócić czas przejścia.
Producenci pomp intensyfikatorowych i z pompą wodową bezpośrednią określają maksymalne ciśnienie robocze w specyfikacji urządzenia – przekroczenie tej wartości grozi uszkodzeniem uszczelnień i głowicy tnącej.
Cięcie wodą jak działa i skąd bierze się tak wysokie ciśnienie
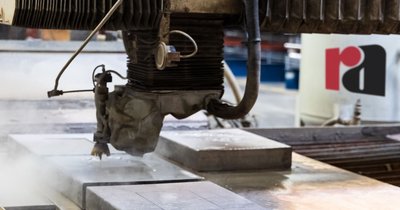
Woda pod ciśnieniem atmosferycznym nie ma zdolności cięcia metalu – zdolność tę uzyskuje się dzięki pompie, która spręża ciecz do wielkości kilkuset razy większej od ciśnienia w typowej instalacji wodociągowej. Sprężona woda trafia przez rurę wysokociśnieniową do głowicy tnącej, gdzie przechodzi przez otwór w diamentowej lub rubinowej dyszy o średnicy zwykle 0,25–0,35 mm.
Na wylocie z dyszy prędkość strumienia sięga kilkuset metrów na sekundę, co samo w sobie tnie materiały miękkie. Przy cięciu metali strumień wody miesza się w komorze mieszania z ziarnem abrazywnym – najczęściej granatem – które nadaje strumieniowi zdolność erozyjnego usuwania materiału. Im wyższe ciśnienie na wejściu, tym większa energia kinetyczna strumienia i tym szybciej można przecinać grubsze przekroje bez utraty jakości krawędzi.
Warto pamiętać, że sam wzrost ciśnienia nie rozwiązuje wszystkich problemów – bez odpowiedniego doboru abrazywu, dyszy i prędkości posuwu wysokie ciśnienie prowadzi tylko do szybszego zużycia komponentów układu.
Na czym polega dobór ciśnienia do konkretnego zadania
Cięcie wodą na czym polega w praktyce operatora, to głównie dopasowanie kilku parametrów jednocześnie, a nie ustawienie jednej wartości ciśnienia. Kluczowe czynniki wpływające na decyzję to:
- Rodzaj i grubość materiału – twardsze i grubsze metale wymagają wyższego ciśnienia oraz wolniejszego posuwu głowicy.
- Wymagana jakość krawędzi – niższe ciśnienie przy wolniejszym przejściu daje gładszą powierzchnię, przydatną gdy detal nie będzie dalej obrabiany.
- Stan dyszy i orifice – zużyta dysza rozprasza strumień, dlatego przy jej wymianie często trzeba skorygować ciśnienie roboczej pompy.
- Rodzaj i granulacja abrazywu – grubsze ziarno przy tym samym ciśnieniu usuwa więcej materiału, ale zwiększa chropowatość krawędzi.
Operatorzy maszyn CNC waterjet korzystają zwykle z tabel technologicznych producenta lub oprogramowania CAM, które automatycznie proponuje ciśnienie na podstawie wprowadzonych parametrów materiału – ręczna korekta pozostaje jednak konieczna przy nietypowych stopach lub bardzo dużych grubościach.
Bezpieczeństwo pracy przy wysokim ciśnieniu wody
Praca ze strumieniem o ciśnieniu kilku tysięcy barów niesie realne zagrożenie – strumień o takiej energii przecina nie tylko metal, ale również skórę i tkanki, dlatego zbliżanie rąk do głowicy tnącej podczas pracy maszyny jest absolutnie zabronione. Uszkodzenie węża wysokociśnieniowego lub nieszczelność złącza może spowodować niekontrolowane wyrzucenie strumienia pod bardzo dużym ciśnieniem.
- Przed uruchomieniem systemu sprawdza się stan przewodów i złączy wysokociśnieniowych – pęknięcia i przetarcia to sygnał do natychmiastowej wymiany.
- Operator powini znać procedurę awaryjnego zatrzymania pompy i lokalizację zaworu odcinającego.
- Ze względu na abrazyw i rozpylaną wodę stosuje się okulary ochronne, obuwie antyprzemakalne oraz osłony przed strumieniem, zgodnie z instrukcją producenta maszyny.
- Kabinę cięcia wyposaża się w wygłuszenie i odciąg mgły wodno-abrazywnej, ponieważ długotrwałe przebywanie w hałasie i wilgoci pogarsza warunki pracy.
Regularny przegląd pompy intensyfikatorowej – w tym wymiana uszczelnień pod wysokim ciśnieniem – ogranicza ryzyko nieplanowanych awarii i przecieków w trakcie pracy.
Praca w branży cięcia wodą i zastosowania przemysłowe
Cięcie wodą praca operatora waterjet wymaga znajomości parametrów technologicznych oraz podstaw programowania CNC, ponieważ ustawienie ciśnienia to tylko jeden z elementów przygotowania zlecenia. Firmy świadczące usługi cięcia wodą – takie jak działające w regionie Zamość zakłady obróbki metali – wykorzystują tę technologię do wycinania elementów maszyn, konstrukcji stalowych, detali dekoracyjnych i prototypów, gdzie liczy się precyzja i brak wpływu ciepła na strukturę materiału.
Zakres stosowanego ciśnienia w takich zakładach zależy od portfela zamówień: warsztaty obsługujące głównie cienkie blachy nierdzewne mogą pracować przy niższych wartościach, natomiast firmy realizujące zlecenia dla przemysłu ciężkiego inwestują w pompy o maksymalnym ciśnieniu roboczym powyżej 6000 bar, by skrócić czas cięcia grubych profili.
Podsumowanie
Wybór ciśnienia w cięciu wodą nie jest jedną, uniwersalną liczbą – to wynik kompromisu między rodzajem materiału, wymaganą jakością krawędzi, stanem dyszy i zastosowanym abrazywem. Zakres 3000–6200 bar pokrywa większość zadań spotykanych w warsztatach metalowych, a jego prawidłowe dopasowanie, poparte świadomością zagrożeń związanych z pracą pod wysokim ciśnieniem, przekłada się na czystsze przecięcia i dłuższą żywotność podzespołów maszyny.