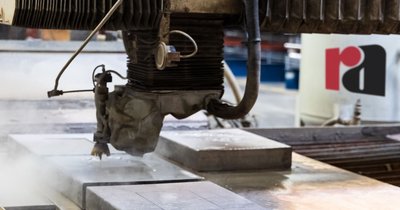
Cięcie wodą jak działa? Proces polega na skoncentrowaniu strumienia wody pod bardzo wysokim ciśnieniem w wąskiej dyszy, dzięki czemu prędkość wylotowa strugi sięga nawet dwóch–trzech prędkości dźwięku. Energia kinetyczna tak rozpędzonej wody, wzmocniona zwykle ziarnami abrazywu, erozyjnie usuwa materiał na drodze cięcia i tworzy wąską, precyzyjną szczelinę. W odróżnieniu od metod termicznych – plazmy, lasera czy cięcia gazowego – proces ten nie wprowadza ciepła do detalu, dlatego nie zmienia struktury metalu w strefie cięcia.
Cięcie wodą na czym polega – budowa układu tnącego
Sercem instalacji jest pompa wysokociśnieniowa – najczęściej intensyfikatorowa lub bezpośredniego napędu – która podnosi ciśnienie wody z kilku barów w sieci do kilku tysięcy barów. Wygenerowane ciśnienie musi być utrzymane stabilnie, dlatego w układzie znajduje się akumulator wygładzający pulsacje oraz przewód wysokociśnieniowy o wzmocnionej konstrukcji odprowadzający wodę do głowicy tnącej.
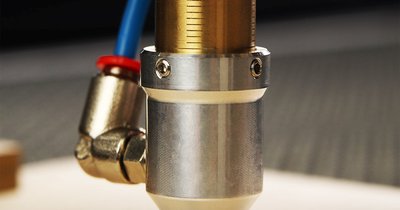
W głowicy woda przechodzi przez orifice – maleńki otwór w krysztale diamentu lub szafiru o średnicy od 0,1 do 0,35 mm – który zamienia energię ciśnienia w energię kinetyczną strugi. Przy cięciu abrazywnym za orifice znajduje się komora mieszania, do której zasysany jest granulat, a całość jest formowana i przyspieszana w dyszy fokusującej z wymiennym wkładem ceramicznym lub węglikowym.
- Pompa wysokociśnieniowa i akumulator – wytwarzanie i stabilizacja ciśnienia.
- Przewód wysokociśnieniowy – transport wody do głowicy bez strat ciśnienia.
- Orifice – zamiana ciśnienia na prędkość strugi.
- Komora mieszania i dysza fokusująca – dodanie abrazywu i uformowanie strumienia tnącego.
- Stół cięcia z basenem wodnym – wychwytywanie energii i resztek po przejściu strugi.
Jak wygląda cięcie wodą praca maszyny krok po kroku
Woda z sieci wodociągowej przechodzi najpierw przez filtrację i często demineralizację, co chroni pompę i orifice przed osadami mineralnymi. Następnie pompa podnosi jej ciśnienie i przez przewód doprowadza do głowicy, gdzie orifice wytwarza wąską, bardzo szybką strugę. Przy cięciu czystą wodą (bez abrazywu) taka struga wystarcza do przecinania materiałów miękkich – gumy, pianek, żywności czy niektórych tworzyw.
Do cięcia metalu potrzebny jest abrazyw – najczęściej granat (garnet) o określonej granulacji – który jest zasysany do komory mieszania i przyspieszany przez wodę do prędkości bliskiej prędkości samej strugi. Mieszanina wody i ziaren opuszcza dyszę fokusującą i uderza w powierzchnię materiału, powodując erozję i usuwanie kolejnych warstw wzdłuż zaprogramowanej ścieżki.
Ruchem głowicy steruje układ CNC, który odczytuje ścieżkę cięcia z pliku i koryguje prędkość posuwu w zależności od geometrii detalu – zwalnia na łukach i narożach, żeby uniknąć błędów kształtu. Zużyta woda i szlam z resztek abrazywu i metalu opadają do zbiornika pod stołem, gdzie energia kinetyczna zostaje bezpiecznie wytłumiona.
Cięcie wodą jakie ciśnienie i prędkość strugi są potrzebne
Typowe ciśnienia robocze w przemysłowych systemach abrazywnych wynoszą od 3000 do 4000 barów, choć nowsze pompy pracują nawet do 6000 barów. Wyższe ciśnienie oznacza wyższą prędkość wylotową strugi – zwykle 800–900 m/s, co odpowiada prędkości ponaddźwiękowej – a to przekłada się na wyższą prędkość posuwu i węższą szczelinę cięcia.
| Parametr | Typowa wartość |
|---|---|
| Ciśnienie robocze | 3000–4000 bar (do 6000 bar) |
| Prędkość strugi na wylocie | ok. 800–900 m/s |
| Średnica orifice | 0,10–0,35 mm |
| Średnica dyszy fokusującej | 0,75–1,2 mm |
Ciśnienia nie ustawia się arbitralnie – musi być dopasowane do grubości i gęstości materiału, rodzaju abrazywu oraz stanu zużycia orifice i dyszy fokusującej. Zbyt niskie ciśnienie wydłuża czas cięcia i pogarsza jakość krawędzi, a zbyt wysokie przyspiesza zużycie elementów wysokociśnieniowych i zwiększa ryzyko ich pęknięcia. Dlatego producenci maszyn dostarczają tabele parametrów, z których operator korzysta zamiast szacować wartości „na oko”.
Cięcie wodą nierdzewki i innych metali w praktyce
Ponieważ proces jest czysto mechaniczny, cięcie wodą nierdzewki nie wprowadza strefy wpływu ciepła – krawędź nie ciemnieje, nie utlenia się i zachowuje pełną odporność na korozję bez konieczności szlifowania czy pasywacji po cięciu. To istotna przewaga nad plazmą czy laserem w zastosowaniach, gdzie liczy się estetyka i właściwości antykorozyjne detalu.
Parametry cięcia dobiera się przede wszystkim pod kątem grubości blachy: im grubszy materiał, tym niższa prędkość posuwu i większy przepływ abrazywu. Te same zasady stosuje się do aluminium, tytanu, mosiądzu czy stali węglowej – różnice dotyczą głównie prędkości posuwu i granulacji granatu, a nie samej zasady działania strugi.
Praktyczne ograniczenie to grubość i czas: bardzo grube blachy, powyżej 100–150 mm, można przecinać strugą wodno-abrazywną, ale proces wydłuża się znacząco. Sygnałem, że parametry są niedopasowane, jest widoczne „zwężanie” szczeliny u dołu przekroju (tzw. lag) lub zdarta krawędź – oznacza to, że posuw jest zbyt szybki względem grubości i twardości metalu.
Praca przy tak wysokim ciśnieniu wymaga konsekwentnej ochrony operatora. Struga wody z abrazywem przecina tkanki na bardzo krótkiej odległości, dlatego maszyny mają obudowy i osłony blokujące dostęp do obszaru cięcia podczas pracy głowicy. Konieczne są też ochrona słuchu – proces generuje wysoki poziom hałasu – oraz odciąg mgły wodno-abrazywnej, a przed jakąkolwiek ingerencją w głowicę operator musi rozładować ciśnienie w akumulatorze, bo szczątkowe ciśnienie w układzie bywa niebezpieczne nawet przy zatrzymanej maszynie.
Podsumowanie
Cięcie wodą działa na zasadzie erozji: struga wody rozpędzona w orifice do prędkości ponaddźwiękowej, wzmocniona ziarnami abrazywu, usuwa materiał wzdłuż ścieżki wyznaczonej przez układ CNC. Właściwe ciśnienie, dopasowane do grubości i rodzaju metalu, decyduje o prędkości posuwu i jakości krawędzi, a brak wprowadzanego ciepła sprawia, że metoda dobrze sprawdza się przy nierdzewce i innych stopach wymagających zachowania pierwotnej struktury i odporności na korozję.