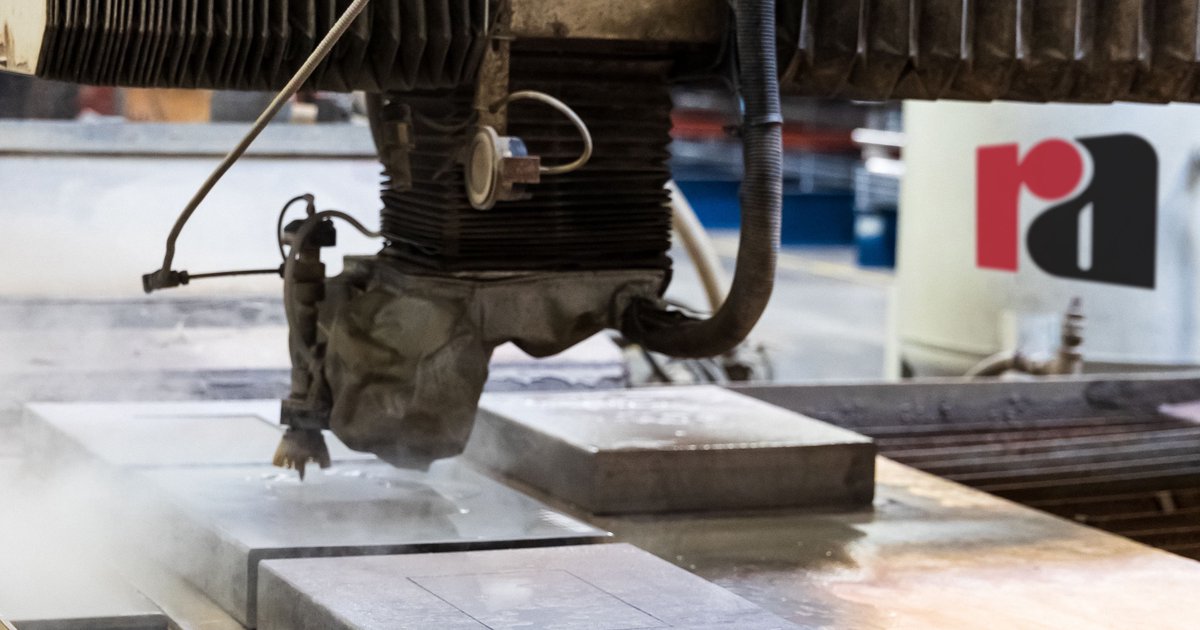
Cięcie wodą to metoda obróbki materiałów, w której skoncentrowany strumień wody pod bardzo wysokim ciśnieniem – często wzbogacony ścierniwem mineralnym – rozdziela materiał niemal bez wydzielania ciepła. W metalurgii i produkcji elementów maszynowych zyskała ona status jednej z najbardziej uniwersalnych technik cięcia, ponieważ radzi sobie zarówno z cienką blachą, jak i grubymi płytami stalowymi czy tytanowymi. W dalszej części artykułu wyjaśniamy, na czym dokładnie polega ten proces, jak zbudowane są maszyny go realizujące oraz gdzie znajduje najszersze zastosowanie.
Cięcie wodą – na czym polega ta technologia?
Zasada działania opiera się na zamianie energii ciśnienia wody w energię kinetyczną strumienia o prędkości znacznie przekraczającej prędkość dźwięku. Pompa wysokociśnieniowa podnosi ciśnienie wody do wartości rzędu 3000–6000 barów, a następnie ciecz zostaje wypchnięta przez dyszę o średnicy zaledwie 0,1–0,4 mm. Tak uformowany strumień działa jak niezwykle twarde, elastyczne narzędzie tnące, które usuwa materiał na drodze erozji, a nie topienia czy spalania.
Wyróżnia się dwa warianty procesu. Cięcie czystą wodą (pure waterjet) stosuje się do materiałów miękkich – gumy, pianek, tektury, żywności czy tworzyw sztucznych. Do obróbki metali, kamienia, szkła czy ceramiki niezbędne jest cięcie abrazywne, w którym do strumienia wody wtryskiwany jest ścierniwo, najczęściej granat (almandyn) o określonej granulacji ziarna, np. mesh 80. To właśnie mieszanina wody i twardych cząstek ściernych skutecznie przecina stal, aluminium czy stopy tytanu.
Proces jest w pełni sterowany numerycznie – ścieżkę cięcia programuje się w systemie CNC na podstawie rysunku DXF lub pliku CAD. Głowica tnąca porusza się nad materiałem zanurzonym w wodzie, która pełni funkcję amortyzatora energii strumienia i jednocześnie tłumi hałas oraz pył powstający podczas cięcia.
Jak zbudowana jest maszyna do cięcia wodą?
Kluczowym podzespołem jest pompa wysokociśnieniowa, występująca w dwóch odmianach konstrukcyjnych. Pompy intensyfikatorowe (bezpośredniego działania) generują ciśnienie za pomocą tłoka wzmacniającego napędzanego olejem hydraulicznym, natomiast pompy tłokowe (crankshaft) wykorzystują wielotłokowy mechanizm korbowy podobny do sprężarki. Wybór typu pompy wpływa na stabilność ciśnienia, zużycie energii i koszty eksploatacji.
Woda używana w procesie musi być odpowiednio uzdatniona – demineralizowana lub przynajmniej pozbawiona twardych soli mineralnych, ponieważ osad kamienia szybko niszczy uszczelnienia pompy i dyszę. Sama dysza tnąca składa się z dwóch elementów: orificu, czyli otworu wylotowego wykonanego z rubinu, szafiru lub diamentu, oraz dyszy mieszającej (focusing tube) z węglika wolframu, w której woda miesza się ze ścierniwem.
Materiał obrabiany spoczywa na stole roboczym zanurzonym w zbiorniku z wodą, tzw. wannie wychwytującej (catcher tank), która pochłania resztkową energię strumienia po przejściu przez blachę. Ruch głowicy w osiach X i Y kontroluje sterownik CNC, a w maszynach pięcioosiowych dodatkowo możliwe jest pochylanie głowicy, co koryguje efekt zbieżności cięcia (tzw. taper) przy grubszych materiałach.
- Pompa wysokociśnieniowa i zbiornik na wodę uzdatnioną
- System podawania i dozowania ścierniwa
- Głowica tnąca z dyszą i rurą mieszającą
- Stół roboczy z wanną wychwytującą energię strumienia
- Sterownik CNC z oprogramowaniem do nestingu i programowania ścieżek
Jakie materiały można ciąć strumieniem wody?
Zakres materiałów obrabianych tą metodą jest wyjątkowo szeroki i to właśnie ta uniwersalność decyduje o popularności technologii w warsztatach metalowych. Cięcie wodą nierdzewki jest jedną z najczęściej zamawianych usług, ponieważ proces nie wprowadza ciepła, dzięki czemu nie dochodzi do przebarwień, utraty odporności korozyjnej ani zmian struktury w strefie wpływu ciepła, co bywa problemem przy cięciu plazmowym czy laserowym.
Poza stalą nierdzewną skutecznie tnie się w ten sposób:
- stal konstrukcyjną i narzędziową, także hartowaną,
- aluminium i jego stopy, w tym cienkie blachy lotnicze,
- tytan, inconel i inne stopy trudno obrabialne skrawaniem,
- miedź, mosiądz i brąz,
- kamień naturalny, granit, marmur i szkło hartowane,
- kompozyty, laminaty i tworzywa wzmacniane włóknem szklanym.
Grubość ciętego materiału może wynosić od ułamka milimetra do nawet 200–300 mm w przypadku niektórych metali, choć w praktyce przemysłowej najczęściej obrabia się blachy o grubości 1–100 mm. Im grubszy materiał, tym wolniejszy musi być posuw głowicy, a jednocześnie rośnie ryzyko zbieżności krawędzi cięcia – dolna część rzazu bywa nieco węższa niż górna, co trzeba uwzględnić przy projektowaniu detalu o wysokich wymaganiach tolerancji.
Cięcie wodą kontra inne metody cięcia metalu
Aby ocenić, kiedy warto sięgnąć po tę technologię, trzeba porównać ją z konkurencyjnymi metodami obróbki. Cięcie laserem oferuje wyższą prędkość i lepszą jakość krawędzi na cienkich blachach, ale wraz ze wzrostem grubości materiału traci na precyzji, a w przypadku materiałów odblaskowych, jak aluminium czy miedź, bywa trudne technologicznie. Cięcie plazmowe jest szybkie i tanie, lecz wprowadza znaczną strefę wpływu ciepła i gorzej radzi sobie z detalami wymagającymi wąskich tolerancji.
Inaczej wygląda porównanie z obróbką mechaniczną. Cięcie wodą piła taśmowa to zestawienie dwóch technologii o zupełnie innej charakterystyce: piła sprawdza się przy prostych cięciach prętów, profili i grubych bloków metalu, jest tania w eksploatacji, ale nie pozwala na wycinanie skomplikowanych kształtów ani otworów wewnętrznych. Strumień wody natomiast wycina dowolny kontur zaprogramowany w CNC, łącznie z ostrymi narożnikami i skomplikowanymi otworami, kosztem niższej wydajności przy prostych cięciach prostoliniowych.
Warto też wspomnieć o cięciu tlenowym (gazowym), które wymaga wysokiej temperatury topnienia i nie nadaje się do stali nierdzewnej ani aluminium – w tych przypadkach cięcie wodą pozostaje jedną z niewielu opcji łączących precyzję z brakiem wpływu termicznego na materiał.
| Metoda cięcia | Strefa wpływu ciepła | Grubość materiału | Złożoność kształtu |
|---|---|---|---|
| Cięcie wodą | brak | cienkie do bardzo grubych | dowolna |
| Laser | minimalna | cienkie i średnie | bardzo duża |
| Plazma | znaczna | średnie i grube | umiarkowana |
| Piła taśmowa | brak/minimalna | średnie i grube | ograniczona |
Zalety i ograniczenia cięcia wodą
Największą zaletą procesu jest brak oddziaływania termicznego – materiał nie traci twardości, nie odkształca się i nie zmienia właściwości chemicznych w strefie cięcia. Dzięki temu technologia sprawdza się przy elementach, które później są poddawane obróbce cieplnej, spawaniu lub muszą zachować pierwotne parametry wytrzymałościowe. Kolejnym atutem jest brak konieczności stosowania gazów technicznych czy topienia materiału, co ogranicza emisję dymów i szkodliwych oparów.
Proces pozwala też na jednoczesne cięcie wielu warstw materiału ułożonych jedna na drugiej oraz na łączenie różnych materiałów w jednym pakiecie, co bywa niemożliwe przy laserze czy plazmie. Wąski rzaz, wynoszący zwykle 0,8–1,2 mm, ogranicza ilość odpadu i pozwala ciasno rozmieszczać detale na arkuszu blachy (tzw. nesting), co obniża zużycie materiału.
Do ograniczeń należy stosunkowo niska prędkość cięcia w porównaniu z laserem przy cienkich blachach oraz koszty eksploatacyjne związane ze zużyciem ścierniwa, dyszy mieszającej i orificu, które trzeba regularnie wymieniać. Efekt zbieżności rzazu przy dużych grubościach wymaga korekty programu lub użycia głowic wieloosiowych, a sam proces generuje znaczne ilości zużytej wody i szlamu pościernego, który wymaga utylizacji zgodnie z przepisami ochrony środowiska.
Zastosowania cięcia wodą w przemyśle
Zakres branż korzystających z tej technologii jest bardzo szeroki, ponieważ łączy ona precyzję z możliwością obróbki niemal każdego materiału. W przemyśle lotniczym i kosmicznym wykorzystuje się ją do cięcia elementów ze stopów tytanu i inconelu, gdzie każda zmiana struktury metalu wywołana ciepłem mogłaby obniżyć wytrzymałość zmęczeniową detalu.
W motoryzacji strumień wody tnie elementy karoserii, uszczelki, tarcze hamulcowe czy prototypowe podzespoły, a w budownictwie i architekturze – blachy elewacyjne, elementy dekoracyjne, kamień i szkło do fasad. Producenci maszyn i konstrukcji stalowych zamawiają w ten sposób elementy o skomplikowanych kształtach, które trudno wykonać inną metodą, na przykład wsporniki, kołnierze czy komponenty z otworami montażowymi o ścisłych tolerancjach.
Technologia znalazła też zastosowanie poza typową obróbką metalu:
- przemysł spożywczy – cięcie mrożonek, pieczywa i produktów wymagających higienicznego, zimnego procesu,
- jubilerstwo i rzemiosło artystyczne – precyzyjne wycinanie wzorów w metalach szlachetnych,
- renowacja i konserwacja zabytków – delikatne usuwanie powłok bez naruszania podłoża,
- produkcja uszczelek, elementów gumowych i kompozytowych.
Ta wszechstronność sprawia, że pojedyncza maszyna do cięcia wodą w warsztacie potrafi obsłużyć zlecenia z wielu różnych branż bez konieczności wymiany narzędzi czy przezbrajania stanowiska.
Usługi cięcia wodą – jak wygląda zlecenie i wycena
Firmy oferujące usługi cięcia wodą przyjmują zlecenia najczęściej na podstawie plików w formacie DXF lub DWG, na podstawie których programowana jest ścieżka narzędzia. Klient nieposiadający własnej dokumentacji technicznej może zwykle liczyć na pomoc w przygotowaniu rysunku na podstawie szkicu, próbki lub zdjęcia detalu.
Wycena zależy od kilku czynników: rodzaju i grubości materiału, długości linii cięcia, liczby detali oraz stopnia skomplikowania kształtu. Producenci rozliczają usługę zwykle w oparciu o czas pracy maszyny (stawka za minutę lub godzinę cięcia) oraz koszt materiału, jeśli jest dostarczany przez wykonawcę. Krótkie serie prototypowe wypadają relatywnie drożej niż produkcja seryjna, ponieważ czas przygotowania programu i ustawienia maszyny rozkłada się na mniejszą liczbę sztuk.
Usługi tego typu świadczą zarówno duże zakłady obróbki metali w dużych ośrodkach przemysłowych, jak i mniejsze, regionalne warsztaty – przykładem może być cięcie wodą w Zamościu czy innych miastach o rozwiniętym zapleczu metalowym, gdzie lokalni producenci konstrukcji stalowych i elementów maszynowych korzystają z usługi bez konieczności transportu materiału na duże odległości. Przy wyborze wykonawcy warto zwrócić uwagę na deklarowaną tolerancję wymiarową, dostępny format i grubość obrabianych arkuszy oraz czas realizacji zlecenia.
Bezpieczeństwo i BHP przy cięciu wodą
Mimo że proces nie generuje otwartego ognia ani iskier w takim natężeniu jak cięcie plazmowe czy tlenowe, niesie własne, poważne zagrożenia wynikające z ekstremalnego ciśnienia roboczego. Strumień wody wychodzący z dyszy przy ciśnieniu kilku tysięcy barów jest w stanie przeciąć skórę i tkanki miękkie niemal niezauważalnie, dlatego nigdy nie wolno zbliżać dłoni do obszaru cięcia podczas pracy maszyny ani lekceważyć nieszczelności układu wysokociśnieniowego.
Podstawowe środki ochrony i procedury obejmują:
- okulary lub gogle ochronne – chronią przed rozpryskami wody i drobinami ścierniwa odbijającymi się od materiału,
- ochronniki słuchu – poziom hałasu przy pracy pompy i strumienia potrafi przekraczać 100 dB, co przy dłuższej ekspozycji prowadzi do trwałego uszkodzenia słuchu,
- rękawice odporne na przecięcia przy załadunku i wyjmowaniu ciężkich, ostrokrawędziowych blach,
- obudowy i osłony strefy cięcia ograniczające dostęp do głowicy podczas pracy maszyny,
- systemy odprowadzania mgły wodno-ściernej (aerozolu), które ograniczają wdychanie drobnych cząstek metalu i ścierniwa.
Kolejnym istotnym elementem jest okresowa kontrola węży i złączy wysokociśnieniowych – ich pęknięcie pod ciśnieniem grozi gwałtownym uwolnieniem energii i poważnym urazem. Operator powinien też pamiętać o prawidłowej utylizacji szlamu pościernego zbieranego z dna wanny, ponieważ zawiera on cząstki metalu i zużyte ścierniwo, które podlegają przepisom o odpadach przemysłowych.
Najczęściej zadawane pytania
Cięcie wodą na czym polega w skrócie?
Cięcie wodą polega na rozdzielaniu materiału za pomocą wąskiego strumienia wody pod bardzo wysokim ciśnieniem, do którego przy obróbce metali dodaje się ścierniwo mineralne zwiększające skuteczność cięcia. Proces działa na zasadzie erozji, a nie topienia, dzięki czemu materiał nie nagrzewa się w strefie rzazu.
Czy cięciem wodą można ciąć nierdzewkę i inne stale?
Tak, cięcie wodą nierdzewki jest jednym z najczęstszych zastosowań tej technologii, ponieważ brak wpływu termicznego pozwala zachować pełną odporność korozyjną materiału. Metoda równie dobrze radzi sobie ze stalą konstrukcyjną, narzędziową i stopami trudno obrabialnymi innymi sposobami.
Czym różni się cięcie wodą od cięcia laserem?
Podstawowa różnica polega na braku strefy wpływu ciepła przy cięciu wodą, podczas gdy laser topi materiał wiązką skoncentrowanego światła. Laser jest zwykle szybszy na cienkich blachach, natomiast strumień wody sprawdza się lepiej przy grubych elementach oraz materiałach wrażliwych na wysoką temperaturę, jak niektóre stopy aluminium czy tytan.
Jaka jest dokładność cięcia wodą?
Typowa tolerancja wymiarowa mieści się w granicach 0,1–0,2 mm, choć zależy od grubości materiału, jakości maszyny i zastosowanej technologii korekcji zbieżności rzazu. Przy bardzo grubych materiałach precyzja bywa nieco niższa ze względu na naturalne rozpraszanie się strumienia w głębi cięcia.
Ile kosztuje usługa cięcia wodą?
Koszt usługi cięcia wodą zależy od rodzaju i grubości materiału, długości linii cięcia oraz liczby zamawianych detali, dlatego trudno podać jedną uniwersalną stawkę. Firmy wyceniają zlecenia indywidualnie na podstawie przesłanej dokumentacji technicznej, a krótkie serie prototypowe wypadają zwykle drożej w przeliczeniu na sztukę niż produkcja seryjna.
Czy cięcie wodą jest bezpieczne dla operatora?
Proces jest bezpieczny pod warunkiem przestrzegania procedur BHP, ponieważ strumień wody pod ekstremalnym ciśnieniem może spowodować poważny uraz przy bezpośrednim kontakcie ze skórą. Kluczowe znaczenie mają osłony strefy roboczej, sprawny układ wysokociśnieniowy oraz stosowanie ochrony słuchu i wzroku przez cały czas pracy maszyny.
Podsumowanie
Cięcie wodą to technologia łącząca precyzję, uniwersalność materiałową i brak wpływu termicznego na obrabiany element, co czyni ją jednym z najbardziej wszechstronnych narzędzi współczesnej obróbki metalu. Sprawdza się tam, gdzie liczy się jakość krawędzi, zachowanie właściwości materiału i możliwość wycięcia skomplikowanego kształtu bez kosztownej oprzyrządowania. Wybierając wykonawcę usługi, warto zwrócić uwagę na jego doświadczenie, dostępny park maszynowy oraz jasno określone parametry tolerancji i czasu realizacji zlecenia.