Cięcie płytek wodą to metoda obróbki, w której skoncentrowana struga wody pod bardzo wysokim ciśnieniem, zwykle wzbogacona ziarnem ściernym, przecina materiał bez jego nagrzewania i bez naprężeń mechanicznych typowych dla piły czy szlifierki. W praktyce oznacza to krawędzie bez odprysków, mikropęknięć i przebarwień, co czyni tę technologię standardem tam, gdzie liczy się estetyka i powtarzalność wymiarów. Ogólne zasady działania cięcia wodą opisuje artykuł „Cięcie wodą” – tutaj skupiamy się wyłącznie na tym, jak ta technologia sprawdza się przy płytkach i materiałach pokrewnych.
Na czym polega cięcie płytek wodą
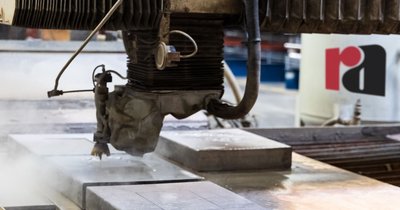
Cięcie wodą polega na wytworzeniu strugi wody o ciśnieniu rzędu 3000–4000 bar (300–400 MPa), która przepływa przez dyszę o średnicy zwykle 0,25–0,35 mm, uzyskując prędkość znacznie przekraczającą prędkość dźwięku. Sama woda dobrze radzi sobie z materiałami miękkimi, ale gres porcelanowy, marmur, granit czy kamień naturalny wymagają dodatku abrazywu – najczęściej granatu o wielkości ziarna oznaczanej jako mesh 80. Ziarno miesza się ze strugą w komorze mieszania, po czym mieszanina wychodzi przez dyszę fokusującą o średnicy 0,8–1,2 mm i uderza w materiał z siłą wystarczającą do jego erozyjnego usuwania.
To właśnie erozja, a nie topienie czy tarcie, odpowiada za usuwanie materiału. Dzięki temu płytka nie jest poddawana lokalnemu przegrzaniu, które w innych metodach powoduje mikropęknięcia w szkliwie lub w spieku ceramicznym. Głowica cięcia jest zamontowana na precyzyjnym stole CNC, który prowadzi ją po zaprogramowanej trajektorii – dlatego cięcie wodą płytek nadaje się równie dobrze do prostych linii, jak do skomplikowanych łuków, rozet czy inkrustacji mozaikowych.
Warto rozumieć, że proces jest mokry na każdym etapie: woda chłodzi materiał, wypłukuje ścier i produkty erozji, a resztki trafiają do zbiornika pod stołem w postaci szlamu. Ten aspekt ma znaczenie zarówno dla jakości cięcia, jak i dla organizacji stanowiska – o czym w dalszej części.
Jak precyzyjne jest cięcie wodą płytek
Dokładność jest głównym argumentem, dla którego wybiera się tę metodę zamiast piły diamentowej. Typowe maszyny przemysłowe utrzymują tolerancję pozycjonowania w zakresie ±0,1–0,15 mm, a szerokość rzazu (kerf) przy cięciu abrazywnym wynosi zwykle 1,0–1,2 mm, w zależności od średnicy dyszy fokusującej i grubości materiału. Oprogramowanie CAM automatycznie kompensuje szerokość rzazu, więc finalny wymiar detalu odpowiada rysunkowi, a nie średnicy strugi.
Na jakość krawędzi wpływają trzy parametry, które operator dobiera do konkretnej płytki:
- Prędkość posuwu – zbyt wysoka prędkość daje charakterystyczne rysy skosu (taper) na spodniej stronie płytki i pogarsza chropowatość powierzchni.
- Ciśnienie pompy – wyższe ciśnienie pozwala zwiększyć prędkość bez utraty jakości, ale wymaga sprawnej pompy wysokiego ciśnienia i intensyfikatora.
- Rodzaj i zużycie dyszy fokusującej – zużyta dysza rozprasza strugę, co poszerza rzaz i obniża powtarzalność wymiaru na kolejnych detalach.
Dla gresu porcelanowego o grubości 8–10 mm typowa jakość krawędzi klasy „precyzyjnej” (bez wtórnej obróbki) osiąga chropowatość Ra w granicach 3–6 µm, co jest wystarczające do bezpośredniego montażu w widocznych spoinach czy na fugach dylatacyjnych. Przy marmurze i onyksie, materiałach bardziej podatnych na mikropęknięcia, obniża się prędkość posuwu o 20–30% względem gresu, aby ograniczyć naprężenia na krawędzi cięcia – to jeden z powodów, dla których parametry cięcia wodą trzeba dopasować do konkretnego surowca, a nie stosować jedną uniwersalną tabelę.
Cięcie wodą a piła – kiedy wybrać którą metodę
Piła diamentowa (stołowa lub przenośna) pozostaje szybsza i tańsza w prostych, liniowych przecięciach płytek, dlatego w wielu warsztatach cięcie wodą piła traktowane jest jako pierwszy, standardowy wybór do docinania na wymiar prostokątny. Segment diamentowy ściera materiał mechanicznie, co generuje pył krzemionkowy (przy chłodzeniu wodą ograniczony, ale nie wyeliminowany) oraz lokalne naprężenia na linii cięcia – przy gresie o wysokiej gęstości spieku to zwykle nie problem, ale przy delikatnych glazurach czy płytkach z dekorem może pojawić się odpryskiwanie szkliwa wzdłuż rzazu.
Cięcie wodą wygrywa tam, gdzie piła sobie nie radzi lub radzi sobie źle:
- krzywoliniowe wykroje, łuki, otwory na gniazdka czy syfony – piła wymaga wielu prostych przejść i doszlifowania, waterjet wykonuje kontur w jednym cyklu programu CNC;
- inkrustacje i mozaiki z różnych materiałów w jednej płycie – precyzyjne, powtarzalne pasowanie elementów bez ręcznej korekty;
- materiały skłonne do pękania przy obciążeniu mechanicznym, np. cienkie płyty wielkoformatowe (tzw. slim/sinter) o grubości 3–6 mm, gdzie wibracje piły łatwo inicjują pęknięcie na całej długości płyty;
- łączenie w jednym cięciu różnych twardości, np. płytki i wkładki metalowej, bez zmiany narzędzia.
W praktyce firmy wykończeniowe łączą obie metody: piłą wykonują docinanie prostokątne na budowie, a elementy dekoracyjne, łuki i mozaiki zamawiają jako gotowe wykroje z cięcia wodą, dostarczane już wykończone. Taki podział pracy pozwala zachować rozsądny koszt materiału przy zachowaniu wysokiej precyzji tam, gdzie ona faktycznie decyduje o efekcie końcowym.
Cięcie wodą nierdzewki i materiałów mieszanych
Ta sama technologia, która przecina gres czy marmur, bez zmiany maszyny obsługuje też metale – w tym cięcie wodą nierdzewki, powszechne przy okładzinach elewacyjnych, ramach witryn czy elementach łączących płytkę z metalowym profilem. Różnica leży w parametrach: stal nierdzewna 304 lub 316 o grubości 3–6 mm wymaga wyższego ciśnienia (bliżej górnej granicy 4000 bar), wolniejszego posuwu i grubszego ziarna abrazywu niż ceramika, ponieważ metal usuwa się przez erozję znacznie trudniej niż spiek ceramiczny.
Znajomość tych różnic ma praktyczne znaczenie w projektach mieszanych, np. gdy jeden detal łączy płytkę gresową z ramą lub inkrustacją ze stali nierdzewnej – typowe rozwiązanie w okładzinach recepcji, schodach reprezentacyjnych czy panelach dekoracyjnych. Maszyna cięcia wodą wykonuje wtedy oba materiały w jednym ustawieniu, zmieniając w programie CNC tylko prędkość posuwu na granicy materiałów, co przy piłach czy laserze wymagałoby dwóch odrębnych operacji i ryzyka niedopasowania wymiarów.
Warto pamiętać o kilku ograniczeniach:
- metale hartowane i bardzo twarde stale narzędziowe przecina się wolniej i przy większym zużyciu dyszy fokusującej niż stal nierdzewna austenityczna;
- na styku materiałów o różnej twardości (np. płytka i stal) krawędź metalu bywa nieco bardziej matowa niż przy cięciu laserem – jeśli liczy się połysk krawędzi, trzeba doszlifować ją dodatkowo;
- grubość metalu powyżej 20 mm znacząco wydłuża czas cięcia i zwiększa koszt jednostkowy w porównaniu z cięciem plazmowym, więc waterjet stosuje się tam głównie ze względu na precyzję i dokładne krawędzie, nie na szybkość.
Dla warsztatów obsługujących zarówno branżę wykończeniową, jak i metalową, ta uniwersalność jest głównym powodem inwestycji w maszynę waterjet – jedno stanowisko obsługuje zlecenia na płytki, kamień i elementy ze stali nierdzewnej bez przezbrajania.
Bezpieczeństwo przy cięciu wodą – co trzeba zabezpieczyć
Mimo braku ognia i iskier, cięcie wodą wysokiego ciśnienia jest procesem, w którym struga o ciśnieniu kilku tysięcy barów przecina nie tylko materiał, ale równie łatwo tkankę ludzką – dlatego obsługa nigdy nie zbliża rąk do strefy roboczej przy włączonej pompie, a maszyny mają obudowane komory cięcia z blokadą otwarcia podczas pracy. Operator powinć nosić okulary lub gogle ochronne (drobny ścier odbija się od stołu), obuwie z podnoskiem oraz ochronniki słuchu, bo hałas przy pełnym ciśnieniu i mieszaninie abrazywnej przekracza często 90 dB.
Drugim istotnym zagrożeniem jest mgła wodno-ścierna powstająca w komorze cięcia, zawierająca drobiny ceramiki, kamienia lub metalu. Stanowisko powinno mieć skuteczną wentylację lub wyciąg lokalny nad stołem, a przy cięciu materiałów zawierających krzemionkę (marmur, granit, niektóre gresy) stosuje się dodatkowo maski przeciwpyłowe klasy FFP2/FFP3, ponieważ pył krzemionkowy zmieszany z mgłą wodną i tak częściowo odparowuje i unosi się w powietrzu.
Praktyczne punkty, które warto sprawdzać przed każdą zmianą:
- stan dyszy fokusującej i orifice – pęknięta lub silnie zużyta dysza rozprasza strugę i zwiększa ryzyko niekontrolowanego odbicia wody z abrazywem;
- poziom i czystość zbiornika ze szlamem – nagromadzony osad ceramiczny i metalowy trzeba regularnie usuwać, bo zbyt wysoki poziom szlamu ogranicza chłodzenie i zwiększa odbicie strugi od dna stołu;
- szczelność układu wysokiego ciśnienia – jakikolwiek wyciek przy takim ciśnieniu może wytworzyć niewidoczny, ale niebezpieczny strumień punktowy;
- zabezpieczenie kabli i elementów elektronicznych przed wilgocią, która przy procesie mokrym jest stałym elementem otoczenia maszyny.
Te same zasady dotyczą cięcia płytek ceramicznych, kamienia i metalu – zmienia się rodzaj pylącego materiału, ale ryzyko związane z samym ciśnieniem wody pozostaje identyczne niezależnie od tego, co akurat leży na stole.
Podsumowanie
Cięcie płytek wodą łączy wysoką dokładność wymiarową, gładkie krawędzie bez mikropęknięć i możliwość wykonywania skomplikowanych konturów w jednym cyklu programu CNC. Dobór ciśnienia, prędkości posuwu i rodzaju abrazywu zależy od konkretnego materiału – gres, marmur i stal nierdzewna wymagają innych ustawień, ale ta sama maszyna obsługuje wszystkie te przypadki bez zmiany technologii. W praktyce najlepszy efekt daje połączenie piły do prostych docinań i waterjetu do detali dekoracyjnych oraz elementów mieszanych, przy zachowaniu pełnych środków ochrony wynikających z pracy pod bardzo wysokim ciśnieniem wody.