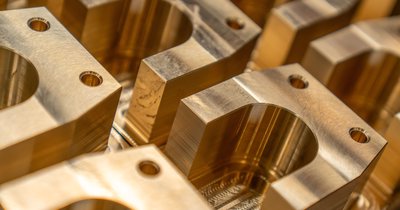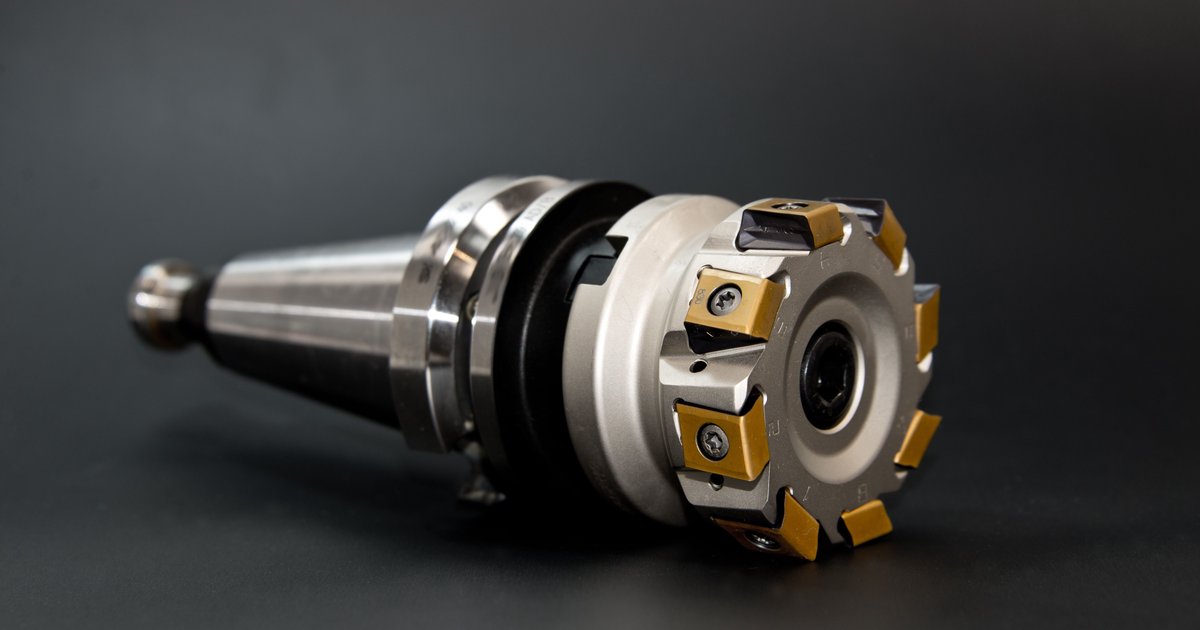
Obróbka metali CNC to proces wytwarzania detali metalowych, w którym ruchami narzędzia i przedmiotu obrabianego steruje komputer, a nie ręka operatora. Skrót CNC oznacza Computer Numerical Control – sterowanie numeryczne komputerowe, które na podstawie zapisanego programu przesuwa maszynę po zadanych trajektoriach z powtarzalną dokładnością. W praktyce obróbka CNC metali obejmuje wiele technologii – od frezowania i toczenia, przez wiercenie, po szlifowanie i wypalanie – które łączy jedna cecha: każdy ruch obrabiarki jest zaprogramowany wcześniej i wykonywany bez bezpośredniej ingerencji człowieka w trakcie cyklu.
Jak działa obróbka metali CNC – zasada sterowania numerycznego
Podstawą działania obrabiarki CNC jest kontroler odczytujący program zapisany w języku G-code – zbiorze instrukcji określających położenie narzędzia w układzie współrzędnych X, Y, Z (a w maszynach wieloosiowych także obrotowych osi A, B, C), prędkość posuwu i obroty wrzeciona. Serwomotory i śruby kulowe przesuwają zespoły maszyny z dokładnością rzędu setnych, a czasem tysięcznych milimetra, a czujniki zwrotne (enkodery) na bieżąco kontrolują rzeczywiste położenie względem zaprogramowanego.
Różnica względem klasycznej obrabiarki konwencjonalnej jest fundamentalna. Przy pracy ręcznej operator sam kręci uchwytami, obserwuje skalę i koryguje posuw w czasie rzeczywistym, co ogranicza powtarzalność i tempo pracy przy złożonych kształtach. W obróbce CNC ten sam program można wykonać setki razy z niemal identycznym rezultatem, co jest kluczowe w produkcji seryjnej i przy wysokich wymaganiach jakościowych.
Warto zaznaczyć, że mimo automatyzacji, obrabiarka CNC nie działa bez nadzoru. Operator odpowiada za przygotowanie mocowania, dobór narzędzi, weryfikację programu przed startem oraz reakcję na alarmy maszyny – błąd w ustawieniu punktu zerowego czy w korekcji długości narzędzia potrafi zniszczyć zarówno detal, jak i samo narzędzie.
Najważniejsze metody obróbki CNC metali
Pod wspólnym pojęciem obróbki CNC metali kryje się kilka odrębnych procesów, różniących się kinematyką i zastosowaniem:
- Frezowanie CNC – wirujące narzędzie wielostronne (frez) usuwa materiał z nieruchomego lub przesuwanego przedmiotu; sprawdza się w obróbce płaskich powierzchni, kieszeni, konturów i skomplikowanych kształtów 3D.
- Toczenie CNC – przedmiot obrabiany wiruje w uchwycie tokarki, a stacjonarne narzędzie skrawające formuje powierzchnie zewnętrzne i wewnętrzne; typowe dla elementów osiowosymetrycznych, jak wałki, tuleje czy śruby.
- Wiercenie i gwintowanie CNC – automatyczne wykonywanie otworów i gwintów z precyzyjnym ustawieniem głębokości oraz cyklem wycofywania wiórów.
- Szlifowanie CNC – obróbka wykańczająca ściernicą, stosowana gdy wymagana jest wysoka gładkość powierzchni i wąska tolerancja wymiarowa.
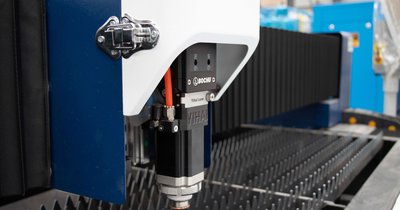
- Wypalanie plazmowe, laserowe i wodą (waterjet) – choć nie usuwają materiału skrawaniem, korzystają z tego samego sterowania numerycznego do precyzyjnego wycinania kształtów z arkuszy metalu.
- Obróbka elektroerozyjna (EDM) – wykorzystuje wyładowania elektryczne do usuwania materiału, przydatna przy bardzo twardych stopach i geometriach niedostępnych dla klasycznego skrawania.
Wiele nowoczesnych centrów obróbczych łączy frezowanie i toczenie w jednej maszynie, co pozwala wykonać cały detal bez przekładania go między stanowiskami i eliminuje błędy wynikające z ponownego mocowania.
Narzędzia i oprzyrządowanie w obróbce metali
Dobór odpowiednich narzędzi decyduje o jakości powierzchni, żywotności oprzyrządowania i tempie produkcji. Do najczęściej stosowanych rozwiązań należą frezy trzpieniowe i talerzowe, wiertła kręte, gwintowniki oraz płytki skrawające mocowane w oprawkach – tzw. insertach, które po zużyciu jednej krawędzi wystarczy obrócić lub wymienić bez demontażu całego uchwytu.
Materiał, z którego wykonano ostrze, musi być dopasowany do obrabianego metalu i wymaganej wydajności:
- Stal szybkotnąca (HSS) – ekonomiczna, elastyczna, ale ustępuje trwałością nowszym materiałom przy wysokich prędkościach skrawania.
- Węglik spiekany (carbide) – standard w większości zastosowań przemysłowych, odporny na wysoką temperaturę i ścieranie.
- Ceramika i nitryd boru – stosowane przy obróbce twardych stopów i żeliwa w wysokich temperaturach skrawania.
- Diament polikrystaliczny (PCD) – wykorzystywany głównie przy aluminium i metalach nieżelaznych, gdzie liczy się trwałość ostrza przy dużych seriach.
Niezależnie od typu narzędzia, kluczowe jest chłodzenie i smarowanie strefy skrawania. Chłodziwo odprowadza ciepło, wydłuża żywotność ostrza i wypłukuje wióry ze strefy obróbki – jego brak lub niedopasowanie do materiału prowadzi do szybkiego stępienia narzędzia, nalepiania materiału na ostrze i pogorszenia jakości powierzchni. Sygnałem ostrzegawczym stępienia narzędzia jest wzrost hałasu, drgania, zmiana koloru wióra oraz pogorszenie gładkości obrabianej powierzchni.
Programowanie obrabiarek – od modelu CAD do kodu maszynowego
Zanim obrabiarka wykona pierwszy ruch, detal musi zostać zaprojektowany i przetworzony na instrukcje maszynowe. Proces zwykle wygląda tak:
- Przygotowanie modelu 3D w programie CAD (Computer-Aided Design), definiującego dokładną geometrię i wymiary detalu.
- Wygenerowanie ścieżek narzędzia w oprogramowaniu CAM (Computer-Aided Manufacturing), gdzie programista określa strategię obróbki, dobór narzędzi, prędkości posuwu i obrotów.
- Przetworzenie ścieżek przez postprocesor na kod G-code zgodny z konkretnym sterownikiem – najpopularniejsze to Fanuc, Siemens Sinumerik czy Heidenhain, każdy z własną składnią komend.
- Symulacja programu na komputerze w celu wykrycia kolizji, przed-wczesnego wyjazdu narzędzia poza materiał lub błędnych głębokości skrawania.
- Ustawienie maszyny – wyznaczenie punktu zerowego przedmiotu, wprowadzenie korekcji długości i średnicy narzędzi, próbny przejazd na niskiej prędkości.
Nawet doskonale zaprogramowana ścieżka nie zastąpi kontroli fizycznej – pierwszy detal z nowego programu warto zmierzyć i porównać z rysunkiem, zanim maszyna wystartuje pełną serię, ponieważ drobne błędy we wprowadzonych wymiarach narzędzi kumulują się w gotowym elemencie.
Obróbka precyzyjna metali – tolerancje i zastosowania
Obróbka precyzyjna metali oznacza wytwarzanie detali z tolerancjami wymiarowymi liczonymi w mikrometrach oraz z określoną chropowatością powierzchni (parametr Ra). Tam, gdzie klasyczna obróbka warsztatowa dopuszcza odchyłki dziesiątych milimetra, precyzyjne centra CNC – często pięcioosiowe – pozwalają uzyskać powtarzalność na poziomie kilku mikrometrów w jednym zamocowaniu detalu.
Zamocowanie detalu tylko raz ma duże znaczenie praktyczne: każde przełożenie przedmiotu między operacjami wprowadza dodatkowy błąd ustawienia. Maszyny wieloosiowe umożliwiają obróbkę kilku ścian i otworów bez zmiany bazy, co zmniejsza sumaryczne odchylenie od wymiaru nominalnego.
Tego typu dokładność jest niezbędna w branżach, gdzie błąd wymiarowy może oznaczać awarię lub odrzucenie partii: w przemyśle lotniczym (elementy silników i konstrukcji), medycznym (implanty, instrumentarium chirurgiczne), motoryzacyjnym (elementy układu wtryskowego, przekładnie) oraz w produkcji form i matryc, gdzie od geometrii wykroju zależy jakość każdej kolejnej wypraski.
Kontrola jakości w obróbce precyzyjnej opiera się na współrzędnościowych maszynach pomiarowych (CMM), profilometrach do pomiaru chropowatości oraz certyfikatach materiałowych potwierdzających skład stopu użytego surowca.
Jakie metale najczęściej poddaje się obróbce CNC?
Skrawalność, czyli łatwość usuwania materiału bez nadmiernego zużycia narzędzia, różni się znacząco między metalami i musi być uwzględniona przy doborze parametrów obróbki:
- Stal konstrukcyjna i nierdzewna – uniwersalna, choć stale nierdzewne (szczególnie austenityczne) wymagają niższych prędkości skrawania i intensywnego chłodzenia ze względu na tendencję do utwardzania powierzchniowego.
- Aluminium i jego stopy – łatwe w obróbce, dopuszczają wysokie prędkości wrzeciona i posuwy, ale generują długie wióry, które trzeba skutecznie odprowadzać.
- Tytan i jego stopy – trudny do obróbki ze względu na niską przewodność cieplną, która zatrzymuje ciepło w strefie skrawania; wymaga niższych prędkości, ostrych narzędzi i obfitego chłodzenia.
- Mosiądz i miedź – dobra skrawalność, choć miedź bywa „lepka” i skłonna do nalepiania na ostrze przy niewłaściwym doborze geometrii narzędzia.
- Żeliwo – dobrze się obrabia, ale generuje pylisty wiór wymagający odpowiedniej wentylacji stanowiska.
- Superstopy (np. na bazie niklu) – bardzo trudne w skrawaniu, wymagają narzędzi ceramicznych lub CBN i znacznie wolniejszych parametrów niż stal.
Prędkość skrawania, posuw i głębokość warstwy zdejmowanej za jeden przejazd narzędzia trzeba dopasować indywidualnie do konkretnego stopu, jego twardości i stanu obróbki cieplnej – wartości sprawdzone dla jednej partii materiału nie muszą być trafne dla innej, nawet o tej samej nazwie handlowej, jeśli różni się jej struktura czy zawartość dodatków stopowych.
Obróbka ręczna metali kontra CNC – kiedy wybrać którą metodę
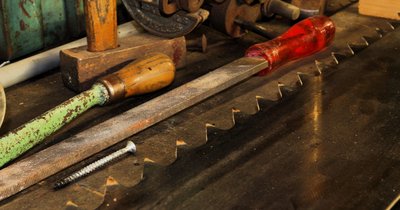
Ręczna obróbka metali obejmuje takie czynności jak piłowanie, toczenie na tradycyjnej tokarce uniwersalnej, frezowanie z ręcznym prowadzeniem stołu, szlifowanie na szmergli warsztatowych czy ręczne gwintowanie i nawiercanie. Operator na bieżąco kontroluje siłę skrawania, obroty i chłodzenie, co daje dużą elastyczność, ale wymaga doświadczenia i jest wolniejsze przy powtarzalnych operacjach.
Obróbka ręczna metali sprawdza się szczególnie w kilku sytuacjach:
- przy naprawach i pojedynczych detalach, gdzie programowanie CNC byłoby nieopłacalne czasowo,
- przy pracach dopasowawczych – przypasowywaniu, docieraniu, ręcznym gwintowaniu w miejscach trudno dostępnych dla maszyny,
- przy pracach ślusarskich towarzyszących obróbce maszynowej, jak odbieranie zadziorów, ręczne fazowanie krawędzi czy polerowanie,
- w prototypowaniu na wczesnym etapie, gdy geometria detalu jeszcze się zmienia.
Obróbka CNC metali wygrywa natomiast tam, gdzie potrzebna jest powtarzalność, duża seria, złożona geometria trójwymiarowa lub bardzo wąskie tolerancje – raz przygotowany program wykonuje identyczny detal setki razy bez zmęczenia operatora i bez różnic wynikających z ludzkiego czynnika. W praktyce wiele warsztatów łączy obie metody: maszyna CNC formuje główną geometrię, a końcowe operacje ślusarskie i kontrolne wykonuje się ręcznie.
Bezpieczeństwo pracy przy obróbce metali CNC
Obróbka CNC metali, mimo automatyzacji, generuje realne zagrożenia, którym trzeba zapobiegać systemowo, a nie tylko instrukcją ustną. Podstawowe środki ochrony indywidualnej to okulary lub gogle ochronne (chronią przed odpryskami i wiórami wyrzucanymi z dużą prędkością), obuwie z podnoskiem (ochrona przed spadającym materiałem i narzędziami) oraz ochronniki słuchu przy dłuższej pracy w hałaśliwym otoczeniu maszyn.
Przy pracy w pobliżu wirujących elementów – wrzeciona, uchwytu tokarskiego, wirującego przedmiotu – obowiązuje zasada braku luźnej odzieży, biżuterii i rękawic dotykowych w strefie ruchu, ponieważ mogą zostać wciągnięte i spowodować poważny uraz kończyny; rękawice stosuje się dopiero przy manipulacji nieruchomym, ostrym lub gorącym detalem po zatrzymaniu maszyny.
Do głównych zagrożeń, które trzeba mieć na uwadze, należą:
- Ostre i gorące wióry (swarf) – powodują skaleczenia i oparzenia; wymagają osłon obszaru obróbki i odpowiedniego odprowadzania z maszyny.
- Mgła olejowa z chłodziwa – wdychana długotrwale może podrażniać drogi oddechowe, dlatego stanowiska wymagają skutecznej wentylacji i wyciągu mgły olejowej.
- Kontakt skóry z chłodziwem – ryzyko podrażnień i alergii kontaktowych, ograniczane przez rękawice ochronne przy wymianie chłodziwa i mycie rąk.
- Automatyczna zmiana narzędzi i ruchome osie – wymagają zamkniętej kabiny z blokadami (interlock), które nie pozwalają otworzyć drzwi w trakcie cyklu obróbki.
- Dymy i pyły przy laserowym lub plazmowym wycinaniu metalu – wymagają miejscowej wentylacji wywiewnej odprowadzającej zanieczyszczenia bezpośrednio od źródła.
Każda ingerencja w obrabiarkę – wymiana narzędzia, czyszczenie, usuwanie zacięcia – powinna odbywać się po odłączeniu zasilania i zablokowaniu ruchu (procedura lock-out/tag-out), a nie tylko po wciśnięciu przycisku stop, który nie zawsze eliminuje ryzyko przypadkowego ruchu.
Zastosowania obróbki CNC metali w przemyśle
Obróbka CNC metali jest dziś podstawą produkcji w większości branż wytwórczych, ponieważ pozwala godzić powtarzalność, precyzję i akceptowalny czas realizacji. W motoryzacji wykorzystuje się ją do wytwarzania elementów silnika, skrzyni biegów i układów wtryskowych, gdzie tolerancje wymiarowe wpływają na sprawność i żywotność zespołu.
W przemyśle lotniczym i kosmicznym CNC odpowiada za obróbkę części konstrukcyjnych z tytanu i stopów aluminium, gdzie liczy się zarówno redukcja masy, jak i wytrzymałość, a jakość każdej partii materiału musi być potwierdzona dokumentacją. Branża medyczna korzysta z precyzyjnych centrów obróbczych do produkcji implantów, narzędzi chirurgicznych i komponentów aparatury diagnostycznej, gdzie gładkość powierzchni i biozgodność materiału są krytyczne.
Produkcja form wtryskowych i matryc tłoczników opiera się na wieloosiowej obróbce CNC do wykonania skomplikowanych kieszeni i powierzchni formujących, a przemysł energetyczny wykorzystuje ją do wytwarzania komponentów turbin i armatury przemysłowej pracującej pod wysokim ciśnieniem i temperaturą. Wspólnym mianownikiem wszystkich tych zastosowań jest potrzeba połączenia dokładności geometrycznej z możliwością powtórzenia produkcji bez utraty jakości.
Koszty i wybór dostawcy usług obróbki CNC metali
Koszt wykonania detalu metodą CNC składa się z kilku elementów: ceny materiału, czasu programowania i przygotowania oprzyrządowania, czasu pracy maszyny oraz kontroli jakości po obróbce. Przy krótkich seriach koszt programowania i ustawienia maszyny rozkłada się na niewielką liczbę sztuk, dlatego jednostkowa cena detalu bywa wysoka – dla większych partii ten sam koszt przygotowawczy „rozmywa się” na wiele elementów, co zauważalnie obniża cenę jednostkową.
Na czas i koszt obróbki wpływają również:
- złożoność geometrii i liczba operacji wymagających przełożenia detalu,
- wymagane tolerancje – zawężenie tolerancji zwykle wymusza wolniejsze parametry skrawania i dodatkowe pomiary,
- rodzaj obrabianego metalu – stopy trudnoskrawalne wydłużają czas obróbki i zwiększają zużycie narzędzi,
- wymagana obróbka wykańczająca – anodowanie, cynkowanie, polerowanie czy obróbka cieplna po skrawaniu.
Przy wyborze warsztatu lub dostawcy usług obróbki CNC warto zwrócić uwagę na certyfikaty systemu zarządzania jakością (np. ISO 9001, a w branży lotniczej AS9100), dostępność sprzętu pomiarowego do weryfikacji wymiarów oraz możliwość przedstawienia atestów materiałowych – to elementy, które odróżniają dostawcę gotowego jedynie do prostych zleceń od takiego, który poradzi sobie z obróbką precyzyjną metali na poziomie wymaganym w przemyśle regulowanym.
Najczęściej zadawane pytania
Czym różni się obróbka CNC od obróbki konwencjonalnej?
W obróbce CNC ruchami maszyny steruje zapisany program komputerowy, a w obróbce konwencjonalnej operator ręcznie kontroluje posuw i obroty w czasie pracy. Dzięki temu CNC zapewnia dużo wyższą powtarzalność i pozwala wykonywać złożone kształty bez ciągłej ingerencji człowieka.
Jakie tolerancje można osiągnąć w obróbce CNC metali?
Typowe centra obróbcze CNC uzyskują tolerancje na poziomie kilku do kilkudziesięciu mikrometrów, a wyspecjalizowane maszyny do obróbki precyzyjnej metali mogą zejść jeszcze niżej. Konkretna wartość zależy od sztywności maszyny, jakości narzędzi, materiału i stabilności temperaturowej hali produkcyjnej.
Jakie metale najlepiej nadają się do obróbki CNC?
Najłatwiej obrabia się aluminium, mosiądz i stale konstrukcyjne o umiarkowanej twardości, natomiast tytan i superstopy niklowe wymagają znacznie wolniejszych parametrów i wytrzymałych narzędzi. Wybór metalu zależy od wymaganej wytrzymałości, masy i warunków pracy gotowego detalu, a nie tylko łatwości skrawania.
Czy obróbka CNC całkowicie zastępuje obróbkę ręczną metali?
Nie, obróbka ręczna metali pozostaje niezastąpiona przy naprawach, pracach dopasowawczych i pojedynczych detalach, gdzie programowanie maszyny nie byłoby opłacalne. W praktyce wiele warsztatów łączy obie metody, wykorzystując CNC do głównej geometrii, a operacje wykańczające wykonując ręcznie.
Jakie oprogramowanie jest potrzebne do programowania obrabiarek CNC?
Do przygotowania detalu potrzebny jest program CAD do zaprojektowania geometrii oraz oprogramowanie CAM do wygenerowania ścieżek narzędzia i przetworzenia ich na kod maszynowy zgodny ze sterownikiem konkretnej obrabiarki. Popularne sterowniki, takie jak Fanuc, Siemens czy Heidenhain, mają własną składnię kodu, dlatego program trzeba dopasować do konkretnej maszyny.
Od czego zależy czas wykonania detalu metodą CNC?
Czas obróbki zależy od objętości materiału do usunięcia, liczby operacji i przełożeń detalu, wymaganych tolerancji oraz rodzaju metalu – stopy trudnoskrawalne, jak tytan, wymagają wolniejszych parametrów niż aluminium. Dodatkowo na całkowity czas realizacji wpływa czas programowania i przygotowania oprzyrządowania, szczególnie przy niewielkich seriach.
Podsumowanie
Obróbka metali CNC to dziś podstawowa metoda wytwarzania precyzyjnych detali metalowych w produkcji seryjnej i jednostkowej, łącząca automatyzację sterowania z szerokim wachlarzem procesów skrawania i wycinania. Skuteczne korzystanie z niej wymaga jednak zrozumienia całego łańcucha – od doboru materiału i narzędzi, przez prawidłowe programowanie, po konsekwentne stosowanie zasad bezpieczeństwa przy pracy z wirującymi mechanizmami i gorącym wiórem. Znając te zależności, łatwiej ocenić, kiedy sięgnąć po automatyczną obrabiarkę, a kiedy tradycyjne, ręczne metody obróbki metalu wciąż będą lepszym rozwiązaniem.