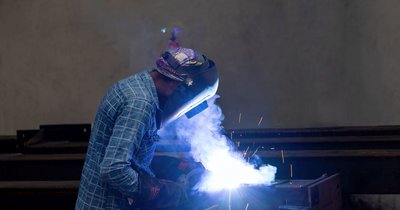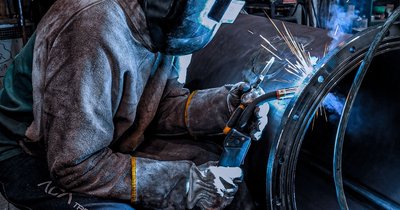
Spawanie MIG/MAG to w rzeczywistości dwie odmiany tej samej technologii łukowej, różniące się wyłącznie rodzajem gazu osłonowego i tym, do jakiego metalu się nadają. MIG (Metal Inert Gas) pracuje na gazie obojętnym i jest metodą dla aluminium, stali nierdzewnej oraz innych metali nieżelaznych, a MAG (Metal Active Gas) wykorzystuje gaz aktywny lub jego mieszankę i sprawdza się przy stali węglowej i niskostopowej. Wybór między nimi nie jest kwestią gustu – zły dobór gazu do materiału kończy się porowatością, nadmiernym spatterem albo utlenieniem spoiny.
Czym w praktyce różni się metoda MIG od MAG
Obie metody należą do rodziny GMAW (Gas Metal Arc Welding) i korzystają z identycznego sprzętu: podajnika drutu, uchwytu spawalniczego, źródła prądu stałego z biegunowością DCEP (elektroda dodatnia) oraz butli z gazem osłonowym. Różnica leży w chemii tego gazu i w tym, jak reaguje on z jeziorkiem spawalniczym.
W spawaniu mig a mag kluczowe jest zrozumienie, że gaz obojętny – argon lub hel – nie wchodzi w reakcję chemiczną z roztopionym metalem. Dzięki temu chroni jeziorko przed utlenieniem, co jest niezbędne przy aluminium czy tytanie, gdzie warstwa tlenku topi się w innej temperaturze niż sam metal i zaburza spoinę. Gaz aktywny, czyli dwutlenek węgla lub mieszanki argonu z CO2 bądź tlenem, celowo wchodzi w reakcję z jeziorkiem – stabilizuje łuk, poprawia wtop i ułatwia usuwanie zanieczyszczeń ze stali, ale nie może być stosowany do metali podatnych na utlenianie.
Praktyczna konsekwencja jest taka, że spawanie mag a mig różni się też charakterem łuku i ilością rozprysku. Czysty argon daje łuk spokojny, o niskim rozpryskiwaniu i drobnym, gładkim wtopie – idealny do cienkich blach i spoin dekoracyjnych. Czysty CO2 daje głębszy wtop, ale mocno „strzela” i generuje więcej odprysków, dlatego w praktyce warsztatowej rzadko stosuje się go w stu procentach, wybierając mieszanki.
Warto też pamiętać, że granica między metodami bywa płynna – spawanie stali nierdzewnej często odbywa się na mieszance argonu z niewielkim dodatkiem CO2 lub tlenu (98/2 albo 97/3), co formalnie czyni ją odmianą MAG, choć potocznie cały proces nazywany jest „MIG-iem od nierdzewki”. Nazewnictwo w warsztatach bywa więc luźniejsze niż w normach, ale dobór gazu do metalu pozostaje regułą, której nie da się obejść.
Kiedy wybrać MIG – aluminium, stal nierdzewna i metale nieżelazne
Spawanie mig mag w wariancie z gazem obojętnym jest właściwym wyborem zawsze tam, gdzie materiał tworzy warstwę tlenku wymagającą ochrony bez ingerencji chemicznej. Najczęstsze zastosowania to:
- Aluminium i jego stopy – czysty argon lub mieszanka argonu z helem (przy grubszych przekrojach, gdzie hel podnosi temperaturę łuku i poprawia wtop); drut ER4043 lub ER5356 dobierany pod skład stopu bazowego.
- Stal nierdzewna – argon z niewielkim dodatkiem O2 lub CO2 dla stabilizacji łuku, drut ER308LSi do stali austenitycznych typu 304, ER316LSi tam, gdzie wymagana jest odporność na korozję wżerową.
- Miedź, mosiądz, nikiel i ich stopy – argon lub argon z helem, konieczne wysokie natężenie prądu ze względu na dobre przewodnictwo cieplne tych metali.
- Cienkie blachy o wysokich wymaganiach estetycznych – niski rozprysk przy gazie obojętnym oznacza mniej czasochłonnego czyszczenia i szlifowania po spawaniu.
Przy aluminium dodatkowym argumentem za MIG jest transfer natryskowy (spray arc) lub pulsacyjny, które przy odpowiednio wysokim natężeniu prądu i argonie dają stabilny, gorący łuk bez zimnych sczepień – częstego błędu początkujących, widocznego jako matowe, nieprzetopione miejsca na spoinie. Trzeba też pamiętać o czyszczeniu powierzchni przed spawaniem: tlenek aluminium topi się w temperaturze znacznie wyższej niż rdzeń metalu, więc jego pozostałości powodują wtrącenia i porowatość niezależnie od jakości gazu.
Od strony bezpieczeństwa spawanie aluminium i stali nierdzewnej metodą MIG wymaga większej uwagi na promieniowanie UV – jasny, gorący łuk generuje intensywne promieniowanie odbite od jasnej powierzchni metalu, dlatego przyłbica z filtrem samościemniającym o odpowiednim zaciemnieniu (zwykle DIN 11–13 przy wyższych prądach) jest tu równie ważna jak przy pracy na stali.
Kiedy MAG sprawdza się lepiej – stal konstrukcyjna i węglowa
Tam, gdzie materiałem bazowym jest stal węglowa, niskostopowa lub konstrukcyjna, naturalnym wyborem jest gaz aktywny. Reaktywność CO2 lub mieszanki argonowo-dwutlenkowej pomaga „przepalić” tlenki żelaza obecne na powierzchni i zapewnia głęboki, pewny wtop, co ma znaczenie przy grubszych elementach, złączach doczołowych i konstrukcjach nośnych.
W praktyce warsztatowej dominują dwa warianty:
- Czysty CO2 – najtańszy, daje maksymalny wtop, ale generuje więcej rozprysku i twardszy, głośniejszy łuk; sprawdza się przy grubych blachach i tam, gdzie liczy się przede wszystkim wydajność, a nie estetyka lica spoiny.
- Mieszanka argonu z CO2 (najczęściej 80/20 lub 85/15, rzadziej 90/10 przy transferze pulsacyjnym) – stabilniejszy łuk, mniej rozprysku, ładniejsze lico spoiny, lekko obniżony wtop względem czystego CO2, ale wciąż wystarczający do większości zastosowań konstrukcyjnych.
Drut pełny typu ER70S-6 jest standardem do stali węglowej – zawiera dodatek krzemu i manganu jako odtleniaczy, co rekompensuje reaktywność gazu i ogranicza porowatość nawet przy lekko zardzewiałej lub zgorzelinowej powierzchni. Przy stalach wysokowytrzymałościowych lub spoinach wymagających określonej udarności dobór drutu trzeba dopasować do klasy wytrzymałościowej materiału rodzimego, a nie tylko do jego grubości.
MAG jest też metodą dominującą w produkcji seryjnej – karoserie samochodowe, konstrukcje stalowe, zbiorniki, rury – bo pozwala na wysoką prędkość spawania, dobrze współpracuje z automatyzacją i robotyzacją, a koszt gazu jest niższy niż przy czystym argonie. Typowy błąd to stosowanie zbyt dużego udziału CO2 przy cienkich blachach karoseryjnych, co prowadzi do przepaleń i nadmiernego odkształcenia termicznego – tu lepiej sprawdza się mieszanka bogatsza w argon i transfer zwarciowy (short circuit) z niższym prądem.
Jak dobrać gaz osłonowy i parametry, żeby nie pomylić metody z materiałem
Decyzja „MIG czy MAG” w praktyce sprowadza się do trzech pytań: jaki to metal, jaka grubość i jaki rodzaj transferu łuku ma sens. Odpowiedź na pierwsze pytanie determinuje gaz, odpowiedź na pozostałe dwa – parametry.
| Materiał | Gaz osłonowy | Typowy drut |
|---|---|---|
| Stal węglowa, niskostopowa | CO2 lub Ar/CO2 80/20 | ER70S-6 |
| Stal nierdzewna | Ar + 2–3% O2 lub CO2 | ER308LSi / ER316LSi |
| Aluminium i stopy | Ar lub Ar/He | ER4043 / ER5356 |
| Miedź, nikiel | Ar lub Ar/He | drut dopasowany do stopu |
Prędkość podawania drutu i napięcie łuku trzeba zestrajać ze sobą – zbyt wysokie napięcie przy niskiej prędkości drutu daje niestabilny, „skaczący” łuk i nadmierny rozprysk niezależnie od gazu, a zbyt niskie napięcie przy wysokiej prędkości drutu prowadzi do zimnych sczepień. Dobrym punktem wyjścia jest karta parametrów producenta drutu, ale zawsze warto zrobić próbną ściegę na odpadowym kawałku tego samego materiału i tej samej grubości.
Od strony bezpieczeństwa spawanie na CO2 i mieszankach bogatych w CO2 generuje więcej dymów spawalniczych niż praca na czystym argonie, dlatego przy MAG szczególnie ważna jest miejscowa wyciągowa wentylacja (ramię wyciągowe lub palnik z odciągiem) – długotrwałe wdychanie dymów zawierających tlenki manganu i żelaza obciąża układ oddechowy. Przy MIG na aluminium i stali nierdzewnej trzeba z kolei liczyć się z większą emisją ozonu powstającego pod wpływem intensywnego promieniowania UV, co również wymaga sprawnej wentylacji stanowiska. W obu przypadkach obowiązują: odzież trudnopalna bez fałd zbierających iskry, rękawice spawalnicze, oraz przyłbica z filtrem dobranym do prądu spawania.
A kiedy żadna z metod MIG/MAG nie wystarczy?
Mig/mag spawanie, mimo swojej wszechstronności, ma granice, w których lepszym wyborem jest TIG (Tungsten Inert Gas), czyli spawanie elektrodą nietopliwą w osłonie argonu. Zestawienie mig mag tig warto rozważyć zawsze wtedy, gdy priorytetem jest precyzja i jakość spoiny, a nie tempo pracy.
TIG sprawdza się lepiej niż MIG/MAG w kilku typowych sytuacjach:
- Bardzo cienkie blachy (poniżej 1–1,5 mm), gdzie łuk MIG/MAG łatwo przepala materiał, a TIG pozwala na pełną kontrolę wprowadzanego ciepła, często bez spoiwa.
- Ściegi korzeniowe rur w instalacjach procesowych i spożywczych, gdzie wymagana jest gładka, nieutleniona strona grani – TIG z podparciem gazem formującym daje tu wynik nieosiągalny dla MAG.
- Prace precyzyjne i naprawcze na elementach o dużej wartości, np. formach wtryskowych czy komponentach lotniczych, gdzie liczy się minimalne odkształcenie termiczne.
- Metale egzotyczne (tytan, niektóre stopy magnezu), gdzie wymagana jest pełna kontrola atmosfery ochronnej, często z dodatkową osłoną gazową od strony grani.
Cena tej precyzji to znacznie niższa wydajność – TIG jest wolniejszy i bardziej wymagający pod względem umiejętności operatora niż spawanie mig mag, dlatego w produkcji seryjnej stosuje się go punktowo, np. do złączy krytycznych, a resztę konstrukcji łączy się szybszym MAG-iem. W praktyce warsztatowej dobrym rozwiązaniem jest łączenie metod: korzeń TIG-iem dla jakości, wypełnienie i lico MAG-iem dla tempa – pod warunkiem że parametry obu przejść są ze sobą kompatybilne metalurgicznie.
Podsumowanie
Wybór między MIG a MAG nie jest kwestią preferencji spawacza, lecz bezpośrednią konsekwencją materiału: gaz obojętny do aluminium, stali nierdzewnej i metali kolorowych, gaz aktywny lub jego mieszanki do stali węglowej i konstrukcyjnej. Dobranie niewłaściwego gazu do metalu kończy się porowatością, utlenieniem lub nadmiernym rozpryskiem, niezależnie od tego, jak dobre ma się źródło prądu. Tam, gdzie żadna z tych metod nie daje wystarczającej kontroli nad ciepłem i jakością spoiny – przy cienkich blachach, korzeniach rur czy metalach egzotycznych – warto sięgnąć po TIG, traktując go jako uzupełnienie, a nie konkurencję dla MIG/MAG w codziennej pracy warsztatowej.