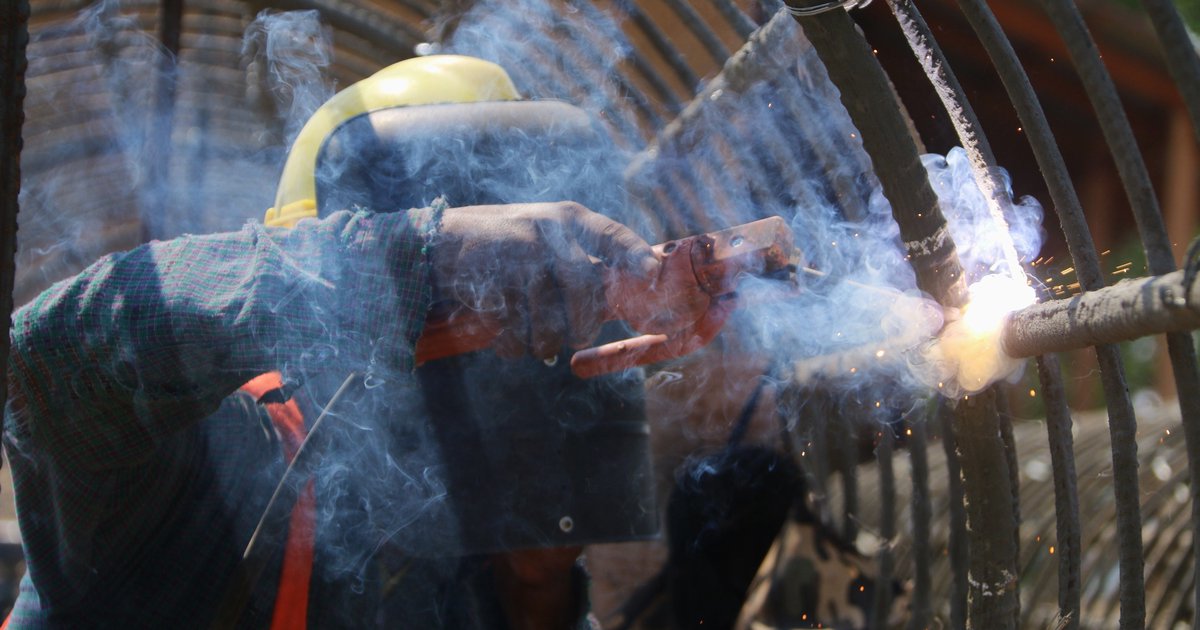
Spawanie MIG a MAG to w praktyce dwie odmiany tej samej technologii spawania łukowego w osłonie gazów, różniące się przede wszystkim charakterem gazu ochronnego – obojętnym w przypadku MIG i aktywnym chemicznie w przypadku MAG. Ta różnica, choć wydaje się drobna, decyduje o tym, jaki metal można efektywnie łączyć, jak zachowuje się łuk i jaką jakość spoiny finalnie uzyskamy. Poniżej wyjaśniamy, na czym konkretnie polega ta różnica i jak przełożyć ją na praktyczny wybór metody w warsztacie.
Gaz osłonowy – jedyna realna różnica techniczna
Skrót MIG (Metal Inert Gas) oznacza spawanie w osłonie gazu obojętnego, który nie reaguje chemicznie z ciekłym metalem jeziorka spawalniczego. Najczęściej stosuje się tu argon albo mieszankę argonu z niewielkim dodatkiem helu – gazy te jedynie fizycznie odcinają jeziorko od atmosfery, chroniąc je przed utlenianiem i azotowaniem, bez udziału w reakcjach metalurgicznych.
MAG (Metal Active Gas) wykorzystuje gaz aktywny – dwutlenek węgla albo mieszankę argonu z CO2 lub z niewielkim udziałem O2. Taki gaz bierze udział w procesie spawania: wpływa na napięcie powierzchniowe jeziorka, kształt i głębokość wtopienia oraz stabilność łuku. To właśnie ta aktywność chemiczna sprawia, że spawanie MAG a MIG wymaga innego podejścia do doboru drutu i parametrów – gaz aktywny zwiększa utlenianie stopiwa, dlatego drut musi zawierać dodatkowe elementy odtleniające (np. mangan, krzem), które kompensują straty i zapobiegają porowatości spoiny.
Z tego rozróżnienia wynika prosta zasada praktyczna:
- Gaz obojętny (MIG) – stosowany tam, gdzie metal jest podatny na reakcje z aktywnymi składnikami atmosfery, np. aluminium, miedź, tytan czy stopy niklu.
- Gaz aktywny (MAG) – stosowany do stali węglowych i niskostopowych, gdzie CO2 lub jego mieszanki z argonem dają lepszą penetrację i stabilniejszy łuk przy niższych kosztach gazu.
Wielu spawaczy używa w rozmowie potocznej terminu „spawanie MIG/MAG” jako jednej nazwy procesu GMAW (Gas Metal Arc Welding), bo urządzenie i podstawowa zasada działania łuku są identyczne – zmienia się tylko butla z gazem i, konsekwentnie, drut elektrodowy.
Jakie materiały łączy się metodą MIG, a jakie MAG
Dobór metody wynika bezpośrednio z reaktywności metalu bazowego. Aluminium i jego stopy spawa się wyłącznie w osłonie gazu obojętnego – argonu lub argonu z helem – ponieważ w kontakcie z gazem aktywnym powstałaby na powierzchni jeziorka warstwa tlenków utrudniająca wtopienie i prowadząca do porów. Podobnie traktuje się miedź, tytan i stopy magnezu.
Stal konstrukcyjna, stal niskostopowa oraz w dużej części stal nierdzewna spawane są metodą MAG. Do stali czarnej najczęściej wybiera się czysty CO2 (ekonomiczny, dający głębokie wtopienie, ale generujący więcej rozprysku) albo mieszankę Ar/CO2 w proporcji zbliżonej do 80/20, która ogranicza rozprysk i poprawia estetykę spoiny. Stal nierdzewną spawa się z użyciem mieszanek trójskładnikowych argon-CO2-O2 w bardzo niskich udziałach gazu aktywnego (kilka procent), co chroni strukturę austenityczną przed nadmiernym utlenianiem i utratą odporności na korozję.
W praktyce warsztatowej rozróżnienie bywa jeszcze bardziej praktyczne:
- Karoseria samochodowa, konstrukcje stalowe, ramy, kontenery – MAG z mieszanką Ar/CO2.
- Elementy aluminiowe: felgi, obudowy, konstrukcje lekkie, przemysł spożywczy i chemiczny – MIG z argonem.
- Nierdzewka spożywcza i chemiczna, instalacje sanitarne – MAG z mieszanką o niskiej zawartości gazu aktywnego.
Warto pamiętać, że sam drut spawalniczy musi być dopasowany do metalu bazowego i gazu – drut aluminiowy w osłonie CO2 po prostu nie zadziała prawidłowo, bo powstałe tlenki zablokują stabilne przenoszenie metalu przez łuk.
Jak gaz wpływa na parametry łuku i jakość spoiny
Różnica między spawaniem mig a mag widoczna jest też w samym zachowaniu łuku i w ustawieniach urządzenia. Argon jako gaz o niższej przewodności cieplnej daje łuk węższy, bardziej skoncentrowany, z łatwiejszym przenoszeniem kroplowym natryskowym (spray arc) przy wyższych prądach – to sprzyja czystym, estetycznym spoinom na aluminium, gdzie liczy się kontrola ciepła wprowadzanego w materiał o wysokiej przewodności termicznej.
CO2 i jego mieszanki z argonem zachowują się inaczej: dwutlenek węgla ma wyższą przewodność cieplną, co poszerza łuk i zwiększa głębokość wtopienia, ale jednocześnie utrudnia utrzymanie łuku natryskowego – w czystym CO2 dominuje przenoszenie kroplowe zwarciowe (short arc), generujące więcej rozprysku. Dlatego przy MAG często stosuje się mieszanki z niewielką domieszką CO2 (np. 82/18 lub 92/8 Ar/CO2), które łączą korzyści obu gazów: dobre wtopienie i akceptowalny poziom rozprysku.
Z punktu widzenia ustawień spawarki oznacza to konkretne różnice:
- Napięcie łuku w MAG na czystym CO2 bywa wyższe niż w MIG na argonie przy tym samym prądzie, by skompensować szerszy i bardziej niestabilny łuk.
- Prędkość podawania drutu przy MIG na aluminium musi być precyzyjnie dopasowana, bo miękki drut aluminiowy łatwiej ulega zaburzeniom podawania (tzw. birdnesting) niż drut stalowy.
- Natężenie przepływu gazu osłonowego przy aluminium bywa wyższe (15–20 l/min), bo argon jest gazem ciężkim i wymaga stabilnej, nieprzewiewnej osłony jeziorka.
Błędne dopasowanie gazu do metalu bardzo szybko widać w wyniku: pory w spoinie, brak wtopienia, nadmierny rozprysk lub czarny, sadzisty nalot na powierzchni aluminium sygnalizują, że gaz osłonowy nie odpowiada materiałowi lub jego przepływ jest źle ustawiony.
Koszty eksploatacji: gaz, drut i wydajność
Koszt gazu osłonowego bywa realnym argumentem przy wyborze metody, zwłaszcza w produkcji seryjnej. Czysty CO2 stosowany w MAG jest zauważalnie tańszy niż argon czy mieszanki argonowe używane w MIG, co przy spawaniu dużych ilości stali konstrukcyjnej przekłada się na wymierną różnicę w kosztach jednostkowych.
Argon i mieszanki argonowe potrzebne do MIG są droższe, ale ich zastosowanie jest zwykle wymuszone właściwościami metalu, a nie kwestią ekonomii – aluminium po prostu nie da się poprawnie spawać w gazie aktywnym. W przypadku stali nierdzewnej dodatkowym kosztem bywa konieczność stosowania precyzyjnie dozowanych mieszanek trójskładnikowych, które są droższe niż standardowy Ar/CO2 do stali czarnej.
Na całkowity koszt spawania wpływają też:
- Ilość rozprysku – wyższa przy czystym CO2 oznacza więcej czasu na czyszczenie spoiny i większe zużycie dyszy oraz końcówki prądowej.
- Wydajność stapiania drutu – gazy z wyższym udziałem argonu pozwalają zwykle na wyższe prędkości spawania przy zachowaniu stabilnego łuku.
- Zużycie materiałów eksploatacyjnych palnika – agresywniejszy rozprysk przy MAG na CO2 skraca żywotność dysz gazowych i końcówek.
Dlatego w praktyce warsztaty często stosują mieszankę argon/CO2 nawet do stali czarnej – nie jest to czyste MIG ani czyste MAG w podręcznikowym sensie, lecz kompromis kosztowo-jakościowy, który ogranicza rozprysk względem czystego CO2, zachowując rozsądną cenę względem czystego argonu.
Czym MIG/MAG różni się od spawania TIG
Skoro mówimy o różnicach między metodami, warto krótko odnieść spawanie mig mag a tig do trzeciej popularnej technologii łukowej. TIG (Tungsten Inert Gas) używa nietopliwej elektrody wolframowej i osobno podawanego drutu lub pręta dodatkowego, podczas gdy w MIG i MAG elektrodą jest sam drut, ciągle podawany przez palnik i jednocześnie topiony w łuku.
Ta różnica konstrukcyjna ma konkretne konsekwencje praktyczne:
- TIG daje znacznie większą kontrolę nad jeziorkiem spawalniczym i cieplejszym cyklem spawania, dzięki czemu jest metodą wybieraną do precyzyjnych, cienkościennych elementów oraz spoin wymagających wysokiej estetyki.
- MIG i MAG są wydajniejsze – ciągłe podawanie drutu i wyższe prądy pozwalają spawać szybciej, co czyni je metodami preferowanymi w produkcji seryjnej i konstrukcjach o większym przekroju.
- TIG praktycznie zawsze wykorzystuje argon jako gaz obojętny, niezależnie od spawanego metalu, podczas gdy w MIG/MAG rodzaj gazu zmienia się w zależności od materiału – to kolejny dowód, że dobór gazu osłonowego jest cechą wyróżniającą właśnie parę MIG-MAG, a nie uniwersalną zasadą całego spawania łukowego.
W warsztatach, które dysponują wszystkimi trzema metodami, wybór często sprowadza się do kompromisu między jakością a czasem: TIG dla spoin widocznych i krytycznych, MAG dla szybkiej produkcji stalowej, MIG dla aluminium i metali kolorowych.
Podsumowanie
Różnica między spawaniem MIG i MAG sprowadza się do charakteru gazu osłonowego – obojętnego przy MIG i aktywnego chemicznie przy MAG – co bezpośrednio determinuje, jakie metale można nim skutecznie łączyć oraz jak zachowuje się łuk i jeziorko spawalnicze. Wybór metody nie jest kwestią preferencji, lecz konsekwencją właściwości metalu bazowego: aluminium i metale kolorowe wymagają argonu, a stal węglowa i nierdzewna – gazów aktywnych lub ich mieszanek z argonem. Znając te zależności, łatwiej dopasować parametry spawarki, ograniczyć rozprysk i porowatość oraz świadomie zdecydować, kiedy warto sięgnąć po TIG dla wyższej precyzji spoiny.