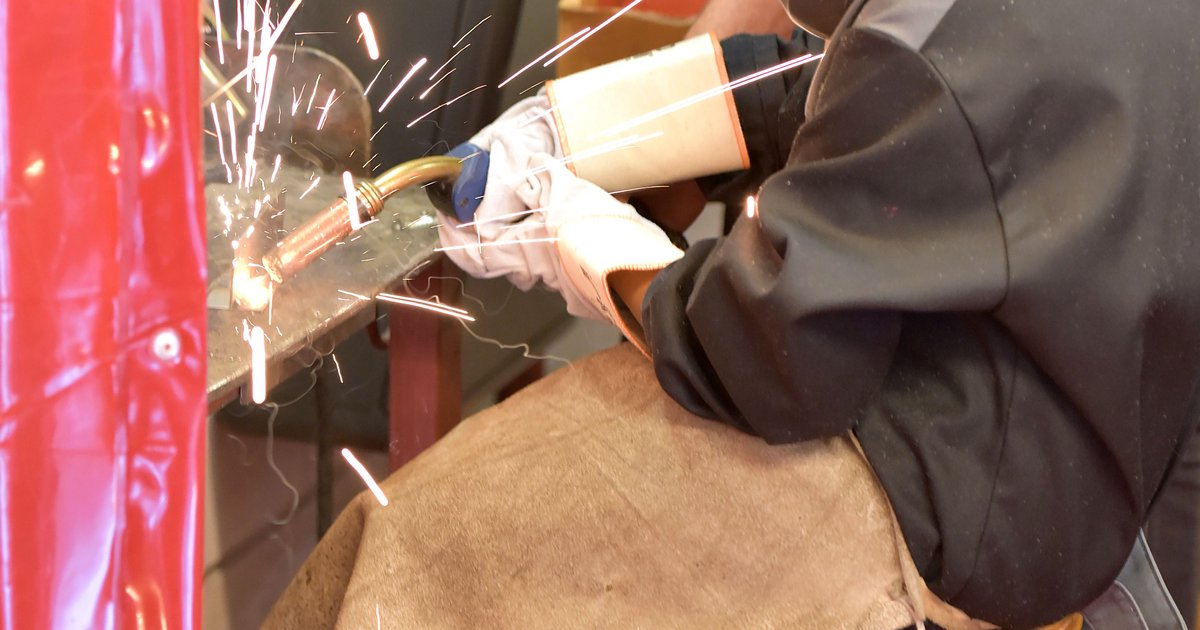
Spawanie mig/mag to proces łączenia metali, w którym ciepło łuku elektrycznego topi ciągle podawany drut elektrodowy, a strefa spoiny jest chroniona strumieniem gazu osłonowego przed dostępem powietrza. Nazwa obejmuje dwie odmiany tej samej technologii – MIG i MAG – które różnią się rodzajem gazu i zastosowaniem, choć sprzęt i zasada działania pozostają wspólne.
Jak przebiega proces spawania mig mag krok po kroku
W spawaniu mig/mag drut elektrodowy nawinięty na szpulę jest podawany automatycznie przez podajnik do uchwytu spawalniczego ze stałą, regulowaną prędkością. Między końcówką drutu a materiałem spawanym zapala się łuk elektryczny, który topi jednocześnie drut i brzegi łączonych elementów, tworząc jezioro spoiny. Cały obszar jest osłonięty gazem wypływającym z dyszy palnika, co zapobiega utlenianiu i azotowaniu ciekłego metalu.
Źródłem prądu jest zwykle spawarka o charakterystyce stałonapięciowej, dzięki czemu proces jest samoregulujący: jeśli odległość drutu od materiału się zmieni, prąd automatycznie się koryguje, utrzymując stabilną długość łuku. To właśnie ta cecha sprawia, że spawanie mig/mag jest łatwiejsze do opanowania niż spawanie elektrodą otuloną (MMA), gdzie spawacz musi ręcznie kontrolować odległość elektrody.
W zależności od prądu i napięcia metal przenosi się z drutu do jeziorka spoiny na kilka sposobów:
- Transfer zwarciowy (short-arc) – niski prąd, krople metalu odrywają się w momencie krótkiego zwarcia drutu z jeziorkiem; stosowany do cienkich blach i spawania w pozycjach wymuszonych.
- Transfer natryskowy (spray-arc) – wyższy prąd i gaz bogaty w argon, drobne krople metalu przenoszone są przez łuk bez zwarć; wysoka wydajność, ale duże ciepło ogranicza użycie do materiałów grubszych.
- Transfer impulsowy – nowoczesne spawarki inwertorowe modulują prąd impulsami, łącząc niskie ciepło wejściowe z czystym, natryskowym charakterem jeziorka; dobrze sprawdza się na aluminium i cienkich blachach stalowych.
Zgodnie z normą PN-EN ISO 4063 proces MIG oznaczany jest numerem 131, a MAG drutem pełnym – numerem 135 (136 dla drutu proszkowego).
Spawanie mig a mag – na czym polega różnica?
Pytanie „spawanie mag a mig – czym się różnią” sprowadza się w istocie do rodzaju gazu osłonowego i materiału, do którego dana odmiana jest przeznaczona. Skrót MIG oznacza Metal Inert Gas – gaz obojętny, chemicznie nieaktywny wobec ciekłego metalu. Skrót MAG to Metal Active Gas – gaz, który w warunkach łuku częściowo reaguje z jeziorkiem spoiny.
W praktyce różnica przekłada się na dobór metody do materiału:
- MIG wykorzystuje czysty argon lub mieszanki argonu z helem i pracuje na aluminium, stopach aluminium, miedzi, stali nierdzewnej oraz innych metalach nieżelaznych, które łatwo utleniają się i wymagają pełnej osłony gazu obojętnego.
- MAG wykorzystuje dwutlenek węgla lub mieszanki argonu z CO2 albo tlenem i jest podstawową metodą spawania stali konstrukcyjnych, niskostopowych i węglowych – najczęściej spotykaną w warsztatach, na budowach i w produkcji maszyn.
Dodatek gazu aktywnego w MAG wpływa na kształt i penetrację spoiny: CO2 daje głęboki, palcowaty wtop i tańszy koszt eksploatacji, ale generuje więcej rozprysku, natomiast mieszanki argonowo-węglowe (np. 82% Ar / 18% CO2) dają spokojniejszy łuk, mniej rozprysku i estetyczniejszy grzbiet spoiny. W MIG czysty argon stosuje się do aluminium, a dodatek kilku procent helu poprawia wtop przy grubszych przekrojach.
Warto pamiętać, że mimo różnic gazowych obie odmiany korzystają z tego samego typu spawarki, podajnika drutu i uchwytu – zmienia się jedynie butla z gazem, czasem reduktor i ustawienia parametrów. Dlatego w wielu warsztatach jedno urządzenie obsługuje naprzemiennie zadania MIG i MAG, wystarczy przełączyć gaz i dobrać drut odpowiedni do materiału.
Dobór drutu i gazu w zależności od metody
Prawidłowy dobór drutu elektrodowego decyduje o jakości spoiny nie mniej niż sam gaz. Drut musi odpowiadać składem chemicznym spawanemu materiałowi, a jego średnica – grubości blachy i wydajności, jaką chcemy uzyskać.
| Materiał | Typowy drut | Gaz osłonowy | Metoda |
|---|---|---|---|
| Stal konstrukcyjna | SG2/G3Si1 | Ar + 15–20% CO2 lub CO2 | MAG |
| Stal nierdzewna | 308LSi / 316LSi | Ar + 2% CO2 lub Ar + He | MAG (mieszanka) / MIG |
| Aluminium | AlMg5 / AlSi5 | Argon 99,9% | MIG |
| Miedź i mosiądz | CuSi3 / CuAl | Argon | MIG |
Najczęściej stosowane średnice drutu to 0,8; 1,0 oraz 1,2 mm – cieńszy drut ułatwia spawanie cienkich blach i pracę w niższych zakresach prądu, grubszy pozwala zwiększyć wydajność napawania na grubszych przekrojach. Przepływ gazu dobiera się do średnicy dyszy i warunków otoczenia – typowo 8–15 l/min dla mieszanek argonowych i nieco więcej, 12–20 l/min, dla czystego CO2, który jest cięższy od powietrza i łatwiej „ucieka” z obszaru spoiny przy przeciągach.
Częstym błędem jest stosowanie zbyt niskiego przepływu gazu przy pracy na zewnątrz lub w pobliżu wentylatorów – skutkuje to porowatością spoiny, widoczną jako drobne wżery na jej powierzchni lub w przełomie. Innym błędem jest dobór drutu niedopasowanego do materiału podstawowego, np. drutu do stali węglowej przy spawaniu stali nierdzewnej – powoduje to kruche, podatne na korozję połączenie mimo poprawnie ustawionych parametrów elektrycznych.
Jak ustawić parametry spawania mig/mag?
Trzy podstawowe nastawy – prąd (lub prędkość podawania drutu), napięcie łuku oraz prędkość spawania – decydują o kształcie i wytrzymałości spoiny. W większości spawarek synergicznych wystarczy ustawić grubość materiału i średnicę drutu, a urządzenie samo dobiera pozostałe wartości, jednak zrozumienie zależności pozwala korygować efekt w praktyce.
- Za wysokie napięcie względem prędkości drutu daje płaską, szeroką spoinę z nadmiernym rozpryskiem i ryzykiem podtopień na krawędziach.
- Za niskie napięcie powoduje wysoką, wypukłą spoinę z niepełnym wtopem – drut niemal „grzebie” w jeziorku zamiast płynnie się topić.
- Za duża prędkość spawania ogranicza ilość wprowadzonego ciepła, co skutkuje wąską spoiną i brakiem wtopu, szczególnie widocznym na grubszych blachach.
- Za mała prędkość prowadzi do przegrzania materiału, dużej strefy wpływu ciepła i odkształceń, zwłaszcza na cienkich blachach.
Orientacyjnie dla drutu 1,0 mm na stali konstrukcyjnej metodą MAG stosuje się prąd rzędu 120–180 A i napięcie 19–23 V przy blachach o grubości 3–6 mm, natomiast dla drutu aluminiowego 1,2 mm metodą MIG typowy zakres to 100–160 A przy napięciu 18–21 V – zawsze warto zweryfikować te wartości próbną spoiną na odpadowym kawałku tego samego materiału, bo różnice w źródle prądu i wydajności podajnika bywają znaczące.
Kąt uchwytu (zwykle 10–15° od pionu, technika „ciągnięta” lub „pchana”) oraz wolny wylot drutu (odległość dyszy od materiału, typowo 10–15 mm) wpływają na kształt i penetrację spoiny równie mocno jak nastawy elektryczne. Technika pchana daje płytszy wtop i czystszy wygląd lica, ciągnięta – głębszy wtop, przydatny przy grubszych przekrojach.
Bezpieczeństwo przy spawaniu mig/mag
Spawanie mig/mag wiąże się z promieniowaniem łuku, wysoką temperaturą, rozpryskiem stopionego metalu oraz dymami spawalniczymi, dlatego stanowisko musi być odpowiednio wyposażone i wentylowane niezależnie od tego, czy spawa się metodą MIG czy MAG.
- Przyłbica samościemniająca z filtrem dobranym do prądu spawania chroni wzrok przed poparzeniem rogówki i siatkówki (tzw. „opalenie oczu”) oraz przed rozpryskiem.
- Odzież trudnopalna, rękawice spawalnicze i fartuch skórzany zabezpieczają przed poparzeniami od rozprysku i promieniowania podczerwonego, szczególnie przy transferze natryskowym generującym więcej iskier.
- Wyciąg miejscowy lub wentylacja ogólna jest konieczna, ponieważ dym spawalniczy zawiera tlenki metali; przy spawaniu MAG blach ocynkowanych powstają dodatkowo opary tlenku cynku, wywołujące tzw. gorączkę odlewniczą, jeśli są wdychane bez odpowiedniej ochrony.
- Maska z filtrem cząstek stałych lub aparat z nadmuchem powietrza jest wskazana przy pracy w zamkniętych, słabo wentylowanych pomieszczeniach.
Butle z gazem osłonowym wymagają osobnej uwagi: dwutlenek węgla, jako gaz cięższy od powietrza, może gromadzić się w zagłębieniach i wypierać tlen, stwarzając ryzyko uduszenia w studzienkach, kanałach czy zbiornikach – w takich miejscach obowiązkowa jest kontrola atmosfery przed wejściem. Butle należy transportować i mocować w pozycji pionowej, chronić przed przewróceniem i nie wystawiać na bezpośrednie działanie źródeł ciepła.
Warto też pamiętać o zagrożeniu porażeniem prądem – napięcie jałowe spawarki mig/mag jest niższe niż w klasycznych źródłach do MMA, ale nadal wymaga suchych, nieuszkodzonych przewodów i sprawnego uziemienia stołu roboczego. Przed rozpoczęciem pracy warto usunąć z otoczenia materiały łatwopalne i mieć w zasięgu ręki gaśnicę – rozprysk stopionego metalu potrafi wywołać zapalenie pyłu, trocin czy resztek oleju na stanowisku.
Podsumowanie
Spawanie mig mag to jedna technologia oparta na ciągle podawanym drucie i osłonie gazowej, w której dobór gazu obojętnego (MIG) lub aktywnego (MAG) decyduje o zastosowaniu do metali nieżelaznych albo stali. Znajomość różnic w gazach, drutach i parametrach pozwala świadomie dobrać metodę do materiału i grubości, a przestrzeganie zasad bezpieczeństwa – wentylacji, ochrony oczu i skóry oraz właściwego obchodzenia się z butlami – chroni przed najczęstszymi zagrożeniami tej metody spawania.