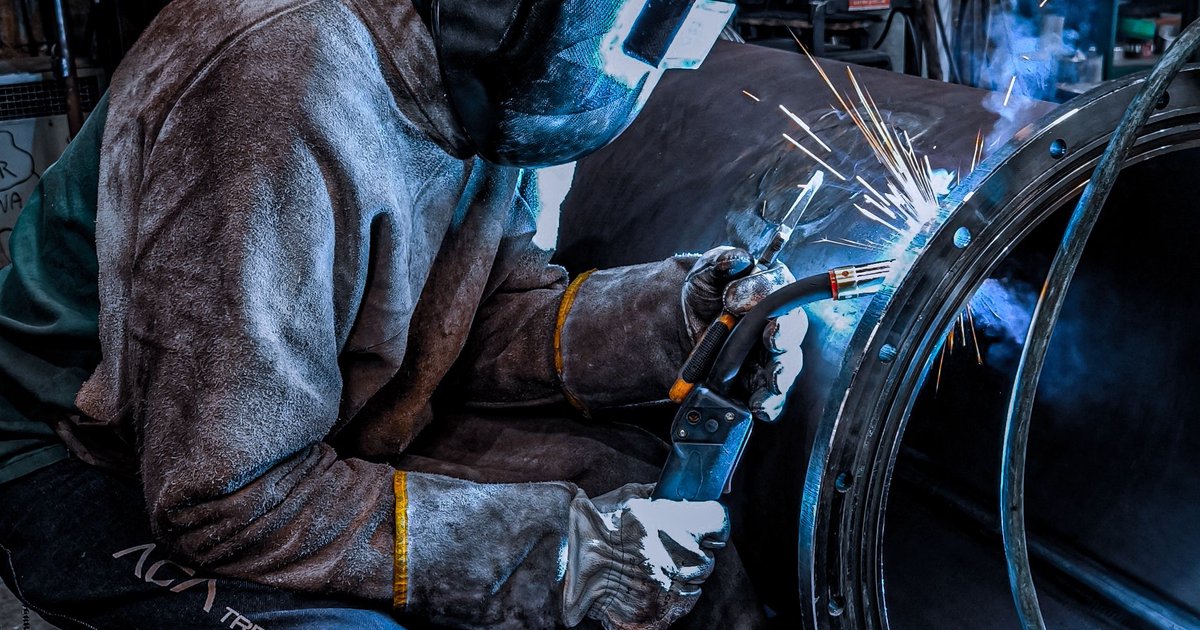
Spawanie MIG MAG to zbiorcze określenie jednej z najczęściej stosowanych metod łączenia metali za pomocą łuku elektrycznego, w której drut elektrodowy podawany jest automatycznie, a strefę spawania chroni gaz osłonowy. Skrót obejmuje dwie odmiany tej samej technologii – MIG (Metal Inert Gas) i MAG (Metal Active Gas) – różniące się rodzajem stosowanego gazu i zastosowaniami. W praktyce warsztatowej i przemysłowej to właśnie ta metoda odpowiada za większość spoin powstających dziś na konstrukcjach stalowych, karoseriach i elementach aluminiowych.
Co to jest spawanie MIG/MAG i na czym polega proces
Spawanie MIG/MAG (klasyfikowane technicznie jako GMAW – Gas Metal Arc Welding) polega na wytworzeniu łuku elektrycznego między topliwym drutem elektrodowym a spawanym materiałem. Drut jest jednocześnie elektrodą i materiałem dodatkowym – podawany jest ze szpuli przez podajnik z regulowaną, stałą prędkością, dzięki czemu proces jest w dużej mierze zmechanizowany i nazywany półautomatycznym.
Ciepło łuku topi jednocześnie drut i krawędzie łączonych elementów, tworząc jeziorko ciekłego metalu, które po zastygnięciu staje się spoiną. Kluczowym elementem procesu jest gaz osłonowy wypływający z dyszy uchwytu spawalniczego – jego zadaniem jest wyparcie powietrza atmosferycznego ze strefy topienia, ponieważ azot i tlen z otoczenia powodują pory, wtrącenia i utlenianie stopionego metalu.
To właśnie skład gazu decyduje o tym, czy mówimy o metodzie MIG czy MAG – i to jest podstawowe rozróżnienie, które warto zrozumieć przed przystąpieniem do praktyki.
Spawanie MIG a MAG – czym się różnią te metody
Różnica między spawaniem MIG i MAG nie leży w budowie urządzenia czy sposobie podawania drutu, lecz w chemicznej naturze gazu osłonowego. Nazwy pochodzą z angielskich terminów Inert Gas (gaz obojętny) i Active Gas (gaz aktywny), co odzwierciedla ich zachowanie w wysokiej temperaturze łuku.
- Spawanie MIG wykorzystuje gazy obojętne – czysty argon lub jego mieszanki z helem – które nie reagują chemicznie z ciekłym metalem. Metoda ta stosowana jest głównie do aluminium, miedzi, tytanu i stali nierdzewnych, gdzie ochrona jeziorka musi być całkowicie neutralna.
- Spawanie MAG korzysta z gazów aktywnych, przede wszystkim dwutlenku węgla lub mieszanek argonu z CO2 czy niewielkim udziałem tlenu. Gazy te częściowo reagują z metalem, wpływając na kształt spoiny i głębokość wtopienia, i są typowe dla stali konstrukcyjnych, niskostopowych oraz węglowych.
Porównując spawanie MIG a MAG pod względem efektu wizualnego łuku, gaz aktywny CO2 daje głębsze wtopienie i większy odprysk, natomiast mieszanki argonowe stosowane w MIG dają spokojniejszy, bardziej stabilny łuk i gładszą powierzchnię spoiny. W obu przypadkach sprzęt – spawarka, podajnik, uchwyt – jest identyczny, zmienia się jedynie butla gazowa i czasem ustawienia parametrów.
Budowa stanowiska i sprzęt do spawania MIG/MAG
Typowe stanowisko do spawania mig/mag składa się z kilku współpracujących elementów. Źródło prądu (spawarka) generuje napięcie stałe o odwrotnej biegunowości (DCEP – drut podłączony na plus), co zapewnia stabilny łuk i dobre wtopienie. Podajnik drutu, często zintegrowany z obudową spawarki, transportuje drut ze szpuli przez przewód prowadzący do uchwytu.
Uchwyt spawalniczy (tzw. pistolet MIG/MAG) zawiera dyszę prądową, dyszę gazową oraz spust uruchamiający jednocześnie podawanie drutu, przepływ gazu i łuk. Do stanowiska podłączona jest butla z gazem osłonowym wraz z reduktorem i przepływomierzem, a obwód zamyka przewód powrotny (masa) mocowany do stołu lub detalu.
Średnica drutu elektrodowego zwykle wynosi od 0,6 do 1,6 mm – dobiera się ją do grubości materiału i wydajności, jaką chcemy uzyskać. Drut do stali węglowej ma zwykle powłokę miedzianą zapobiegającą korozji i ułatwiającą przepływ prądu, drut do aluminium jest czysty i wymaga specjalnych rolek podających oraz teflonowego prowadnika, ponieważ jest miękki i łatwo ulega odkształceniu.
Dobór gazu osłonowego do materiału i metody
Wybór gazu to jedna z decyzji, które najbardziej wpływają na jakość i koszt spawania. Do stali węglowych i niskostopowych najczęściej stosuje się mieszankę argonu z 15–20% CO2, która daje dobry kompromis między stabilnością łuku, ograniczonym odpryskiem i wystarczającym wtopieniem. Czysty dwutlenek węgla jest tańszy, ale generuje więcej odprysku i mniej estetyczną spoinę, dlatego bywa wybierany tam, gdzie liczy się głównie koszt i wydajność, a nie wygląd.
Do stali nierdzewnych stosuje się mieszanki trójskładnikowe argonu z niewielkim dodatkiem CO2 (1–2,5%) i czasem helu, co ogranicza utlenianie chromu i zachowuje odporność korozyjną spoiny. Do aluminium i jego stopów niezbędny jest czysty argon lub mieszanka argonu z helem – jakikolwiek dodatek gazu aktywnego spowodowałby silne utlenianie i porowatość.
| Materiał | Typowy gaz osłonowy | Metoda |
|---|---|---|
| Stal węglowa/niskostopowa | Ar + 15–20% CO2 lub czysty CO2 | MAG |
| Stal nierdzewna | Ar + 1–2,5% CO2 lub Ar + O2 | MAG (z gazem lekko aktywnym) |
| Aluminium i stopy | Czysty Ar lub Ar + He | MIG |
| Miedź, tytan | Czysty Ar, He lub mieszanki | MIG |
Zła dobór gazu jest jedną z najczęstszych przyczyn słabej jakości spoin, więc warto sprawdzać zgodność mieszanki z kartą technologiczną materiału przed rozpoczęciem pracy.
Parametry spawania: napięcie, prędkość drutu i rodzaje łuku
Jakość spoiny w spawaniu MIG/MAG zależy od prawidłowego zestawienia napięcia łuku, prędkości podawania drutu i prędkości przesuwu uchwytu. Nowoczesne spawarki synergiczne automatycznie łączą te parametry po wybraniu materiału, średnicy drutu i gazu, ale zrozumienie zależności pozwala korygować ustawienia w praktyce.
Wyższe napięcie i większa prędkość drutu dają szerszy łuk i większe wtopienie, co jest potrzebne przy grubszych elementach, natomiast zbyt wysokie wartości prowadzą do przepalenia materiału, szczególnie na blachach poniżej 2 mm. Zbyt niskie napięcie objawia się częstym „zapychaniem się” drutu w jeziorku i nierównym, wypukłym ściegiem.
W zależności od parametrów mamy do czynienia z różnymi rodzajami przenoszenia metalu przez łuk:
- Łuk krótkozwarciowy (short arc) – niskie napięcie i prąd, drut zwiera się z jeziorkiem cyklicznie; stosowany do blach cienkich i spawania w każdej pozycji.
- Łuk natryskowy (spray arc) – wyższe napięcie i prąd, drut topi się w postaci drobnych kropli bez zwarcia; wysoka wydajność, ale głównie w pozycji podolnej na materiałach grubszych.
- Łuk impulsowy – kontrolowany elektronicznie ciąg impulsów prądu, minimalizujący odprysk i pozwalający spawać cienkie i grube materiały z dużą precyzją, popularny przy aluminium.
Zastosowania spawania MIG/MAG w przemyśle i warsztacie
Spawanie mig mag zdobyło dominującą pozycję w przemyśle dzięki połączeniu wysokiej wydajności, łatwości automatyzacji i szerokiego zakresu materiałów. Metoda MAG z gazami aktywnymi jest standardem w budowie konstrukcji stalowych, ramach pojazdów, zbiornikach, rurociągach niskiego i średniego ciśnienia oraz w produkcji maszyn i urządzeń.
W przemyśle motoryzacyjnym spawanie MIG/MAG wykorzystywane jest zarówno ręcznie, jak i w robotyzowanych liniach produkcyjnych karoserii, gdzie liczy się powtarzalność i szybkość cyklu. Metoda MIG z argonem lub jego mieszankami z helem dominuje w produkcji konstrukcji aluminiowych – nadwozi, elementów lotniczych, konstrukcji morskich oraz sprzętu spożywczego i chemicznego wykonanego ze stali nierdzewnej.
Grubość materiałów, jakie można łączyć tą metodą, jest bardzo szeroka – od blach karoseryjnych o grubości 0,6–1 mm, spawanych na niskich parametrach łukiem krótkozwarciowym, do elementów konstrukcyjnych o grubości kilkunastu i więcej milimetrów, gdzie stosuje się wielowarstwowe spoiny i wyższą wydajność łuku natryskowego. To właśnie ta elastyczność powoduje, że spawanie MIG/MAG jest wybierane częściej niż spawanie elektrodą otuloną czy metodą TIG w produkcji seryjnej.
MIG/MAG czy TIG i elektroda otulona – porównanie metod
Wybór metody spawania zależy od materiału, wymaganej jakości i warunków pracy. Spawanie MIG/MAG wygrywa pod względem wydajności – automatyczne podawanie drutu pozwala na dłuższe, nieprzerwane ściegi i znacznie wyższą prędkość spawania niż w metodzie TIG, gdzie drut dodatkowy podaje się ręcznie.
Metoda TIG (spawanie łukiem wolframowym w osłonie gazu obojętnego) daje jednak czystszą, bardziej estetyczną spoinę i lepszą kontrolę nad jeziorkiem, co czyni ją preferowaną przy cienkich blachach, elementach precyzyjnych i pracach wymagających najwyższej jakości wizualnej, na przykład w przemyśle spożywczym czy lotniczym. Kosztem jest mniejsza wydajność i wyższe wymagania co do umiejętności operatora.
Spawanie elektrodą otuloną (MMA) pozostaje niezastąpione w warunkach terenowych, na wietrze i przy pracach montażowych bez dostępu do butli gazowej, ponieważ topnik zawarty w otulinie elektrody sam tworzy osłonę gazową i żużlową. Spawanie mig/mag wymaga stabilnych warunków bez przeciągów, bo przepływ gazu łatwo się zaburza, ale w zamian daje znacznie czystszy wygląd spoiny i mniej żużlu do usuwania.
Bezpieczeństwo pracy przy spawaniu MIG/MAG
Praca z łukiem elektrycznym i stopionym metalem wiąże się z realnymi zagrożeniami, które trzeba świadomie ograniczać odpowiednim sprzętem i procedurami. Promieniowanie UV i IR łuku powoduje poparzenia skóry i rogówki (tzw. „oczy spawacza”), dlatego niezbędna jest przyłbica spawalnicza z filtrem samościemniającym o odpowiednim stopniu zaciemnienia, dobranym do prądu spawania.
Rozgrzany metal, iskry i odprysk wymagają odzieży ochronnej odpornej na ogień – skórzanych rękawic spawalniczych, fartucha lub kurtki bawełnianej bez syntetycznych włókien (te mogą się zapalić i przywrzeć do skóry) oraz obuwia zamkniętego. Stanowisko powinno być odsunięte od materiałów łatwopalnych, a w pobliżu warto mieć gaśnicę – rozżarzony odprysk może przelecieć kilka metrów.
Dymy spawalnicze zawierają tlenki metali, a przy stali nierdzewnej dodatkowo związki chromu i manganu, których wdychanie w dłuższej perspektywie szkodzi układowi oddechowemu i nerwowemu. Wymagana jest miejscowa wentylacja wywiewna lub odciąg przy uchwycie, a w pomieszczeniach zamkniętych – ogólna wymiana powietrza. Butle z gazem osłonowym muszą stać stabilnie w pozycji wertykalnej, przypięte łańcuchem lub w stojaku, z zabezpieczonym zaworem podczas transportu – upadek butli z uszkodzonym zaworem może spowodować niekontrolowany wyrzut gazu pod dużym ciśnieniem. Duże stężenie CO2 w małym, słabo wentylowanym pomieszczeniu grozi wypchnięciem powietrza i uduszeniem, więc pracy w zamkniętych zbiornikach czy studzienkach nie wolno wykonywać bez nadzoru i pomiaru atmosfery.
Typowe błędy w spawaniu MIG/MAG i sposoby ich rozpoznania
Znajomość najczęstszych usterek pozwala szybciej korygować technikę i parametry. Porowatość spoiny, widoczna jako drobne otwory na powierzchni lub w przełomie, najczęściej wynika z zaniku osłony gazowej – zbyt duża odległość dyszy od materiału, przeciąg w hali, zabrudzona lub uszkodzona dysza gazowa albo zbyt niski przepływ gazu.
Nadmierny odprysk wskazuje zwykle na niewłaściwe napięcie w stosunku do prędkości drutu albo na zastosowanie czystego CO2 tam, gdzie lepsza byłaby mieszanka z argonem. Przepalenie materiału, czyli dziura w miejscu spoiny, powstaje przy zbyt wysokich parametrach w stosunku do grubości blachy lub zbyt małej prędkości przesuwu uchwytu – trzeba zmniejszyć prąd albo przyspieszyć ruch.
Brak przetopu, rozpoznawalny po wąskiej, wypukłej spoinie słabo związanej z materiałem podstawowym, sygnalizuje zbyt niskie parametry lub zbyt szybki ruch uchwytu. Problemy z podawaniem drutu – tzw. „gniazdo ptasie” (zwinięcie się drutu w podajniku) – wynikają z niedopasowanego docisku rolek, zużytego prowadnika teflonowego lub zbyt dużego oporu w dyszy prądowej i wymagają regularnej konserwacji podajnika oraz kontroli stanu przewodu prowadzącego.
Najczęściej zadawane pytania
Czym różni się spawanie MIG od MAG?
Różnica sprowadza się do rodzaju gazu osłonowego: MIG używa gazów obojętnych (argon, hel) do metali nieżelaznych jak aluminium, a MAG stosuje gazy aktywne (CO2, mieszanki z argonem) głównie do stali węglowych i nierdzewnych. Sprzęt i zasada działania łuku są identyczne w obu wariantach.
Jaki gaz wybrać do spawania stali, a jaki do aluminium?
Do stali węglowej i niskostopowej najczęściej wybiera się mieszankę argonu z 15–20% CO2 lub czysty CO2, a do aluminium wyłącznie czysty argon lub jego mieszankę z helem. Zastosowanie gazu aktywnego do aluminium powoduje silne utlenianie i porowatość spoiny.
Czy spawanie MIG/MAG jest trudne do nauczenia?
Podstawy tej metody opanowuje się relatywnie szybko dzięki automatycznemu podawaniu drutu i stabilnemu łukowi, co czyni ją jedną z łatwiejszych metod dla początkujących. Uzyskanie wysokiej jakości spoin na różnych materiałach i w trudnych pozycjach wymaga jednak wielu godzin praktyki i zrozumienia parametrów.
Jakie materiały można spawać metodą MAG?
Metoda MAG obejmuje głównie stale węglowe, niskostopowe i nierdzewne, a także niekiedy blachy ocynkowane po odpowiednim doborze parametrów. Nie stosuje się jej do aluminium, miedzi ani tytanu, ponieważ gazy aktywne reagują z tymi metalami niekorzystnie.
Czy można spawać aluminium metodą MIG w domowym warsztacie?
Tak, pod warunkiem posiadania spawarki z odpowiednim podajnikiem drutu, rolkami do miękkiego drutu, prowadnikiem teflonowym oraz butlą czystego argonu. Spawanie aluminium wymaga też wyższych parametrów prądowych niż stal o tej samej grubości, ze względu na wysoką przewodność cieplną tego metalu.
Ile kosztuje wyposażenie do spawania MIG/MAG?
Koszt zależy od klasy urządzenia – proste spawarki hobbystyczne do cienkich blach są relatywnie przystępne cenowo, natomiast profesjonalne, synergiczne modele przemysłowe z funkcją łuku impulsowego są znacznie droższe. Do całkowitego kosztu trzeba doliczyć butlę gazową, reduktor, drut elektrodowy oraz odzież i przyłbicę ochronną.
Podsumowanie
Spawanie mig/mag to uniwersalna, wydajna i stosunkowo łatwa do opanowania metoda łączenia metali, która obejmuje dwie odmiany różniące się jedynie rodzajem gazu osłonowego. Wybór między wariantem MIG i MAG zależy od materiału – gazy obojętne dla aluminium i metali nieżelaznych, gazy aktywne dla stali – a prawidłowe dopasowanie parametrów, drutu i osłony gazowej decyduje o jakości i trwałości spoiny. Zrozumienie tych zależności, razem z rygorystycznym podejściem do bezpieczeństwa pracy, pozwala wykorzystać pełny potencjał tej metody niezależnie od tego, czy pracuje się w małym warsztacie, czy na zrobotyzowanej linii produkcyjnej.