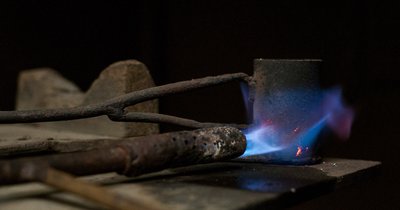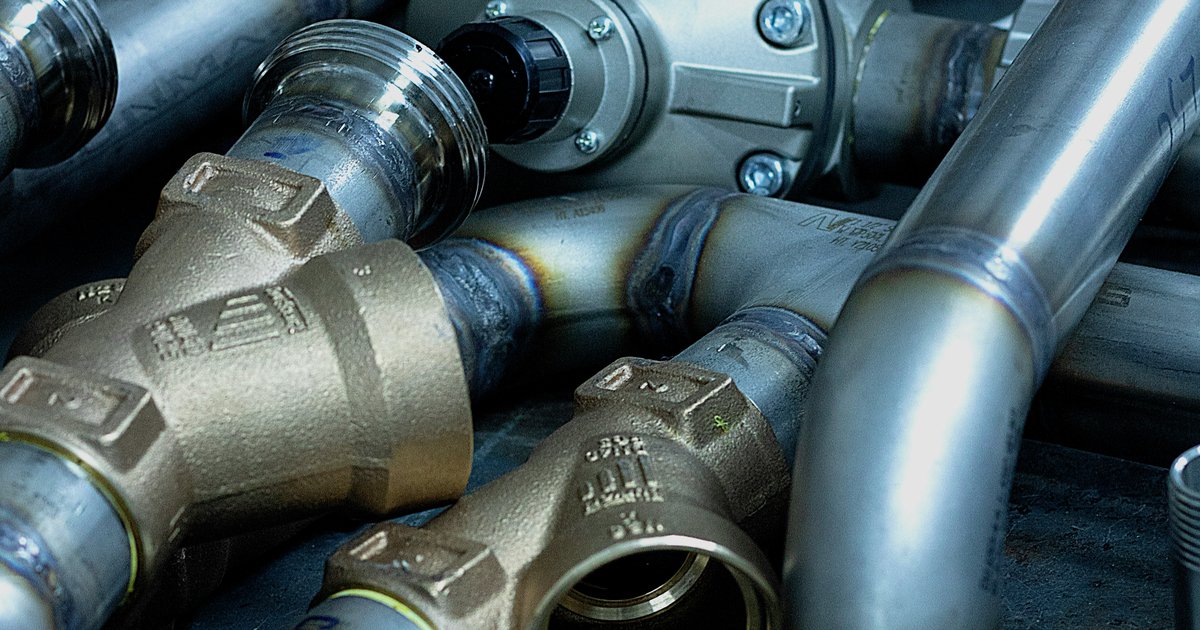
Spawanie gazowe rur to proces łączenia dwóch odcinków rury poprzez miejscowe nadtopienie ich ścianek ciepłem płomienia gazowego i wypełnienie powstałego rowka drutem dodatkowym. W odróżnieniu od spawania płaskich blach, geometria rury – jej krzywizna, obwód i konieczność zachowania okrągłości – wymusza specyficzne ustawienie palnika, kolejność ściegów i tempo pracy, o czym więcej piszemy niżej. Ogólne zasady samego spawania gazowego opisuje artykuł główny na naszym portalu; tutaj skupiamy się wyłącznie na tym, jak ta metoda wygląda w zastosowaniu do rur.
Jakie gazy wykorzystuje się przy spawaniu rur?
Podstawowym paliwem przy spawaniu gazowym rur stalowych jest acetylen spalany z tlenem – mieszanka ta daje płomień o temperaturze przekraczającej 3100°C, co pozwala szybko nadtopić ścianki rury bez nadmiernego przegrzewania szerokiego obszaru wokół spoiny. Do rur z metali o niższej temperaturze topnienia, np. cynkowanych elementów instalacyjnych czy rur miedzianych, stosuje się czasem propan-butan z tlenem – płomień jest wtedy „miększy" i łatwiej sterować wprowadzanym ciepłem.
Proporcja gazu palnego do tlenu decyduje o charakterze płomienia:
- płomień neutralny (równa ilość acetylenu i tlenu) – standard przy stalach węglowych, nie utlenia i nie nawęgla stopiny;
- płomień redukujący (nadmiar acetylenu) – bywa używany przy stalach stopowych i żeliwie, ograniczając wypalanie pierwiastków stopowych;
- płomień utleniający (nadmiar tlenu) – praktycznie niestosowany przy rurach stalowych, bo prowadzi do porowatości i wypaleń.
Dobór butli, reduktorów i węży musi odpowiadać średnicy rury i jej grubości ścianki – im większy przekrój do przetopienia, im dłuższy czas nagrzewania, tym większe zapotrzebowanie na wydajny przepływ gazu.
Na czym polega przygotowanie rury do spawania gazowego?
Przygotowanie brzegów decyduje o jakości przetopu bardziej niż sama technika prowadzenia płomienia. Rurę należy oczyścić z rdzy, farby i tłuszczu na szerokości co najmniej 20–25 mm od krawędzi – zanieczyszczenia w płomieniu gazowym parują wolniej niż w łuku elektrycznym i łatwo trafiają do jeziorka, tworząc pory i wtrącenia.
Dla rur o ściance do około 3 mm brzegi zwykle łączy się na styk bez rowka, z przerwą montażową 1–2 mm. Przy ściankach grubszych stosuje się fazowanie krawędzi pod kątem 30–37,5° na stronę, co po złożeniu daje kąt rozwarcia rowka rzędu 60–75° – wystarczający, aby drut i płomień swobodnie dotarły do korzenia spoiny. Zbyt wąski rowek utrudnia przetopienie grzbietu, zbyt szeroki wymusza nadmierną liczbę przejść i zwiększa odkształcenia termiczne.
Elementy spawane należy ustawić współosiowo i unieruchomić – przy rurach o dużej średnicy wykonuje się ściegi sczepne w kilku punktach na obwodzie (najczęściej co 90°), a przy mniejszych średnicach wystarczy jeden lub dwa punkty naprzeciw siebie. Sczepy kontrolują, czy rura nie „ucieka" owalnie podczas nagrzewania obwodowego.
Jak prowadzić płomień podczas spawania rury?
Kolejność i kierunek prowadzenia palnika przy rurze różnią się od spawania blachy głównie ze względu na zmienne położenie spoiny względem grawitacji w miarę obrotu wokół osi. Przy rurach ustawionych poziomo i nieruchomych spawa się metodą wielosekcyjną, dzieląc obwód na łuki i pracując „pod górkę" lub „z górki" w zależności od pozycji – najczęściej stosuje się technikę wsteczną (od dołu do góry), bo stopiona spoina lepiej utrzymuje się w rowku, a przetop jest głębszy.
Jeśli rura może być obracana na stanowisku (spawanie obrotowe), spoinę wykonuje się zawsze w tej samej, wygodnej pozycji – zwykle nieco przed osią pionową, tak by ciekły metal nie ściekał pod wpływem siły ciężkości, a rurę obraca się z prędkością zsynchronizowaną z tempem topienia drutu.
Palnik prowadzi się ruchem wężykowym lub kołowym, z kątem nachylenia dyszy 30–45° do powierzchni w kierunku spawania. Drut dodatkowy podaje się do przedniej krawędzi jeziorka, tak by roztopiony metal wypełniał rowek równomiernie, bez „nawisów" na zewnętrznej stronie spoiny. Dobór średnicy drutu zależy od grubości ścianki – zbyt cienki drut wydłuża czas pracy i zwiększa ryzyko przegrzania krawędzi, zbyt gruby utrudnia kontrolę jeziorka.
Najczęstsze błędy i zasady bezpieczeństwa
Przy spawaniu rur gazowych najczęściej popełniane błędy to: brak przetopu korzenia spoiny (widoczny jako wąska szczelina po stronie wewnętrznej), przepalenie ścianki przy zbyt małej prędkości posuwu oraz porowatość wynikająca z nieoczyszczonych brzegów lub niewłaściwego strumienia gazu. Owalizację rury po spawaniu obwodowym rozpoznaje się pomiarem średnicy w dwóch prostopadłych osiach – różnica powyżej dopuszczonej dla danej instalacji tolerancji wymaga korekty ustawienia sczepów przy następnej próbie.
Praca z płomieniem otwartym niesie specyficzne zagrożenia, których nie ma przy spawaniu łukowym:
- zawory zwrotne na obu wężach i reduktorach – zapobiegają przedostaniu się tlenu do węża acetylenowego i cofnięciu płomienia do butli;
- okulary spawalnicze z filtrem odpowiednim do spawania gazowego – chronią wzrok przed intensywnym światłem i odpryskami stopionego metalu;
- rękawice i odzież niepalna – rura po spawaniu pozostaje gorąca na długim odcinku, znacznie dłużej niż przy metodach elektrycznych;
- wentylacja stanowiska – spalanie acetylenu w pomieszczeniach zamkniętych wytwarza dwutlenek węgla i tlenek węgla, które trzeba odprowadzać wyciągiem;
- kontrola nieszczelności węży i złączy roztworem wody z mydłem przed każdym uruchomieniem instalacji gazowej.
Po zakończeniu pracy butle należy zamknąć, a węże odciążyć z resztkowego ciśnienia – pozostawiony gaz pod ciśnieniem w wężach jest częstą przyczyną wypadków przy kolejnym uruchomieniu stanowiska.
Podsumowanie
Spawanie rur metodą gazową sprowadza się do trzech elementów decydujących o jakości złącza: właściwego doboru mieszanki i płomienia do materiału, precyzyjnego przygotowania oraz spasowania brzegów, i techniki prowadzenia palnika dopasowanej do pozycji spawania – nieruchomej lub obrotowej. Zachowanie tych zasad, wraz z rygorystycznym przestrzeganiem procedur bezpieczeństwa charakterystycznych dla pracy z otwartym płomieniem, pozwala uzyskać spoinę o pełnym przetopie i regularnym licu bez konieczności sięgania po droższe metody łukowe.
Czytaj też: