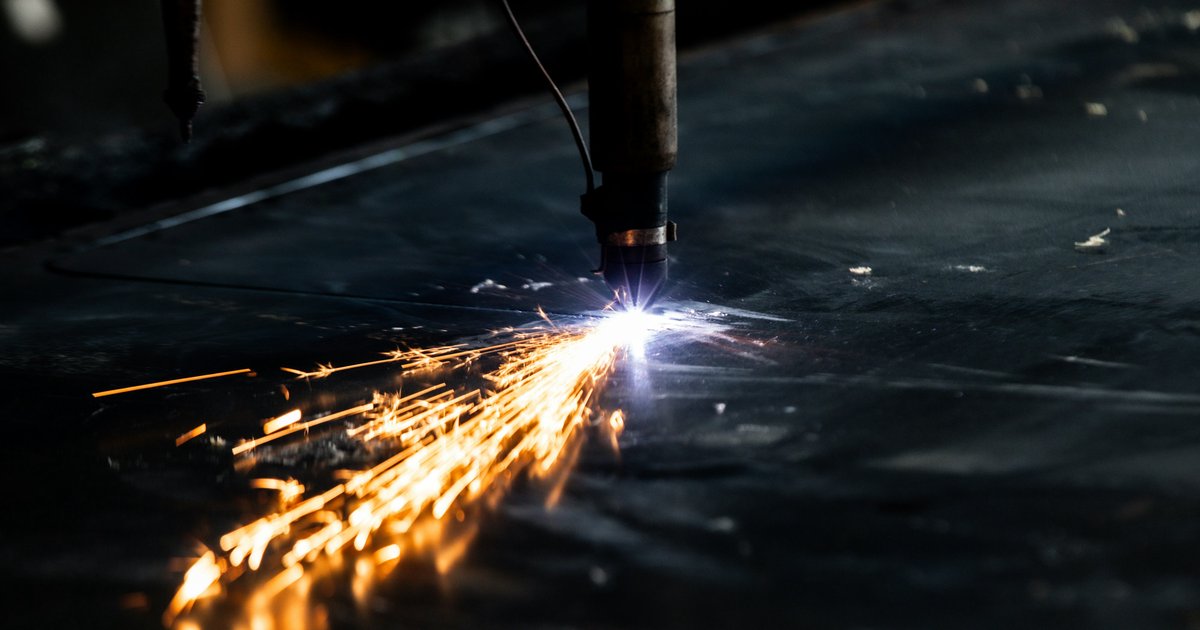
Spawanie laserowe aluminium sprawdza się tam, gdzie liczy się precyzja połączenia, minimalne odkształcenia termiczne i powtarzalność w produkcji seryjnej – ale nie jest to metoda dla każdego zastosowania i każdego portfela. Ogólne zasady łączenia aluminium opisuje artykuł „Spawanie aluminium po Polsce”, tutaj skupiamy się wyłącznie na tym, kiedy laser jest właściwym wyborem, jak wypada w porównaniu z TIG, MIG i lutowaniem oraz na czym oprzeć decyzję o wyborze wykonawcy.
Kiedy spawanie laserowe aluminium jest właściwym wyborem
Laser wygrywa tam, gdzie grubość materiału jest niewielka, a wymagania co do dokładności i estetyki spoiny wysokie. Najlepsze efekty daje na blachach i profilach o przekroju od około 0,3 do 4–5 mm – powyżej tej wartości koncentracja energii, jaką zapewnia wiązka, przestaje mieć przewagę nad łukiem elektrycznym, a koszt procesu rośnie nieproporcjonalnie do zysku w jakości.
Kluczowe kryteria, którymi warto się kierować przy wyborze tej technologii:
- Precyzja i wąska strefa wpływu ciepła – wiązka laserowa dostarcza energię na bardzo małej powierzchni, więc odkształcenia cieplne detalu są minimalne, co ma znaczenie przy tolerancjach rzędu dziesiątych milimetra.
- Produkcja seryjna – laser zintegrowany z robotem lub systemem CNC utrzymuje powtarzalność parametrów lepiej niż operator ręczny, co obniża koszt jednostkowy przy większych wolumenach.
- Estetyka spoiny – wąska, gładka spoina bez konieczności szlifowania jest istotna w obudowach elektronicznych, komponentach lotniczych czy elementach widocznych w produkcie finalnym.
- Dostęp jednostronny – tam, gdzie nie da się podejść do złącza z obu stron ani zastosować dużego palnika, wąska głowica laserowa ma przewagę.
Laser nie jest dobrym wyborem przy naprawach jednostkowych, konstrukcjach o dużym przekroju, złączach wymagających wypełnienia szczeliny większej niż kilkadziesiąt setnych milimetra oraz w warsztatach, które nie mają dostępu do zintegrowanej optyki i systemu prowadzenia wiązki – w takich przypadkach TIG lub MIG dają porównywalny efekt za mniejsze pieniądze.
Spawanie laserowe a TIG i MIG – co decyduje o wyborze metody
Wszystkie trzy metody topią aluminium, ale różnią się sposobem dostarczania energii, co przekłada się na odkształcenia, wydajność i wymagany sprzęt. Laser światłowodowy (fiber, ok. 1064 nm) jest początkowo słabo absorbowany przez wysoce refleksyjne aluminium – dopiero po uzyskaniu tzw. keyhole absorpcja rośnie, dlatego proces wymaga precyzyjnego doboru mocy i prędkości, często wspomaganego drutem dodatkowym przy większych szczelinach oraz osłoną gazową (argon lub argon-hel) chroniącą stopioną strugę przed utlenieniem.
TIG pozostaje najbardziej uniwersalną metodą ręczną – spawacz kontroluje jeziorko na bieżąco, co ułatwia pracę na nierównych, jednostkowych elementach i naprawach, ale wnosi więcej ciepła i większe odkształcenia niż laser. Standardowo stosuje się druty 4043 lub 5356 w zależności od stopu bazowego i wymaganej wytrzymałości oraz podatności na pękanie na gorąco. MIG działa szybciej na większych przekrojach i jest efektywny w produkcji konstrukcji o grubszych ściankach, np. ram, zbiorników czy elementów przyczep, ale generuje więcej rozprysku i grubszą, bardziej widoczną spoinę.
| Kryterium | Laser | TIG | MIG |
|---|---|---|---|
| Zakres grubości | 0,3–5 mm | 0,5–10 mm | 1,5–15 mm |
| Odkształcenia | Bardzo małe | Umiarkowane | Większe |
| Wydajność seryjna | Wysoka | Niska | Wysoka |
| Koszt uruchomienia | Wysoki | Niski | Niski–średni |
| Elastyczność (jednostkowe detale) | Ograniczona | Wysoka | Średnia |
Bezpieczeństwo różni się między metodami: praca laserem klasy 4 wymaga zamkniętej kabiny z blokadami, okularów o odpowiednim OD dopasowanym do długości fali oraz wyciągu par metalicznych powstających przy odparowaniu materiału. Przy TIG i MIG kluczowe jest promieniowanie UV/IR łuku, ryzyko oparzeń od rozprysku oraz wdychania tlenków aluminium – tu podstawą jest maska z filtrem, odzież niepalna i skuteczna wentylacja miejscowa.
Spawanie czy lutowanie aluminium – kiedy zamiennik ma sens
Pytanie, czy wybrać spawanie czy lutowanie aluminium, sprowadza się do tego, czy złącze musi przenosić duże obciążenia, czy priorytetem jest uniknięcie przetopienia cienkiego materiału. Lutowanie wykorzystuje lut o niższej temperaturze topnienia (zwykle stop krzemowo-aluminiowy topiący się w okolicach 570–620°C) i nie roztapia materiału podstawowego – łączy elementy dzięki zwilżeniu powierzchni, co drastycznie ogranicza odkształcenia i ryzyko przepalenia bardzo tankiej blachy lub folii.
Lutowanie ma sens w kilku konkretnych sytuacjach:
- Bardzo cienkie ścianki (poniżej 0,3 mm), np. w wymiennikach ciepła i chłodnicach, gdzie każda metoda topiąca materiał grozi przepaleniem.
- Łączenie aluminium z metalami o innej temperaturze topnienia, np. miedzią lub mosiądzem, gdzie spawanie w ogóle nie jest technicznie możliwe.
- Naprawy delikatnych podzespołów, gdzie klient akceptuje niższą wytrzymałość złącza w zamian za brak ryzyka deformacji.
- Małe serie bez dostępu do stanowiska laserowego, gdzie koszt uruchomienia procesu spawania byłby nieproporcjonalny do wartości zamówienia.
Spawanie – laserowe, TIG czy MIG – wygrywa zawsze wtedy, gdy złącze ma pracować pod obciążeniem konstrukcyjnym, ponieważ stopienie i wymieszanie materiału bazowego daje wytrzymałość zbliżoną do rodzimego metalu, czego lutowanie nigdy nie osiągnie. Dobry wykonawca powinien od razu zapytać o funkcję złącza, obciążenia eksploatacyjne i grubość materiału, zanim zaproponuje którąkolwiek z metod – jeśli od razu deklaruje jedną technologię bez tych pytań, warto to potraktować jako sygnał ostrzegawczy.
Koszty, terminy i wymagania techniczne
Koszt spawania laserowego składa się z dwóch elementów: przygotowania (programowanie ścieżki, oprawki, testy na próbkach) oraz samego czasu maszynowego, który przy krótkich spoinach jest bardzo niski – to właśnie dlatego metoda opłaca się dopiero od pewnego wolumenu. Przy jednostkowych naprawach koszt przygotowania stanowiska laserowego często przewyższa cenę wykonania tej samej pracy metodą TIG, dlatego warsztaty rzadko oferują laser do napraw incydentalnych.
Na czas realizacji i cenę wpływają:
- Gatunek stopu – serie 5xxx i 6xxx spawają się przewidywalnie, natomiast stopy z wysoką zawartością cynku czy miedzi (np. 2xxx, 7xxx) są bardziej podatne na pękanie na gorąco i wymagają dodatkowych testów.
- Przygotowanie powierzchni – usunięcie warstwy tlenkowej mechanicznie lub chemicznie tuż przed spawaniem jest obowiązkowe, bo tlenek aluminium topi się w innej temperaturze niż metal i powoduje porowatość.
- Wymagana dokumentacja – dla zamówień przemysłowych warto sprawdzić, czy dostawca pracuje według uznanej normy jakości spawania (np. rodziny ISO 3834) i czy potrafi udokumentować parametry procesu.
- Logistyka detali – transport elementów do stanowiska laserowego bywa kosztowniejszy niż samo spawanie, jeśli najbliższy wykonawca znajduje się daleko od zakładu klienta.
Rozsądna praktyka to zamówienie próbnej spoiny na fragmencie materiału przed zleceniem całej partii – pozwala to ocenić porowatość, głębokość przetopu i ewentualne pęknięcia na gorąco bez ryzykowania kosztownych detali finalnych.
Gdzie zamówić spawanie laserowe aluminium w Polsce
Stanowiska laserowe do spawania aluminium wymagają dużego nakładu kapitałowego (laser światłowodowy, robot lub system CNC, systemy bezpieczeństwa), więc oferują je głównie wyspecjalizowani podwykonawcy powiązani z branżą motoryzacyjną, elektroniczną lub obudów przemysłowych, a nie każdy warsztat ślusarski w regionie. Warto to mieć na uwadze przy poszukiwaniu wykonawcy w danym mieście.
Praktyczne wskazówki przy weryfikacji ofert lokalnych:
- Firmy deklarujące spawanie aluminium w Łodzi często obsługują sektor motoryzacyjny i mają realny dostęp do stanowisk laserowych – warto poprosić o próbki wykonanych detali podobnej grubości.
- Zakłady oferujące spawanie aluminium w Lesznie zwykle wywodzą się z lokalnego przemysłu metalowego i maszynowego – zapytaj konkretnie, czy dysponują laserem, czy tylko TIG/MIG sprzedawanym pod ogólną nazwą „spawanie aluminium”.
- W mniejszych ośrodkach, jak przy spawaniu aluminium w Limanowej, dostępność stanowiska laserowego bywa ograniczona – lokalny warsztat może pośredniczyć i zlecać laser podwykonawcy z większego miasta, co trzeba wliczyć w termin realizacji.
- Region Legnicy, z tradycją przemysłu metalowego i miedziowego, ma zakłady zdolne do spawania różnych stopów, ale przy spawaniu aluminium w Legnicy warto również zapytać o certyfikaty procesu i doświadczenie akurat z aluminium, nie tylko ze stalą.
Niezależnie od miasta, decydujące pytania do wykonawcy powinny brzmieć: jaki typ lasera i moc stosują, jakie tolerancje gwarantują, czy wykonają próbkę testową oraz jak wygląda kontrola jakości spoiny (defektoskopia, przekrój metalograficzny, testy szczelności). Odpowiedzi konkretne i techniczne są lepszym sygnałem niż sama deklaracja „robimy spawanie laserowe aluminium”.
Podsumowanie
Wybór między laserem, TIG, MIG i lutowaniem powinien wynikać z grubości materiału, wymaganej wytrzymałości złącza, skali produkcji i tolerancji na odkształcenia – nie z ceny wyjściowej podanej bez tych informacji. Laser sprawdza się w precyzyjnej, powtarzalnej produkcji cienkich elementów, TIG i MIG pozostają lepszym wyborem dla napraw i konstrukcji o większym przekroju, a lutowanie wygrywa tam, gdzie topienie materiału bazowego byłoby ryzykowne lub niepotrzebne. Przed zleceniem warto zawsze poprosić o próbkę i jasne parametry procesu, niezależnie od tego, w którym mieście szuka się wykonawcy.