Decyzja o tym, komu zlecić spawanie aluminium w Łodzi, powinna opierać się na kilku konkretnych kryteriach technicznych, a nie na cenie z pierwszej strony wyszukiwania. Aluminium wymaga innej metody, innego sprzętu i innego podejścia niż stal, dlatego warto sprawdzić, czy wykonawca faktycznie specjalizuje się w tym materiale, zanim powierzy mu się konstrukcję, felgę czy element karoserii. Ogólne zasady doboru firmy do spawania aluminium opisuje artykuł „Spawanie aluminium po Polsce” – tutaj skupiamy się wyłącznie na tym, co decyduje o wyborze konkretnie w Łodzi i okolicach.
Metoda spawania i sprzęt – co odróżnia dobrą spawalnię aluminium
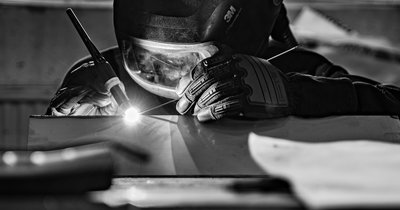
Pierwsze pytanie, jakie warto zadać wykonawcy, to jaką metodą pracuje. Aluminium najczęściej spawa się metodą TIG (WIG) na prądzie zmiennym (AC), który cyklicznie przełamuje warstwę tlenku na powierzchni materiału – bez tego spoina nie „chwyci” i pojawią się charakterystyczne wtrącenia oraz porowatość. Do cięższych, konstrukcyjnych elementów stosuje się MIG w wersji pulsacyjnej, który pozwala szybciej układać spoinę na większych przekrojach, ale wymaga precyzyjnego podawania drutu przez podajnik push-pull, bo miękkie aluminium łatwo się zakleszcza w standardowym prowadniku.
Drugi element to dobór materiałów dodatkowych. Drut 4043 (ze zwiększoną zawartością krzemu) stosuje się do odlewów i elementów narażonych na pękanie gorące, a drut 5356 – do konstrukcji nośnych i elementów pracujących w wilgotnym środowisku, bo lepiej znosi korozję. Wykonawca, który nie potrafi wskazać, którego drutu użyje i czemu, najpewniej nie różnicuje podejścia do różnych stopów, co w praktyce oznacza spoiny słabsze niż materiał macierzysty.
Trzecia sprawa to czystość procesu. Aluminium jest wyjątkowo podatne na zanieczyszczenie żelazem – jeśli warsztat używa tych samych szczotek drucianych i tarcz szlifierskich do stali i aluminium, na powierzchni powstają mikroskopijne ogniska korozji galwanicznej, które ujawniają się miesiące po naprawie. Dobra spawalnia trzyma osobny zestaw szczotek ze stali nierdzewnej, osobne tarcze i osobne stanowisko do przygotowania elementów aluminiowych.
- Argon o czystości min. 99,996% jako gaz osłonowy – niższa czystość daje utlenianie i porowatość spoiny.
- Elektroda wolframowa lantanowana lub cyrkonowana – lepiej znosi prąd zmienny niż czysta elektroda torowana.
- Podgrzewanie wstępne elementów o większej grubości, bo aluminium odprowadza ciepło znacznie szybciej niż stal i bez podgrzania spoina nie przetopi się równomiernie.
Doświadczenie ze stopami aluminium i dokumentacja realizacji
Nie każde aluminium zachowuje się tak samo pod palnikiem. Stopy z serii 5000 (magnezowe) są łatwiejsze do spawania i dobrze znoszą wodę morską czy wilgoć, dlatego trafiają do łódek, zbiorników i konstrukcji zewnętrznych. Stopy z serii 6000 (profile, konstrukcje anodowane) są bardziej podatne na pękanie gorące i wymagają precyzyjnego doboru parametrów, a po spawaniu tracą część swojej wytrzymałości w strefie wpływu ciepła – czasem konieczne jest obróbka cieplna po spawaniu, by ją częściowo odzyskać. Stopy wysokowytrzymałe z serii 7000, spotykane w lotnictwie czy sporcie wyczynowym, uznaje się w praktyce za nietrwałe spawalniczo i wielu fachowców uczciwie odmawia ich łączenia metodą stopową, proponując klejenie strukturalne lub łączenie mechaniczne.
Warto poprosić o zdjęcia lub próbki wcześniejszych realizacji z tym konkretnym stopem, jakiego dotyczy zlecenie – ogólne portfolio „spawaliśmy aluminium” nic nie mówi o tym, czy firma poradzi sobie z konkretnym profilem czy odlewem. Przy elementach konstrukcyjnych, które mają nosić obciążenie (balustrady, ramy, elementy nośne), sensowne jest zapytanie o uprawnienia spawalnicze zgodne z PN-EN ISO 9606-2 oraz, jeśli konstrukcja podlega normie budowlanej, zgodność z EN 1090-2.
Sygnałem ostrzegawczym jest sytuacja, gdy wykonawca nie potrafi opisać, jak sprawdza jakość spoiny – oglądem wizualnym, penetracyjnie czy w inny sposób. Porowatość i mikropęknięcia w aluminium często nie są widoczne od razu, ujawniają się dopiero po obciążeniu lub w cyklach termicznych, dlatego doświadczony wykonawca zawsze opisze, jak kontroluje spoinę przed wydaniem elementu.
Lokalizacja w Łodzi: dojazd, transport i obsługa większych elementów
W samej Łodzi warsztaty zajmujące się spawaniem aluminium skupiają się głównie w rejonach przemysłowych, w tym na Bałutach, gdzie działa sporo mniejszych firm ślusarsko-spawalniczych obsługujących zarówno klientów indywidualnych, jak i lokalne zakłady produkcyjne. Wybierając spawalnię na Bałutach albo w innej części miasta, warto zwrócić uwagę na to, czy dojazd do warsztatu ma znaczenie logistyczne – dla drobnych elementów (felgi, elementy motocykla, ramy rowerowe) odległość w mieście praktycznie nie ma wpływu na koszt, ale dla większych konstrukcji liczy się, czy firma ma zaplecze do transportu i rozładunku.
Elementy wielkogabarytowe, takie jak balustrady, konstrukcje wsporcze czy zbiorniki, wymagają zaplecza z wózkiem widłowym lub żurawikiem, a czasem usługi mobilnej – spawania na miejscu u klienta, gdy demontaż konstrukcji byłby nieopłacalny lub niemożliwy. Warto zapytać, czy wykonawca oferuje wyjazd z przenośnym agregatem TIG i butlą argonu, bo nie każda firma ma sprzęt przystosowany do pracy poza własnym stanowiskiem.
Czas realizacji w mieście jest zwykle krótszy niż przy zleceniach zamiejscowych, bo nie trzeba wliczać transportu elementu w obie strony. To istotne kryterium przy naprawach pilnych, np. pękniętej ramy pojazdu użytkowego, gdzie liczy się dostępność terminu w ciągu 1–2 dni, a nie tylko sama jakość wykonania.
Kiedy warto szukać wykonawcy poza Łodzią?
Czasem lokalna oferta w Łodzi nie pokrywa specyfiki zlecenia i wtedy sensowne staje się porównanie z rynkami w innych regionach. Nie zawsze jednak dojazd się opłaca – warto ocenić to rzeczowo, biorąc pod uwagę specjalizację, a nie tylko odległość.
| Lokalizacja | Kiedy ma sens | Dla kogo |
|---|---|---|
| Lublin i szerzej Lubelskie | Duże zakłady produkcyjne obsługujące rolnictwo i transport, mogą mieć większe stoły spawalnicze i doświadczenie z konstrukcjami wielkogabarytowymi | Klienci z regionu wschodniego lub zlecenia wymagające dużej powierzchni roboczej |
| Lubin | Zaplecze przemysłowe związane z górnictwem i przetwórstwem metali bywa dobrze wyposażone technicznie, ale nie każda firma specjalizuje się w aluminium | Zlecenia przemysłowe, gdy lokalny podwykonawca już współpracuje z zakładem w tym mieście |
| Limanowa | Mniejszy rynek, głównie drobne naprawy motoryzacyjne i rolnicze; rzadko konstrukcje wymagające certyfikatów | Klienci z regionu, którym wystarczy prosta naprawa bez dokumentacji jakościowej |
Podróż do innego miasta ma sens praktycznie tylko wtedy, gdy lokalny wykonawca w Łodzi wprost odmawia zlecenia (np. z powodu stopu 7000 albo elementu wymagającego atestu spawalniczego, którego nikt w mieście nie prowadzi) albo gdy koszt transportu elementu jest niższy niż różnica w cenie usługi. W pozostałych przypadkach dojazd generuje koszty czasu i transportu, które rzadko rekompensuje niewielka różnica w cenie – zwłaszcza że jakość spoiny zależy od kompetencji konkretnego spawacza, a nie od miasta, w którym pracuje.
Cena a jakość – jak nie dać się zwabić najniższą ofertą
Rozpiętość cen za spawanie aluminium bywa duża, a to, co odróżnia ofertę rzetelną od zaniżonej, widać zwykle w szczegółach wyceny. Firma, która podaje jedną kwotę „za spoinę” bez pytania o rodzaj stopu, grubość materiału i przeznaczenie elementu, prawdopodobnie stosuje jedną uniwersalną metodę do wszystkiego – co przy aluminium prawie nigdy nie działa dobrze.
- Brak osłony gazowej z tyłu spoiny (backing gas) przy elementach krytycznych – prowadzi do utleniania spodu spoiny i osypywania się materiału (tzw. „sugaring”), co obniża wytrzymałość nawet gdy wierzch wygląda dobrze.
- Spawanie MIG bez podajnika push-pull na tańszym sprzęcie – częste zawijanie drutu w prowadniku prowadzi do niestabilnego łuku i nierównej spoiny.
- Brak pisemnej wyceny z opisem metody i materiału dodatkowego – utrudnia późniejsze dochodzenie reklamacji, jeśli spoina pęknie.
Warto poprosić o krótką próbkę testową przy większych zleceniach – kawałek blachy tego samego stopu, przecięty i obejrzany w przekroju, szybko pokazuje, czy przetop jest pełny czy tylko powierzchowny. Rzetelny wykonawca nie ma problemu z wykonaniem takiej próby, bo sam chce uniknąć reklamacji po oddaniu elementu.
Gwarancja na spoinę powinna obejmować konkretny zakres – np. brak pękania w warunkach normalnego użytkowania przez określony czas – a nie ogólne zapewnienie „solidnie zrobione”. Bez tego trudno rozliczyć wykonawcę, jeśli spoina pęknie po kilku miesiącach eksploatacji.
Podsumowanie
Wybór wykonawcy do spawania aluminium w Łodzi powinien zacząć się od pytań o metodę, materiał dodatkowy i sposób przygotowania powierzchni, nie od porównania cen. Sprawdzenie doświadczenia z konkretnym stopem, dostępności sprzętu do większych elementów oraz jasnej, pisemnej wyceny eliminuje większość ryzyka związanego ze słabą jakością spoiny. Dojazd do Lublina, Lubina, Limanowej czy innych miejscowości w Lubelskim ma sens tylko wtedy, gdy lokalny rynek w Łodzi rzeczywiście nie oferuje potrzebnej specjalizacji – w większości przypadków dobrze wybrany warsztat na miejscu, w tym w rejonach takich jak Bałuty, wystarcza do prawidłowego wykonania zlecenia.