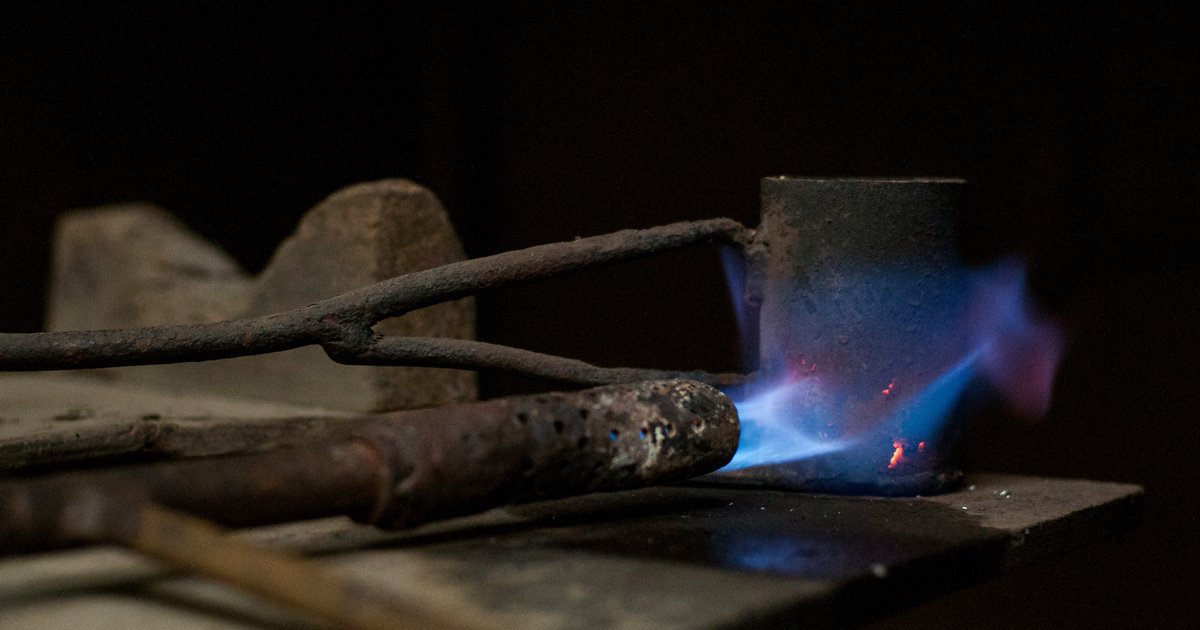
Spawanie gazowe to jedna z najstarszych technik łączenia metali, oparta nie na łuku elektrycznym, a na cieple powstającym ze spalania gazu palnego w czystym tlenie. Metoda ta – zwana też spawaniem acetylenowo-tlenowym lub gazowo-płomieniowym – wciąż znajduje zastosowanie w blacharstwie, instalacjach rurowych, naprawach i pracach terenowych, gdzie nie ma dostępu do prądu. Poniżej wyjaśniamy, na czym polega ten proces, jakie gazy i sprzęt są do niego potrzebne oraz jak pracować z nim bezpiecznie.
Spawanie gazowe – definicja i na czym polega
Definicja jest prosta: spawanie gazowe to proces łączenia metali poprzez miejscowe nadtopienie ich krawędzi ciepłem płomienia, powstałego ze spalania gazu palnego (najczęściej acetylenu) w atmosferze czystego tlenu. Roztopiony metal łączących się elementów miesza się – zwykle z dodatkiem drutu spoinowego – tworząc po zastygnięciu jednolitą spoinę.
W praktyce spawacz reguluje dwa parametry: proporcję gazu do tlenu (co decyduje o charakterze płomienia) oraz odległość i kąt palnika względem materiału (co decyduje o wprowadzanym cieple). Płomień acetylenowo-tlenowy osiąga temperaturę rzędu 3100–3200°C w rdzeniu, co wystarcza do topienia stali, żeliwa, mosiądzu, miedzi czy aluminium.
Kluczowa różnica względem spawania łukowego (MIG/MAG, TIG, elektrodą otuloną) polega na źródle ciepła – tu nie ma prądu elektrycznego, jonizacji gazu ani łuku, a jedynie reakcja chemiczna spalania. Dzięki temu proces jest niezależny od zasilania elektrycznego, ale wolniejszy i mniej precyzyjny w kontroli wprowadzanej energii niż metody elektryczne.
Spawanie gazowe obejmuje też odmianę zwaną lutospawaniem gazowym, gdzie metal podstawowy nie jest topiony, a spoinę tworzy wyłącznie roztopiony materiał dodatkowy (np. mosiądz) łączący się z podgrzaną powierzchnią – stosuje się to przy łączeniu żeliwa czy różnych metali między sobą.
Jakie gazy wykorzystuje się w spawaniu gazowym
Wybór gazu palnego decyduje o temperaturze płomienia, szybkości topienia i rodzaju metali, które można łączyć. Do najczęściej stosowanych gazów palnych należą:
- Acetylen (C₂H₂) – podstawowy gaz w klasycznym spawaniu gazowym, daje najwyższą temperaturę płomienia (do ok. 3160°C) i najbardziej skoncentrowany rdzeń ciepła, dzięki czemu dobrze topi stal i żeliwo.
- Propan i propan-butan (LPG) – temperatura płomienia niższa (ok. 2700–2800°C), rozproszona i wolniejsza w topieniu, dlatego częściej wykorzystywana do podgrzewania, cięcia termicznego i lutowania niż do właściwego spawania stali.
- Wodór – spala się czysto, bez wydzielania dwutlenku węgla, stosowany bywa do spawania aluminium i innych metali kolorowych, gdzie ważna jest kontrola atmosfery wokół spoiny.
- Gaz MAPP – rzadziej stosowana alternatywa dla acetylenu, stabilniejsza w transporcie, ale o niższej temperaturze płomienia.
Tlen jako utleniacz musi mieć czystość co najmniej 99,5%, ponieważ zanieczyszczenia obniżają temperaturę spalania i wpływają na jakość spoiny. Proporcja gazu palnego do tlenu (najczęściej zbliżona do 1:1 dla acetylenu) determinuje charakter płomienia – od tego, ile tlenu doprowadzimy względem gazu palnego, zależy, czy płomień będzie neutralny, utleniający czy redukujący.
Butle z acetylenem różnią się konstrukcją od butli tlenowych – wnętrze wypełnione jest masą porowatą nasyconą acetonem, w którym acetylen rozpuszcza się pod ciśnieniem, co zapobiega jego niebezpiecznemu rozkładowi przy wyższym sprężeniu.
Sprzęt do spawania gazowego: butle, reduktory, palniki
Zestaw do spawania gazowego składa się z kilku elementów, które muszą być dopasowane do siebie i utrzymane w dobrym stanie technicznym, bo od tego zależy bezpieczeństwo pracy.
- Butle gazowe – tlenowa (w Polsce oznaczana kolorem niebieskim) i acetylenowa (żółta) przechowywane i transportowane osobno, zawsze w pozycji pionowej i zabezpieczone przed przewróceniem.
- Reduktory ciśnienia – reduktor tlenowy i reduktor acetylenowy z dwoma manometrami: wysokiego ciśnienia (zawartość butli) i niskiego ciśnienia (ciśnienie robocze doprowadzane do palnika).
- Węże spawalnicze – gumowe, kolorowo oznaczone (czerwony dla acetylenu, niebieski lub zielony dla tlenu), z gwintami: lewym dla acetylenu i prawym dla tlenu, co fizycznie zapobiega przypadkowej zamianie podłączeń.
- Palnik spawalniczy z wymiennymi dyszami – numer dyszy wybiera się w zależności od grubości spawanego materiału, bo decyduje on o wielkości i mocy płomienia.
- Zawory (bezpieczniki) przeciwzwrotne montowane między reduktorem a wężem – kluczowy element bezpieczeństwa, który blokuje powrót płomienia lub gazu w niewłaściwym kierunku.
- Zapalarka iskrowa – palnika nigdy nie zapala się zapalniczką ani zapałkami trzymanymi w ręku, bo grozi to poparzeniem w momencie zapłonu.
Przed każdym uruchomieniem sprzętu należy sprawdzić szczelność połączeń wodą z mydłem – bąbelki wskazują nieszczelność, którą trzeba usunąć przed przystąpieniem do pracy. Nigdy nie wykrywa się nieszczelności otwartym ogniem.
Rodzaje płomienia i ich zastosowanie
Regulacja proporcji gazu palnego do tlenu daje trzy podstawowe typy płomienia, a ich rozpoznanie po wyglądzie rdzenia jest podstawową umiejętnością spawacza gazowego.
| Typ płomienia | Proporcja acetylen:tlen | Charakterystyka | Zastosowanie |
|---|---|---|---|
| Neutralny | ok. 1:1 | Wyraźny, ostro zarysowany stożek wewnętrzny | Stale niskowęglowe, większość prac spawalniczych |
| Utleniający | nadmiar tlenu | Krótszy, syczący, jaśniejszy stożek | Lutospawanie mosiądzem, spawanie miedzi |
| Redukujący (węglujący) | nadmiar acetylenu | Wydłużony stożek z otoczką „pierzastą” | Aluminium, żeliwo, stopy twarde |
Płomień utleniający, choć daje wyższą temperaturę, powoduje utlenianie stali i porowatość spoiny, więc do spawania konstrukcyjnego stali nie jest stosowany – jego domeną jest lutospawanie metali o niższej temperaturze topnienia. Płomień redukujący wprowadza nadmiar węgla do jeziorka spawalniczego, co przy stali może skutkować niekontrolowanym nawęgleniem i wzrostem twardości w obszarze spoiny, ale bywa pożądany przy metalach, które wymagają ochronnej atmosfery redukującej, jak aluminium.
Rozpoznanie prawidłowego płomienia neutralnego – tego stosowanego najczęściej – polega na obserwacji wewnętrznego, jasnoniebieskiego stożka: musi być ostro zarysowany, bez dodatkowego „pierza” świadczącego o nadmiarze acetylenu, i bez wydłużenia charakterystycznego dla nadmiaru tlenu.
Materiały dodatkowe i topniki w spawaniu gazowym
Drut dodatkowy (spoinowy) musi być dopasowany do składu chemicznego metalu podstawowego, ponieważ różnice we właściwościach stopu mogą prowadzić do pęknięć, porów lub obniżonej wytrzymałości złącza.
- Do stali niskowęglowych stosuje się druty stalowe o niskiej zawartości węgla, zbliżone składem do materiału łączonego.
- Do lutospawania żeliwa i łączenia metali różnoimiennych wykorzystuje się druty mosiężne lub bronzowe.
- Do aluminium i jego stopów potrzebne są specjalne druty aluminiowe, dobierane pod konkretny stop bazowy.
Topniki (fluxy) odgrywają rolę pomocniczą, ale przy wielu metalach są niezbędne. Ich zadaniem jest rozpuszczanie i usuwanie tlenków powstających na powierzchni metalu pod wpływem wysokiej temperatury – bez tego tlenki utrudniałyby zwilżanie i prowadziłyby do wad spoiny. Topniki stosuje się obowiązkowo przy spawaniu aluminium, miedzi, mosiądzu i żeliwa; przy stalach niskowęglowych zwykle nie są konieczne, bo tlenki żelaza łatwiej usunąć mechanicznie lub przez sam płomień redukujący.
Dobór grubości drutu dodatkowego powinien odpowiadać grubości spawanego materiału – zbyt cienki drut wymusza wielokrotne przejścia i zwiększa ryzyko przegrzania, zbyt gruby utrudnia kontrolę jeziorka spawalniczego.
Spawanie gazowe rur – specyfika i zastosowania
Spawanie gazowe rur od dekad stosuje się w instalacjach wodnych, grzewczych i gazowych wykonanych ze stali czarnej, a technika ta ma swoją specyfikę wynikającą z geometrii i pozycji roboczych.
Przy łączeniu rur krawędzie zwykle fazuje się pod kątem, pozostawiając niewielką szczelinę, a złącze punktuje się (steguje) w kilku miejscach przed wykonaniem pełnej spoiny, co zapobiega odkształceniom podczas skurczu materiału. Sam proces prowadzi się warstwowo – najpierw warstwa korzeniowa, zapewniająca pełne przetopienie na całej grubości ścianki, potem warstwy wypełniające.
Rury spawa się w różnych pozycjach – dołowej, pionowej, a przy instalacjach stałych często w pozycji tzw. sufitowej lub obrotowej, gdy element można obracać wokół osi. Przy spawaniu rur w pozycji stałej spawacz musi płynnie zmieniać kąt nachylenia palnika i tempo przesuwu, żeby zachować jednolite przetopienie na całym obwodzie, w tym w miejscach trudniej dostępnych.
Zaletą tej metody w instalacjach rurowych jest możliwość precyzyjnej regulacji ilości wprowadzanego ciepła, co ogranicza ryzyko przepalenia cienkich ścianek – to jeden z powodów, dla którego technika ta wciąż bywa wybierana przy naprawach i montażu w terenie, gdzie nie zawsze jest dostęp do prądu potrzebnego dla spawania łukowego. W instalacjach przemysłowych pracujących pod ciśnieniem spoiny rurowe podlegają kontroli jakości, np. badaniom radiograficznym lub penetracyjnym, potwierdzającym brak wad wewnętrznych.
Zastosowania, zalety i ograniczenia spawania gazowego
Spawanie gazowe znajduje zastosowanie tam, gdzie liczy się mobilność sprzętu, elastyczna kontrola ciepła i możliwość pracy bez zasilania elektrycznego. Typowe obszary to blacharstwo samochodowe i przemysłowe, naprawy konstrukcji stalowych, prace instalacyjne w terenie, lutospawanie żeliwa oraz łączenie cienkich blach i metali kolorowych.
Do głównych zalet tej metody należą:
- prostota i przenośność sprzętu – nie wymaga generatora prądu,
- możliwość precyzyjnej regulacji temperatury poprzez zmianę odległości palnika i proporcji gazów,
- uniwersalność – ten sam zestaw palnikowy służy też do podgrzewania, prostowania, lutowania i cięcia termicznego,
- dobra przydatność do metali kolorowych i cienkich blach, gdzie łuk elektryczny byłby trudniejszy do kontrolowania.
Ograniczenia są równie istotne. Wydajność spawania gazowego jest niższa niż w metodach łukowych (MIG/MAG, TIG), proces jest wolniejszy, a strefa wpływu ciepła (obszar materiału podstawowego zmieniony przez nagrzanie) zwykle szersza, co zwiększa ryzyko odkształceń termicznych i zmian struktury metalu wokół spoiny. Metoda ta w praktyce ogranicza się do materiałów o umiarkowanej grubości – przy elementach znacznie grubszych czas i ilość gazu potrzebne do przetopienia stają się nieekonomiczne. Automatyzacja spawania gazowego jest też trudniejsza niż w procesach elektrycznych, dlatego w produkcji seryjnej ustępuje ono miejsca metodom łukowym.
Bezpieczeństwo pracy przy spawaniu gazowym
Spawanie gazowe wiąże się z zagrożeniami innymi niż spawanie elektryczne, choć równie poważnymi – dotyczą one przede wszystkim gazów pod ciśnieniem, otwartego ognia i produktów spalania.
Podstawowe środki ochrony osobistej to okulary lub gogle spawalnicze z filtrem o odpowiednim stopniu zaciemnienia (niższym niż przy spawaniu łukowym, ale nadal chroniącym przed promieniowaniem podczerwonym i odpryskami), rękawice skórzane, odzież z materiałów niepalnych oraz obuwie ochronne odporne na iskry i rozgrzany metal.
Do kluczowych zagrożeń i sposobów ich ograniczenia należą:
- Cofnięcie płomienia (backfire/flashback) – może doprowadzić do eksplozji w wężu lub reduktorze; zapobiegają temu zawory przeciwzwrotne montowane przy palniku i przy reduktorach, obowiązkowe w każdej instalacji.
- Niestabilność acetylenu pod wysokim ciśnieniem – acetylen powyżej pewnego ciśnienia może się rozkładać w sposób wybuchowy, dlatego butle acetylenowe mają specjalną konstrukcję z wypełnieniem porowatym, a ciśnienie robocze nie powinno przekraczać wartości podanych przez producenta.
- Zaczadzenie i dymy spawalnicze – niepełne spalanie gazu może generować tlenek węgla, a stosowanie topników wydziela dodatkowe dymy; praca w pomieszczeniach zamkniętych wymaga skutecznej wentylacji lub miejscowej wyciągu.
- Pożar i wybuch – iskry i rozgrzany metal mogą zapalić materiały łatwopalne w otoczeniu stanowiska, dlatego strefę pracy trzeba oczyścić z substancji palnych i zabezpieczyć osprzętem gaśniczym.
- Nieszczelności instalacji gazowej – wykrywane wyłącznie roztworem wody z mydłem, nigdy otwartym płomieniem, bo najmniejszy wyciek acetylenu w kontakcie z ogniem grozi zapłonem.
Butle gazowe należy przechowywać w pozycji pionowej, zabezpieczone przed upadkiem, z osłonami zaworów podczas transportu, a butle tlenowe zawsze osobno od acetylenowych i w bezpiecznej odległości od źródeł ciepła oraz materiałów palnych.
Najczęstsze pytania o spawanie gazowe
Co to jest spawanie gazowe i na czym polega?
Spawanie gazowe to metoda łączenia metali ciepłem płomienia powstającego ze spalania gazu palnego (najczęściej acetylenu) w czystym tlenie – ciepło to topi krawędzie łączonych elementów i drut dodatkowy, tworząc po zastygnięciu jednolitą spoinę.
Jakie gazy są używane do spawania gazowego?
Najczęściej stosuje się acetylen w połączeniu z tlenem, rzadziej propan-butan, wodór lub gaz MAPP – wybór zależy od wymaganej temperatury płomienia i rodzaju spawanego metalu.
Czym różni się spawanie gazowe od spawania elektrycznego?
Główna różnica polega na źródle ciepła – spawanie gazowe wykorzystuje energię ze spalania chemicznego gazu, a spawanie elektryczne (MIG/MAG, TIG, elektrodowe) energię łuku elektrycznego, co przekłada się na inną wydajność, precyzję i wymagania sprzętowe.
Czy spawanie gazowe rur jest wciąż stosowane?
Tak, spawanie gazowe rur jest wciąż wykorzystywane w naprawach, pracach terenowych oraz montażu instalacji ze stali czarnej, głównie tam, gdzie liczy się mobilność sprzętu i precyzyjna kontrola wprowadzanego ciepła na cienkich ściankach.
Jakie metale można spawać gazowo?
Metodą tą łączy się przede wszystkim stale niskowęglowe, żeliwo, miedź, mosiądz oraz – przy odpowiednim doborze gazu, drutu i topnika – aluminium i inne metale kolorowe.
Jakie są główne zagrożenia przy spawaniu gazowym?
Największe ryzyka to cofnięcie płomienia do węża lub butli, niekontrolowany rozkład acetylenu pod nadmiernym ciśnieniem, poparzenia, pożar od iskier oraz narażenie na dymy spawalnicze i tlenek węgla przy pracy w słabo wentylowanych pomieszczeniach.
Podsumowanie
Spawanie gazowe to sprawdzona, uniwersalna metoda łączenia metali, która – mimo niższej wydajności w porównaniu z technikami łukowymi – wciąż ma swoje miejsce tam, gdzie liczy się mobilność, elastyczna kontrola ciepła i praca bez zasilania elektrycznego. Zrozumienie roli gazów, rodzajów płomienia, doboru materiałów dodatkowych oraz rygorystycznych zasad bezpieczeństwa pozwala wykorzystać tę technikę skutecznie i bez zagrożenia dla zdrowia operatora.