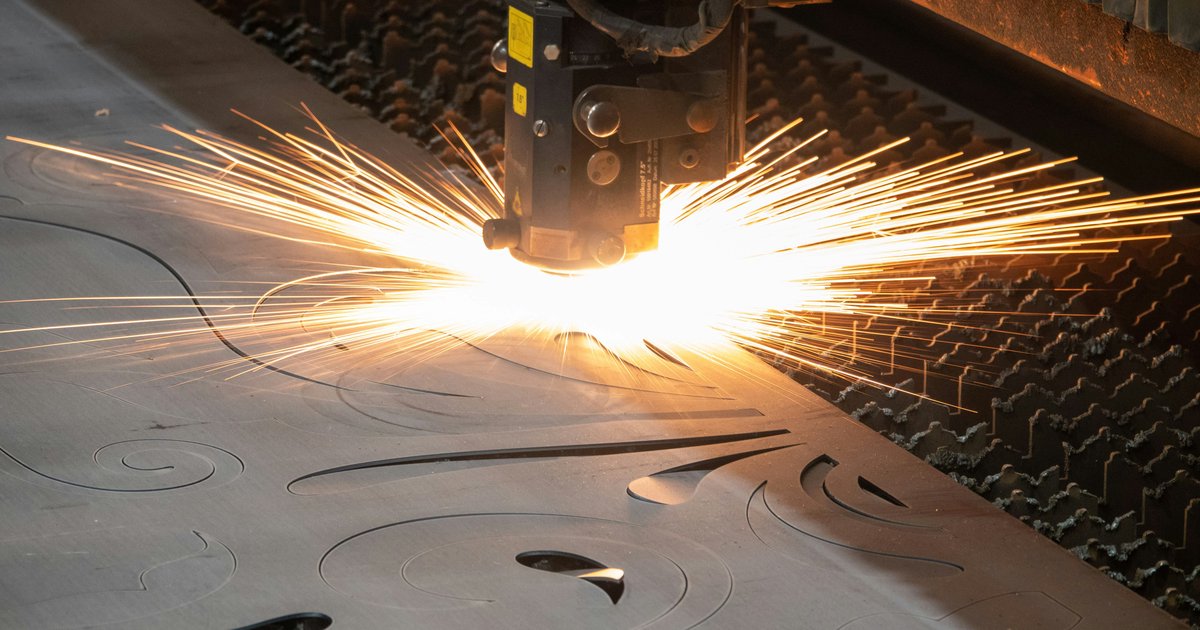
Cięcie plazmą polega na przetopieniu i wydmuchnięciu metalu za pomocą strumienia zjonizowanego gazu o temperaturze sięgającej nawet 30 000°C, prowadzonego przez zwężoną dyszę palnika. Ten artykuł skupia się wyłącznie na tym, jak przebiega ten proces krok po kroku, co decyduje o jego dokładności i jak wypada na tle cięcia laserem – ogólne informacje o metodzie znajdziesz w artykule głównym poświęconym cięciu plazmą.
Cięcie plazmą na czym polega – proces krok po kroku
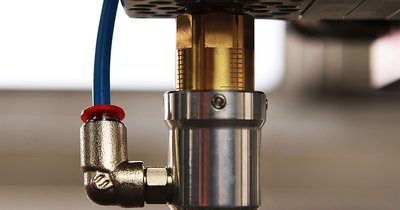
W palniku plazmowym gaz roboczy (najczęściej powietrze, azot, argon lub mieszanka argon-wodór) przepływa przez wąski kanał, w którym łuk elektryczny wywołany między elektrodą a dyszą jonizuje go, zmieniając w plazmę – czwarty stan skupienia materii, przewodzący prąd i niosący ogromną energię cieplną. Zwężenie dyszy nadaje strumieniowi dużą prędkość i skoncentrowaną energię, dzięki czemu plazma może przebić się przez blachę, a nie tylko podgrzać jej powierzchnię.
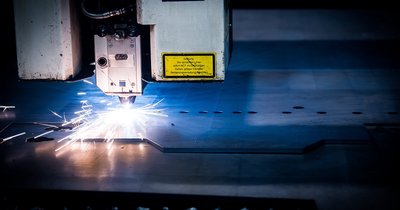
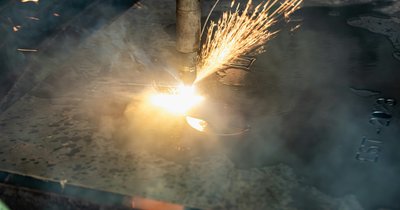
Po zetknięciu z materiałem plazma lokalnie go przetapia, a energia kinetyczna strumienia gazu wydmuchuje ciekły metal ze szczeliny cięcia, tworząc rzaz. Sam materiał obrabiany zamyka obwód elektryczny – bez tego (np. przy cięciu tworzyw) klasyczne cięcie plazmowe nie zadziała, ponieważ proces wymaga przewodnictwa elektrycznego przedmiotu.
Cały proces trwa w warunkach silnego promieniowania świetlnego, rozprysku rozżarzonych drobin metalu i emisji dymów metalicznych oraz ozonu. Operator musi używać przyłbicy z filtrem odpowiednim do jasności łuku plazmowego, rękawic i odzieży ognioodpornej, a stanowisko wymaga skutecznej wentylacji lub wyciągu miejscowego – wdychanie oparów tlenków metali (zwłaszcza przy cięciu stali nierdzewnej czy aluminium) jest realnym zagrożeniem zdrowotnym przy długotrwałej ekspozycji.
Co decyduje o precyzyjnym cięciu plazmą
Precyzyjne cięcie plazmą to efekt kilku parametrów dopasowanych do siebie równocześnie, a nie ustawienia jednej wartości. Kluczowe zmienne to:
- Natężenie prądu – zbyt wysokie dla danej grubości materiału poszerza rzaz i pogarsza jakość krawędzi; zbyt niskie nie przebije blachy na wylot.
- Prędkość posuwu palnika – zbyt szybki posuw zostawia niedopalone krawędzie i grat (dross) na spodzie blachy, zbyt wolny powoduje nadmierne stopienie i zaokrąglenie górnej kromki.
- Wysokość dyszy nad materiałem – nawet niewielkie odchylenie (0,5–1 mm) zmienia kąt rzazu i szerokość szczeliny, ponieważ strumień plazmy nie jest idealnie równoległy, a lekko rozbieżny.
- Rodzaj i czystość gazu – powietrze sprężone jest ekonomiczne, ale zawiera wilgoć i tlen, co przy stali nierdzewnej i aluminium prowadzi do utleniania krawędzi; azot lub mieszanki argonowo-wodorowe dają czystszy, jaśniejszy rzaz.
- Stan elektrody i dyszy – zużyta elektroda z nadtopionym wolframem lub cyrkonem powoduje niestabilny łuk i „machanie” rzazu, co widać jako nierówną, karbowaną krawędź.
Systemy zawężonego łuku plazmowego (tzw. plasma HD lub fine-cut) potrafią osiągnąć tolerancje bliskie 0,1–0,2 mm i kąt skosu rzazu poniżej 1–2 stopni, co czyni je konkurencyjnymi dla laserów przy grubszych materiałach. Ustawienia dobiera się na podstawie tabel producenta źródła plazmy dla konkretnej grubości i rodzaju metalu, a następnie doszlifowuje próbnym wycinkiem – ocena krawędzi pod kątem gratu i skosu jest szybszym testem niż pomiar samej szerokości rzazu.
Jak działa cięcie plazmą CNC i co daje automatyzacja
Cięcie plazmą CNC oznacza sterowanie ruchem palnika oraz parametrami procesu przez program komputerowy odczytujący plik z geometrią detalu (najczęściej w formacie DXF). Maszyna prowadzi palnik po zaprogramowanej ścieżce z powtarzalną prędkością i stałą wysokością nad blachą, co eliminuje błędy związane z ręcznym prowadzeniem palnika.
Kluczowym elementem takich systemów jest automatyczna kontrola wysokości palnika (torch height control, THC), która na bieżąco mierzy napięcie łuku i koryguje odległość dyszy od materiału – jest to niezbędne, bo blachy rzadko są idealnie płaskie, a odkształcenia termiczne podczas cięcia mogą je jeszcze bardziej wypaczyć. Bez THC precyzja szybko spada na dłuższych, nierównych arkuszach.
Oprogramowanie CNC pozwala też na zagnieżdżanie (nesting) wielu detali na jednym arkuszu blachy, co minimalizuje odpad materiałowy, oraz na automatyczne planowanie punktów przebicia i sekwencji wycinania tak, by ograniczyć odkształcenia termiczne całej płyty. To szczególnie ważne przy seryjnej produkcji, gdzie powtarzalność wymiarów detal po detalu jest wymogiem odbiorcy.
Maszyny CNC do plazmy pracują zwykle na stołach wodnych lub z systemem odciągu podblachowego, co redukuje emisję dymu i hałas, a jednocześnie chłodzi arkusz. Obsługa takiej maszyny wciąż wymaga nadzoru: operator kontroluje zużycie części eksploatacyjnych (dysza, elektroda, osłona ceramiczna) oraz reaguje na alarmy niskiego napięcia łuku czy utraty przebicia, bo automatyzacja nie zastępuje diagnozowania przyczyn błędów procesu.
Cięcie plazmą a laserem – gdzie przebiega granica wyboru
Porównanie cięcia plazmą a laserem sprowadza się przede wszystkim do grubości materiału, wymaganej dokładności i kosztu inwestycji. Laser światłowodowy dominuje na blachach tankich i średnich, gdzie daje węższy rzaz, gładszą krawędź bez konieczności obróbki wykańczającej i wyższą powtarzalność wymiarową. Plazma zyskuje przewagę przy większych grubościach i tam, gdzie koszt eksploatacji ma większe znaczenie niż ostatnia dziesiąta milimetra tolerancji.
| Kryterium | Cięcie plazmą | Cięcie laserem |
|---|---|---|
| Zakres grubości | od ok. 1 mm do ponad 150 mm | zwykle do 20–25 mm (zależnie od moc lasera) |
| Szerokość rzazu | 1,5–3 mm | 0,1–0,5 mm |
| Prędkość na tankich blachach | niższa | wyższa |
| Koszt urządzenia | niższy | wyższy |
| Materiały przewodzące niemetale | tylko materiały przewodzące elektryczność | szerszy zakres, z ograniczeniami dla metali odbijających |
| Jakość krawędzi | widoczny skos, możliwy grat | gładka, zwykle bez obróbki wykańczającej |
W praktyce warsztaty łączące obie technologie kierują do lasera detale precyzyjne z tankich i średnich blach, a do plazmy elementy konstrukcyjne z grubych profili i płyt, gdzie liczy się szybkość przecinania przekroju, a nie mikronowa dokładność krawędzi. Wybór wpływa też na koszty gazów: laser światłowodowy potrzebuje zwykle azotu lub powietrza wysokiej czystości, a plazma może pracować na tańszym powietrzu sprężonym przy niższych wymaganiach jakościowych.
Podsumowanie
Cięcie plazmą to proces termiczny oparty na zjonizowanym gazie, którego jakość zależy od zgranego ustawienia prądu, prędkości, wysokości dyszy i rodzaju gazu – dobrane parametry i sprawne systemy CNC z kontrolą wysokości palnika pozwalają uzyskać powtarzalną precyzję nawet na grubych materiałach. Wybór między plazmą a laserem powinien wynikać z grubości i wymaganej gładkości krawędzi, a nie z przyzwyczajenia do jednej technologii.