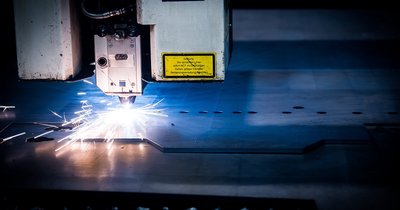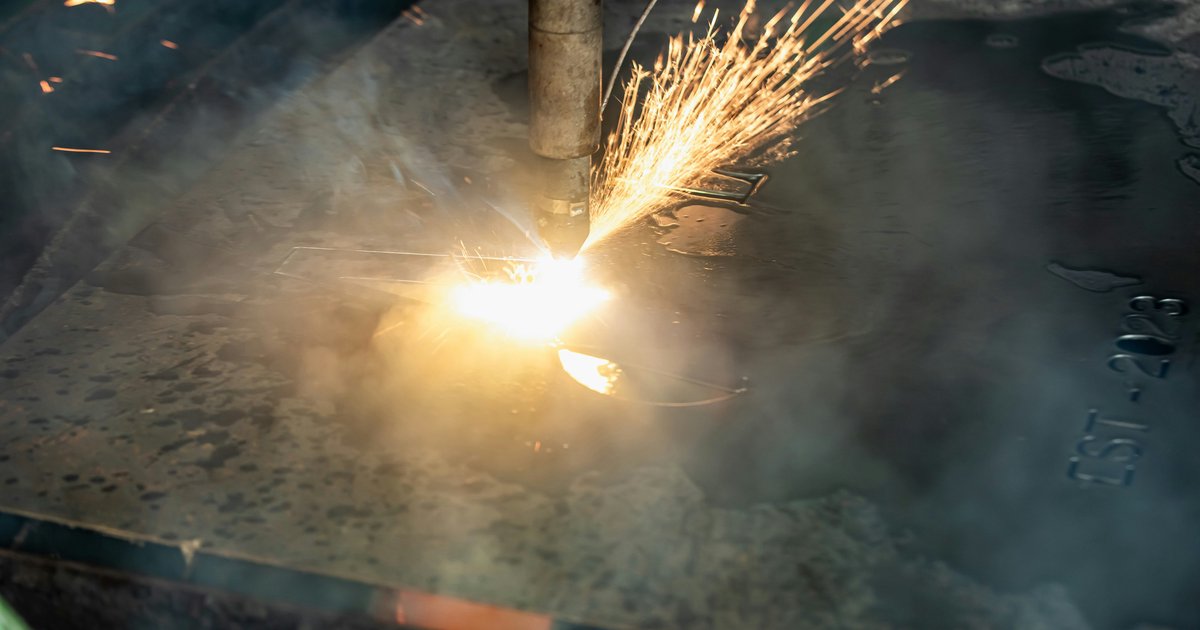
Cięcie metalu plazmą polega na stopieniu i wydmuchaniu materiału ze szczeliny za pomocą strumienia zjonizowanego gazu rozgrzanego do kilkunastu tysięcy stopni – proces ten działa jednak inaczej w zależności od tego, czy pod palnikiem znajduje się stal konstrukcyjna, aluminium czy tylko cienka blacha. Dobór prądu, gazu plazmowego i prędkości posuwu musi być dopasowany do konkretnego metalu, bo to, co daje czystą krawędź na stali czarnej, na aluminium zwykle kończy się nadmiernym żużlem i zaokrągleniem naroży.
Cięcie stali plazmą – jak dobrać parametry do gładkiej krawędzi
Stal węglowa i stal nierdzewna reagują na plazmę najbardziej przewidywalnie ze wszystkich metali, dlatego to na nich najczęściej testuje się nowe ustawienia. Do stali czarnej najlepiej sprawdza się plazma tlenowa – dodatek tlenu do gazu roboczego wspomaga egzotermiczną reakcję utleniania, co pozwala ciąć szybciej i z węższą szczeliną niż na powietrzu.
Stal nierdzewna i wysokostopowa wymaga innego podejścia, bo tlen w łuku powoduje przebarwienia i utratę odporności na korozję wzdłuż krawędzi. Tutaj stosuje się mieszanki azotu z wodorem lub czysty azot, które chronią strukturę materiału, choć kosztem nieco wolniejszego cięcia.
Typowe błędy przy cięciu stali plazmą to:
- zbyt niska prędkość posuwu – prowadzi do nadmiernego nagrzania i szerokiego rowka z zaokrągloną górną krawędzią,
- zbyt wysoka prędkość – palnik nie przebija materiału na wylot, zostaje nieciągły ślad żużlu na dole,
- zużyta dysza – widoczna jako podwójny łuk lub przypadkowe rozproszenie plazmy.
Cięcie aluminium plazmą – dlaczego wymaga innych ustawień
Aluminium przewodzi ciepło znacznie lepiej niż stal, więc energia z łuku szybko rozprasza się w materiale, zamiast skupiać się w miejscu cięcia. W praktyce oznacza to potrzebę wyższego natężenia prądu i szybszego posuwu niż przy tej samej grubości stali, inaczej krawędź robi się szeroka i nierówna.
Drugi problem to warstwa tlenku glinu pokrywająca powierzchnię – topi się w innej temperaturze niż czysty metal, co utrudnia stabilne zapłon i prowadzenie łuku. Dlatego do aluminium najczęściej wybiera się powietrze lub azot jako gaz plazmowy, unikając mieszanek z tlenem, które pogłębiałyby utlenianie krawędzi.
Charakterystyczny dla aluminium jest też większy narzut żużlu po stronie wyjścia łuku oraz tendencja do tworzenia się "brody" – nalepionego, trudnego do usunięcia stopionego metalu wzdłuż dolnej krawędzi. Ograniczenie tego efektu wymaga precyzyjnego ustawienia wysokości palnika nad blachą i regularnej kontroli stanu elektrody, która przy aluminium zużywa się szybciej niż podczas pracy na stali.
Cięcie blachy plazmą – dobór prądu do grubości materiału
Przy cięciu blach kluczowe jest dopasowanie prądu i średnicy dyszy do konkretnej grubości – zbyt duży prąd na tworzy zbyt szeroką szczelinę, a zbyt mały nie przebije materiału na całej głębokości. Producenci palników podają zwykle zakresy prądowe dla poszczególnych dysz, np. 15–30 A dla blach do 3 mm i 40–60 A dla grubości 6–10 mm.
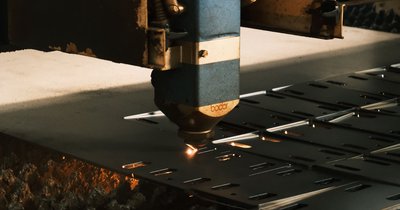
Cięcie blachy plazmą różni się też podejściem do prędkości w zależności od tego, czy pracuje się ręcznie, czy na stole CNC. Maszyna utrzymuje stałą, powtarzalną prędkość i wysokość palnika, dzięki czemu krawędź na całej długości cięcia wygląda tak samo – ręczne prowadzenie palnika wymaga dużej wprawy, by uniknąć fal i nierówności widocznych zwłaszcza na cieńszych arkuszach.
Na bardzo tonkich blachach, poniżej 1–1,5 mm, głównym zagrożeniem jest odkształcenie termiczne – lokalne przegrzanie powoduje wygięcie arkusza wokół linii cięcia. Pomaga tu wyższa prędkość posuwu, mocowanie blachy w kilku punktach oraz cięcie w mniejszych sekcjach, jeśli wycinany element jest duży.
Jakie inne metale nadają się do cięcia plazmą?
Plazma tnie każdy metal przewodzący prąd elektryczny, co odróżnia ją od cięcia laserowego czy tlenowego, ograniczonego do materiałów magnetycznych lub reagujących z tlenem. Oprócz stali i aluminium można nią cyć m.in.:
- miedź – wysoka przewodność cieplna wymaga jeszcze wyższego prądu niż w przypadku aluminium, a krawędź często wymaga dodatkowego szlifowania,
- mosiądz i brąz – zachowują się podobnie do miedzi, choć zawartość cynku w mosiądzu generuje intensywne, drażniące dymy,
- tytan – wymaga precyzyjnej osłony gazowej, bo rozgrzany metal łatwo pochłania azot i wodór, co pogarsza jego właściwości mechaniczne przy krawędzi.
Metale niemetaliczne, powlekane niemetalicznie na całej powierzchni lub silnie izolujące (np. blachy z powłoką ceramiczną) nie przewodzą łuku i nie mogą być cięte plazmą bez wcześniejszego usunięcia powłoki.
Bezpieczeństwo przy cięciu metalu plazmą
Łuk plazmowy emituje intensywne promieniowanie UV i podczerwone, dlatego operator musi używać przyłbicy z filtrem o odpowiednim stopniu zaciemnienia oraz odzieży ognioodpornej zakrywającej całą skórę – oparzenia siatkówki i skóry pojawiają się szybciej niż przy spawaniu łukowym. Rękawice skórzane i obuwie zamknięte chronią przed rozżarzonym żużlem odpadającym z krawędzi.
Dymy powstające przy cięciu aluminium, stali nierdzewnej czy mosiądzu zawierają cząstki metaliczne i związki, których wdychanie w większych dawkach jest szkodliwe – wymagana jest miejscowa wentylacja wywiewna lub stół z odciągiem dolnym, szczególnie w pomieszczeniach zamkniętych. Dodatkowo proces generuje wysoki poziom hałasu, dlatego przy dłuższej pracy zaleca się ochronniki słuchu.
Warto pamiętać też o zagrożeniu porażeniem – napięcie na elektrodzie palnika jest wysokie, a wilgotna blacha lub uszkodzony przewód zwiększają ryzyko. Regularna kontrola izolacji kabli i uziemienia stołu roboczego to podstawowy element bezpiecznej pracy z plazmą.
Podsumowanie
Skuteczne cięcie metalu plazmą zależy od trafnego dopasowania gazu, prądu i prędkości do konkretnego materiału – stal, aluminium i cienkie blachy wymagają odmiennego podejścia, mimo że fizyczna zasada procesu jest ta sama. Znajomość tych różnic pozwala uzyskać czystą, wąską krawędź bez nadmiernego żużlu czy przegrzania, a jednocześnie ograniczyć zużycie dysz i elektrod. Bez względu na rodzaj metalu, bezpieczeństwo operatora – ochrona wzroku, skóry, dróg oddychowych i właściwe uziemienie – powinno mieć taki sam priorytet jak jakość samego cięcia.