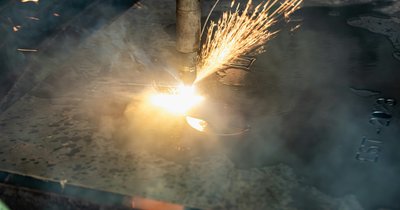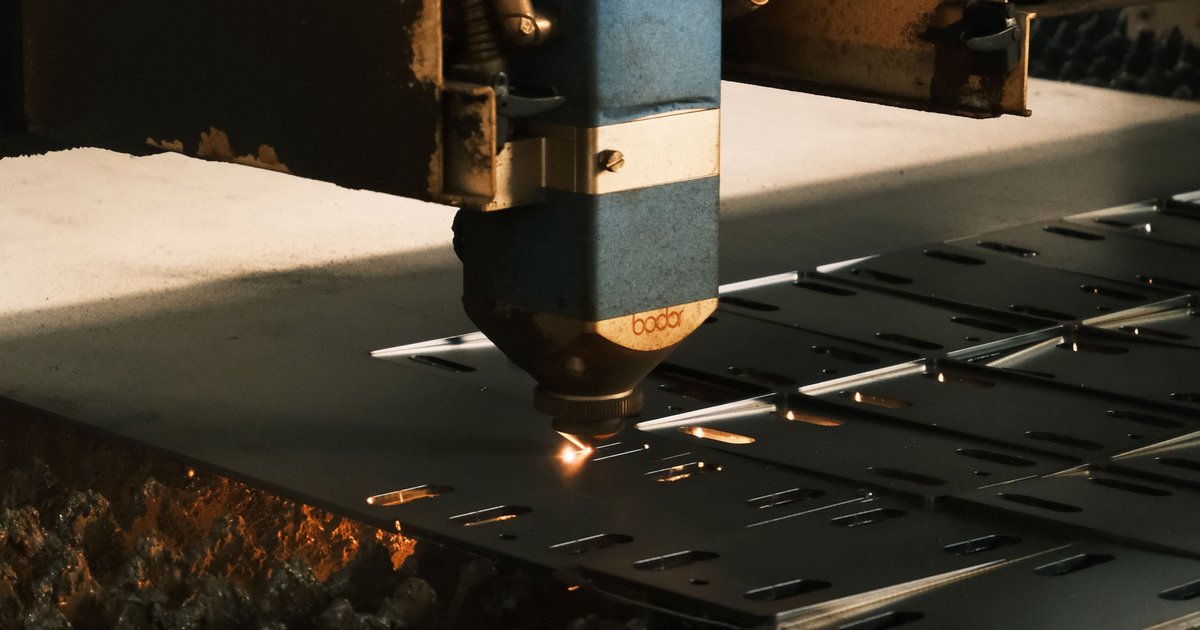
Cięcie plazmą CNC to zautomatyzowany wariant klasycznego cięcia plazmowego, w którym palnik prowadzi nie ręka operatora, lecz sterownik numeryczny odczytujący wcześniej zaprogramowany kontur. Na czym polega ta różnica w praktyce? Maszyna sama utrzymuje stałą wysokość i prędkość palnika nad blachą, więc rez wychodzi powtarzalny niezależnie od doświadczenia czy zmęczenia operatora. Ten artykuł skupia się wyłącznie na tym, jak działa sterowanie numeryczne w cięciu plazmą, czym różni się ono od cięcia laserem i jakie parametry realnie osiąga taka maszyna.
Jak działa sterowanie CNC w cięciu plazmą?
Proces zaczyna się od pliku wektorowego z projektu CAD, który program CAM przekształca w kod G – zestaw instrukcji ruchu opisujących trajektorię palnika, prędkość posuwu i punkty startu łuku. Sterownik odczytuje ten kod i przekazuje go do serwomotorów napędzających most XY, po którym jeździ głowica plazmowa.
Kluczowym elementem odróżniającym stanowisko CNC od cięcia ręcznego jest automatyczna regulacja wysokości palnika (THC – Torch Height Control). Czujnik mierzy napięcie łuku i na jego podstawie koryguje odległość dyszy od blachy z dokładnością do dziesiątych milimetra – to właśnie stabilność tej odległości decyduje o równym, prostopadłym rzazie. Oprogramowanie do zagnieżdżania (nesting) dodatkowo układa kontury tak, by zminimalizować odpad blachy i liczbę przejazdów jałowych.
Typowy błąd na tym etapie to źle skalibrowany THC – zbyt duża odległość dyszy powoduje szeroki, nierówny rzaz i nadmiar żużlu (dross) na spodzie blachy, a zbyt mała grozi kolizją palnika z materiałem, jeśli arkusz jest wygięty lub niewłaściwie zamocowany.
Cięcie plazmą a laserem – które wybrać?
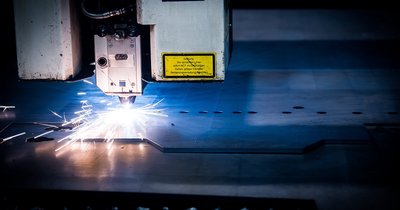
Porównanie cięcia plazmą a laserem sprowadza się głównie do grubości materiału i wymaganej dokładności. Laser daje węższy rzaz (poniżej 0,2 mm) i tolerancję rzędu ±0,1 mm, ale ekonomicznie sprawdza się do około 20–25 mm blachy stalowej – powyżej tej grubości czas cięcia i koszt eksploatacji rosną nieproporcjonalnie.
Plazma traci na precyzji (kerf 1,5–3 mm, tolerancja ±0,5–1 mm), ale zachowuje wysoką prędkość i niski koszt cięcia na blachach od 20 mm do nawet 150–160 mm, w zależności od mocy generatora. Dodatkowo obsługuje bez ograniczeń metale przewodzące – aluminium, stal nierdzewną, stal konstrukcyjną – tam, gdzie lasery światłowodowe na grubszych i bardziej refleksyjnych materiałach mają swoje limity.
- Laser – tańszy przy blachach cienkich, gładsza krawędź, mniejsza strefa wpływu ciepła.
- Plazma – tańsza inwestycja wstępna, szybsza na blachach grubych, tolerancyjna na zanieczyszczoną czy zardzewiałą powierzchnię.
Wybór między nimi to więc kompromis między dokładnością a grubością i budżetem, a nie ogólna wyższość jednej technologii.
Jakie grubości i tolerancje osiąga cięcie plazmą CNC?
Zakres roboczy zależy od mocy źródła plazmy, ale poniższa tabela pokazuje typowe wartości spotykane w warsztatach produkcyjnych.
| Materiał | Grubość praktyczna | Tolerancja |
|---|---|---|
| Stal konstrukcyjna | 1–150 mm | ±0,5–1 mm |
| Stal nierdzewna | 1–100 mm | ±0,5–1,2 mm |
| Aluminium | 1–80 mm | ±0,6–1,5 mm |
Powyżej tych zakresów rzaz zaczyna się zwężać u góry i rozszerzać u dołu (efekt tzw. koniczyny), a kąt skosu krawędzi rośnie – dobre maszyny CNC kompensują to automatycznym nachylaniem palnika. Na cieńszych blachach (poniżej 3 mm) trudniej utrzymać stabilny łuk, co bywa źródłem przepaleń, jeśli prędkość posuwu nie zostanie odpowiednio zwiększona.
Warto pamiętać, że wiele stołów plazmowych CNC ma też funkcję znakowania i fazowania krawędzi pod spoiny, co eliminuje osobną obróbkę mechaniczną przed zgrzewaniem.
Bezpieczeństwo pracy na stanowisku CNC plazmowym
Automatyzacja nie eliminuje ryzyka, tylko je przenosi – operator wciąż ładuje i rozładowuje blachy, ustawia programy i nadzoruje proces. Łuk plazmowy emituje silne promieniowanie UV, więc nawet przy krótkim kontakcie wzrokowym z obszarem cięcia niezbędna jest osłona z filtrem spawalniczym lub praca za nieprzezroczystą przesłoną maszyny.
Dymy z cięcia plazmowego, szczególnie stali nierdzewnej, zawierają związki chromu i niklu, dlatego stanowisko musi mieć skuteczną wentylację wywiewną lub stół wodny, który wiąże znaczną część zanieczyszczeń w wodzie – ten sam stół redukuje też hałas i ryzyko pożaru od rozprysków. Do wymaganego wyposażenia należą:
- rękawice odporne na przecięcie przy przenoszeniu wypalonych elementów (ostre krawędzie i gorący żużel),
- ochronniki słuchu – poziom hałasu przy cięciu plazmowym często przekracza 90–100 dB,
- obuwie ochronne przed spadającymi arkuszami blachy na stole roboczym.
Kluczowe jest też respektowanie osłon i kurtyn świetlnych maszyny – ruchomy most XY i palnik nie zatrzymają się automatycznie, jeśli ktoś wejdzie w pole robocze bez aktywnego czujnika bezpieczeństwa.
Na co zwrócić uwagę, zlecając cięcie plazmą CNC podwykonawcy?
Jeśli firma nie ma własnego stołu plazmowego, warto sprawdzić maksymalny format arkusza, jaki obsługuje maszyna podwykonawcy, oraz to, czy stosuje stół wodny – wpływa on na jakość krawędzi i ograniczenie odbarwień na aluminium. Usługi tego typu, w tym cięcie plazmą Radom i inne ośrodki z rozwiniętym przemysłem metalowym, często łączą wycinanie z gięciem i obróbką CNC w jednym zakładzie, co skraca łańcuch dostaw dla producenta detali.
Przed zamówieniem warto poprosić o próbkę rzazu na docelowej grubości i porównać ją pod kątem szerokości szczeliny, kąta skosu i ilości żużlu do usunięcia – te trzy parametry mówią więcej o jakości parku maszynowego niż sama deklarowana moc generatora.
Podsumowanie
Cięcie plazmą CNC zawdzięcza swoją powtarzalność sterowaniu numerycznemu i automatycznej regulacji wysokości palnika, nie samej plazmie jako źródłu ciepła. Wybór między nią a laserem sprowadza się do grubości i wymaganej tolerancji, a bezpieczna praca wymaga tej samej dyscypliny co przy cięciu ręcznym – tyle że skupionej na nadzorze maszyny, a nie prowadzeniu palnika ręką.