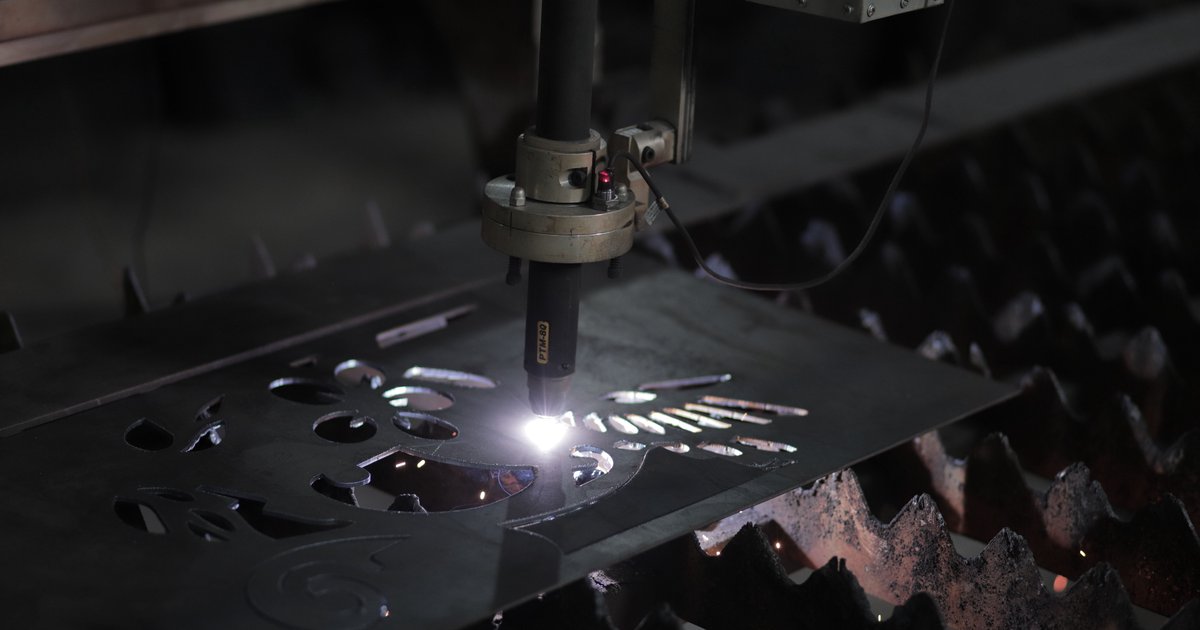
Cięcie plazmą to technologia termicznego rozdzielania metali za pomocą strumienia zjonizowanego gazu o temperaturze kilkudziesięciu tysięcy stopni Celsjusza. Wykorzystuje się ją tam, gdzie liczy się szybkość, uniwersalność i możliwość przecinania materiałów, których nie da się rozdzielić palnikiem gazowym – czyli stali nierdzewnej, aluminium czy metali kolorowych. W praktyce warsztatowej i przemysłowej ta metoda konkuruje z laserem, cięciem strumieniem wody i klasycznym wypalaniem acetylenowo-tlenowym, mając swoją niszę tam, gdzie ważny jest kompromis między ceną, wydajnością i jakością krawędzi.
Cięcie plazmą – na czym polega ten proces?
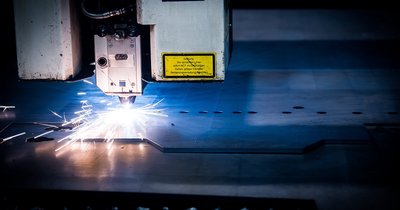
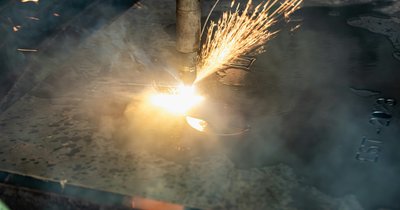
Odpowiadając na pytanie, cięcie plazmą na czym polega w najprostszych słowach: to metoda, w której gaz obojętny lub aktywny zostaje przepuszczony przez łuk elektryczny i przekształcony w plazmę – czwarty stan skupienia materii, w którym atomy gazu są zjonizowane, a temperatura sięga 20 000–30 000°C. Taki strumień, skoncentrowany przez dyszę palnika, topi metal w miejscu cięcia, a jednocześnie mechanicznie wydmuchuje ciekły materiał z rzazu, tworząc wąską szczelinę.
Obwód elektryczny zamyka się między elektrodą wewnątrz palnika a przecinanym materiałem, który musi być przewodnikiem – to podstawowe ograniczenie tej technologii względem lasera, który poradzi sobie także z materiałami niemetalicznymi. Prąd cięcia, w zależności od grubości blachy i rodzaju urządzenia, wynosi od kilkunastu do kilkuset amperów.
Proces jest w pełni sterowalny – operator lub program CNC decyduje o prędkości przesuwu, wysokości dyszy nad materiałem i natężeniu prądu, co pozwala dopasować parametry do konkretnej grubości i rodzaju stopu. Dzięki temu jedna maszyna obsługuje szeroki zakres zastosowań, od cienkiej blachy karoseryjnej do elementów konstrukcyjnych o znacznej masie.
Budowa plazmotronu i przebieg łuku plazmowego
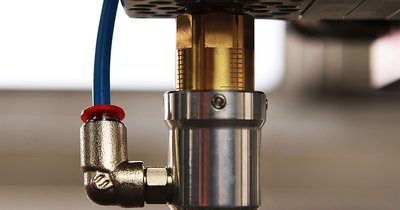
Serce układu to plazmotron, czyli palnik plazmowy, złożony z elektrody, dyszy formującej strumień, gazu plazmowego oraz – w wersjach precyzyjnych – gazu osłonowego, który chroni strefę cięcia przed utlenianiem i poprawia jakość krawędzi. Elektroda wykonana jest najczęściej z hafnu (do gazów zawierających kontrolowaną domieszkę tlenu) lub wolframu (do gazów obojętnych, jak argon czy azot, stosowanych przy aluminium i stalach nierdzewnych).
Zapłon następuje w dwóch etapach. Najpierw powstaje łuk pilotujący między elektrodą a dyszą – niewielki, widoczny na końcu palnika, jeszcze nieprzenoszący energii do materiału. Gdy palnik zbliży się do przedmiotu obrabianego, łuk „przeskakuje” na powierzchnię metalu, tworząc łuk przeniesiony (transferred arc), który topi materiał i inicjuje rzeczywiste cięcie.
Kluczowym elementem eksploatacyjnym jest chłodzenie – w urządzeniach o wyższych prądach stosuje się chłodzenie wodne obiegowe, które wydłuża żywotność elektrody i dyszy. Zużyte elementy eksploatacyjne to najczęstsza przyczyna spadku jakości cięcia: poszerzony rzaz, nierówna krawędź czy nadmierny żużel sygnalizują, że dyszę lub elektrodę trzeba wymienić, zanim wpłyną na precyzję kolejnych elementów.
Rodzaje i metody cięcia plazmą
W praktyce spotyka się kilka odmian tej technologii, różniących się stopniem automatyzacji i jakością uzyskiwanej krawędzi:
- Cięcie ręczne – operator prowadzi palnik wzdłuż wyznaczonej linii, stosowane przy naprawach, demontażu konstrukcji, pracach warsztatowych o niskich wymaganiach dotyczących tolerancji.
- Cięcie mechanizowane/CNC – palnik zamontowany na wózku lub głowicy sterowanej numerycznie, przesuwający się po torach lub nad stołem, co daje powtarzalność i możliwość wycinania skomplikowanych kształtów z rysunku DXF.
- Cięcie plazmą z wtryskiem wody – woda wprowadzana wokół strumienia plazmy zwęża łuk i chłodzi materiał, co poprawia jakość krawędzi i ogranicza odkształcenia termiczne, szczególnie przy stali nierdzewnej i aluminium.
- Cięcie pod wodą – cały proces zachodzi z materiałem zanurzonym w wodzie, co drastycznie redukuje hałas, emisję dymów i promieniowanie UV, choć wymaga specjalnych stołów wodnych.
Wybór metody zależy od wymaganej dokładności, skali produkcji i budżetu – stoły CNC z systemem wtrysku wody dominują w produkcji seryjnej elementów o wysokich wymaganiach jakościowych, natomiast palniki ręczne wciąż są niezastąpione w pracach serwisowych i na budowie.
Jakie gazy i metale nadają się do cięcia plazmą?
Dobór gazu plazmowego i osłonowego wpływa bezpośrednio na jakość cięcia i żywotność części eksploatacyjnych. Najczęściej stosuje się:
- Powietrze sprężone – ekonomiczne, uniwersalne, dobre do stali konstrukcyjnej i cienkich blach, choć daje więcej utlenionej krawędzi.
- Azot – stosowany do stali nierdzewnej i aluminium, ogranicza utlenianie powierzchni cięcia.
- Mieszanki argon-wodór – wykorzystywane w cięciu precyzyjnym grubszych blach nierdzewnych i aluminiowych, dają wysoką prędkość i gładką powierzchnię.
- Tlen – używany przy stali węglowej, przyspiesza reakcję egzotermiczną i podnosi wydajność cięcia.
Ponieważ proces wymaga zamknięcia obwodu elektrycznego przez materiał, cięciu plazmowemu poddają się wyłącznie metale przewodzące: stal czarna, stal nierdzewna, aluminium, miedź, mosiądz i tytan. Materiały niemetaliczne – tworzywa, drewno, kompozyty – nie nadają się do tej metody i wymagają lasera lub strumienia wody. Zakres grubości jest szeroki: od poniżej milimetra na precyzyjnych stołach CNC do ponad 150 mm na maszynach przemysłowych o wysokiej moc.
Cięcie plazmą cienkich blach – na co zwrócić uwagę
Cięcie plazmą cienkich blach, poniżej 3 mm, jest technicznie możliwe, ale wymaga większej ostrożności niż praca z materiałem o grubości kilkunastu milimetrów. Skoncentrowana energia łuku i wysoka prędkość przesuwu łatwo prowadzą do miejscowego przegrzania, odkształceń termicznych i falowania blachy, zwłaszcza przy elementach o dużej powierzchni i niewielkiej sztywności.
W praktyce dobiera się niższe natężenie prądu, mniejszą dyszę oraz wyższą prędkość cięcia, co zmniejsza wprowadzaną energię liniową i ogranicza strefę wpływu ciepła (SWC). Istotne jest też precyzyjne mocowanie materiału na stole – blacha powinna leżeć płasko, bez luzów, które powodują drgania palnika i nierówny rzaz.
Dla bardzo cienkich blach, poniżej 1–1,5 mm, wielu wykonawców wybiera jednak cięcie laserowe, ponieważ daje węższy rzaz, mniejsze odkształcenia i gładszą krawędź bez konieczności dalszej obróbki. Plazma zachowuje przewagę tam, gdzie liczy się wydajność na dłuższych odcinkach lub gdy maszyna ma jednocześnie obsługiwać grubsze materiały, bez konieczności inwestowania w drugie stanowisko.
Typowym błędem przy cienkich blachach jest zbyt duża wysokość dyszy nad materiałem – powoduje ona rozproszenie strumienia i powstawanie grubego żużla na dolnej krawędzi. Utrzymanie stałego, niewielkiego odstępu (standoff), najlepiej kontrolowanego automatycznie przez system śledzenia wysokości, jest podstawą uzyskania powtarzalnej jakości.
Parametry cięcia i tolerancje wymiarowe
Jakość i dokładność cięcia zależą od kilku parametrów ustawianych łącznie, nie osobno. Poniższa tabela pokazuje orientacyjne zależności, które warsztat dostosowuje do konkretnego urządzenia i materiału.
| Parametr | Wpływ na wynik |
|---|---|
| Natężenie prądu | Wyższe prądy zwiększają prędkość cięcia grubszych blach, ale poszerzają rzaz i strefę wpływu ciepła |
| Prędkość przesuwu | Za wolna powoduje nadmierne oplawienie krawędzi, za szybka – niepełne przetopienie i pozostawiony żużel |
| Wysokość dyszy (standoff) | Stały, niewielki odstęp daje węższy, prostopadły rzaz; zbyt duży rozprasza łuk |
| Rodzaj i stan dyszy/elektrody | Zużyte elementy poszerzają rzaz i pogarszają kwadratowość ściany cięcia |
W dobrze ustawionym procesie tolerancja szerokości rzazu wynosi zwykle 1–2 mm, a odchylenie od kąta prostego krawędzi kilka stopni – wystarczające dla większości elementów konstrukcyjnych, choć wyraźnie gorsze niż w cięciu laserowym. Charakterystycznym objawem błędnych parametrów jest tzw. dross, czyli przywarty do dolnej krawędzi żużel, który trzeba usuwać mechanicznie – jego obecność to sygnał, że prędkość lub prąd wymagają korekty.
Bezpieczeństwo pracy przy cięciu plazmą
Praca z łukiem plazmowym łączy zagrożenia typowe dla spawania z ryzykiem właściwym dla obróbki termicznej pod wysokim prądem. Podstawowe środki ochrony i przyczyny ich stosowania obejmują:
- Osłona oczu i twarzy – przyłbica lub gogle z filtrem UV chronią przed promieniowaniem łuku, które przy dużych prądach może powodować oparzenia rogówki podobne do „ślepoty łukowej” znanej ze spawania.
- Odzież ognioodporna i rękawice – zabezpieczają przed odpryskami roztopionego metalu i gorącym żużlem wyrzucanym z rzazu.
- Wentylacja i wyciąg miejscowy – dym plazmowy zawiera tlenki metali oraz, przy wysokich prądach, ozon; brak skutecznej wentylacji prowadzi do przewlekłego narażenia dróg oddechowych.
- Ochrona słuchu – strumień plazmy generuje wysoki poziom hałasu, zwłaszcza przy dużych prądach; brak ochronników zwiększa ryzyko trwałego uszkodzenia słuchu przy pracy wieloletniej.
- Izolacja elektryczna – wysokie napięcie łuku pilotującego i prąd cięcia wymagają suchego, izolowanego stanowiska pracy, by uniknąć porażenia elektrycznego przy kontakcie z obwodem.
Stoły z wtryskiem wody i cięcie pod wodą znacząco redukują emisję dymu i hałasu, co bywa argumentem przy wyborze technologii w zakładach z ograniczoną wentylacją. Niezależnie od metody, obszar pracy powinien być wolny od materiałów łatwopalnych, a operator powinien znać procedurę wyłączenia awaryjnego maszyny.
Cięcie plazmą a inne metody obróbki termicznej
Wybór między plazmą, laserem, cięciem strumieniem wody i klasycznym wypalaniem gazowym zależy od materiału, grubości i wymaganej jakości krawędzi.
- Plazma vs. wypalanie gazowe (acetylen/tlen) – wypalanie działa tylko na stal czarną i wymaga podgrzania materiału do temperatury zapłonu, podczas gdy plazma przecina też stal nierdzewną i aluminium, a proces zapłonu jest natychmiastowy, co przyspiesza cięcie krótkich elementów.
- Plazma vs. laser – laser daje węższy rzaz, mniejszą strefę wpływu ciepła i wyższą dokładność przy blachach do kilkunastu milimetrów, ale koszt inwestycyjny i eksploatacyjny jest wyższy; plazma pozostaje konkurencyjna przy grubszych materiałach i mniejszych wymaganiach co do gładkości krawędzi.
- Plazma vs. strumień wody (waterjet) – cięcie wodą nie wprowadza ciepła, dzięki czemu nadaje się do materiałów wrażliwych termicznie i niemetalicznych, ale jest wolniejsze i droższe w przeliczeniu na metr rzazu w stali.
W wielu zakładach obie lub trzy technologie funkcjonują równolegle – plazma obsługuje elementy grubsze i mniej wymagające wizualnie, laser przejmuje detale precyzyjne, a waterjet pojawia się przy materiałach kompozytowych lub tam, gdzie odkształcenia termiczne są niedopuszczalne.
Gdzie zamówić usługę cięcia plazmą?
Usługi cięcia plazmą świadczą zarówno małe warsztaty mechaniczne, jak i duże centra obróbki blach dysponujące stołami CNC o powierzchni roboczej kilku metrów kwadratowych. Silny ośrodek przemysłu metalowego stanowi Śląsk, gdzie koncentracja hut, zakładów konstrukcji stalowych i podwykonawców motoryzacyjnych sprawia, że cięcie plazmą na Śląsku dostępne jest praktycznie w każdym większym mieście regionu, często z możliwością realizacji dużych partii w krótkim czasie. Podobnie w innych regionach przemysłowych, w tym w okolicach Radomia, funkcjonuje wiele firm oferujących cięcie plazmą – Radom i sąsiadujące gminy mają rozwiniętą bazę zakładów metalowych obsługujących zarówno lokalny rynek, jak i zamówienia z całej Polski.
Przy wyborze wykonawcy warto zwrócić uwagę na kilka konkretnych elementów:
- maksymalną grubość i wymiary blachy, jaką obsługuje ich stół CNC;
- klasę dokładności i przykładowe zdjęcia lub próbki wcześniejszych realizacji;
- możliwość dostarczenia rysunku technicznego w formacie DXF/DWG i wyceny na tej podstawie;
- dostępność dodatkowych operacji – gięcia, spawania czy obróbki krawędzi po cięciu.
Cena usługi zależy od grubości materiału, długości rzazu, liczby otworów i stopnia skomplikowania kształtu, dlatego rzetelną wycenę można otrzymać tylko na podstawie konkretnego rysunku, a nie ogólnej stawki za metr.
Jak zdobyć uprawnienia – kurs cięcia plazmą
Osoby chcące pracować przy tej technologii zawodowo powinny rozważyć kurs cięcia plazmą, prowadzony przez ośrodki szkoleniowe, centra kształcenia zawodowego lub producentów urządzeń. Program takiego szkolenia obejmuje zwykle część teoretyczną – budowę i zasadę działania plazmotronu, dobór gazów, rozpoznawanie metali i ich właściwości – oraz część praktyczną, w której uczestnik uczy się prowadzenia palnika, ustawiania parametrów i obsługi maszyny CNC.
Kursy różnią się długością i poziomem: podstawowe szkolenie dla operatora ręcznego trwa zwykle kilka dni, natomiast kursy dla operatorów maszyn CNC obejmują dodatkowo obsługę oprogramowania do przygotowania ścieżek cięcia i wczytywania plików z projektów. Zakres szkolenia BHP jest obowiązkową częścią programu, ponieważ praca z łukiem elektrycznym i wysokimi temperaturami wymaga znajomości procedur bezpieczeństwa opisanych wcześniej w tym artykule.
Ukończenie kursu kończy się zazwyczaj egzaminem praktycznym i wydaniem certyfikatu operatora, który jest dokumentem cenionym przez pracodawców z branży metalowej – zarówno w zakładach konstrukcji stalowych, jak i w firmach świadczących usługi cięcia na zamówienie. Dla osób już pracujących w zawodzie spawacza lub mechanika, znajomość cięcia plazmowego jest naturalnym rozszerzeniem kompetencji, otwierającym dostęp do stanowisk operatora maszyn CNC o wyższym wynagrodzeniu.
Najczęściej zadawane pytania
Czym różni się cięcie plazmą od cięcia laserem?
Cięcie plazmą wykorzystuje zjonizowany gaz o bardzo wysokiej temperaturze i nadaje się do szerszego zakresu grubości przy niższym koszcie inwestycyjnym, natomiast laser daje węższy rzaz, mniejszą strefę wpływu ciepła i wyższą precyzję, kosztem droższej maszyny i eksploatacji.
Jakie metale można przecinać plazmą?
Metoda działa tylko na materiały przewodzące prąd elektryczny, czyli stal czarną, stal nierdzewną, aluminium, miedź, mosiądz i tytan; materiały niemetaliczne, takie jak tworzywa czy drewno, wymagają innej technologii.
Czy do pracy przy cięciu plazmą potrzebne są uprawnienia?
Formalne uprawnienia nie są prawnie wymagane w każdym przypadku, ale pracodawcy najczęściej oczekują certyfikatu z kursu operatora oraz aktualnych szkoleń BHP, a przy pracy na maszynach CNC – dodatkowo znajomości obsługi oprogramowania sterującego.
Jaka jest maksymalna grubość blachy do cięcia plazmą?
Zależy od mocy urządzenia – standardowe maszyny przemysłowe przecinają blachy do 40–50 mm, a jednostki o wysokiej moc nawet ponad 150 mm, choć wraz z grubością rośnie szerokość rzazu i spada dokładność krawędzi.
Czy cięcie plazmą jest szkodliwe dla zdrowia?
Bez odpowiedniej wentylacji i ochrony osobistej proces może być szkodliwy, ponieważ generuje dym z tlenkami metali, promieniowanie UV i hałas – stosowanie wyciągu miejscowego, przyłbicy z filtrem i ochronników słuchu ogranicza to ryzyko do poziomu akceptowalnego w normalnej pracy warsztatowej.
Ile kosztuje cięcie plazmą?
Koszt usługi zależy od grubości i rodzaju metalu, długości rzazu oraz stopnia skomplikowania kształtu, dlatego rzetelną wycenę otrzymuje się dopiero po przesłaniu rysunku technicznego do konkretnego wykonawcy, a nie na podstawie ogólnej stawki za metr bieżący.
Podsumowanie
Cięcie plazmą pozostaje jedną z najbardziej uniwersalnych metod obróbki termicznej metali – łączy szybkość, umiarkowany koszt eksploatacji i zdolność do pracy na szerokim zakresie grubości i stopów przewodzących prąd. Zrozumienie zasady działania łuku, doboru gazów i parametrów pozwala świadomie decydować, kiedy sięgnąć po tę technologię, a kiedy lepszym wyborem będzie laser lub strumień wody. Niezależnie od skali zastosowania – od naprawy warsztatowej po produkcję seryjną na stole CNC – bezpieczna i precyzyjna praca z plazmą wymaga odpowiedniego sprzętu ochronnego, dobrze dobranych parametrów i, w przypadku pracy zawodowej, solidnego przeszkolenia praktycznego.