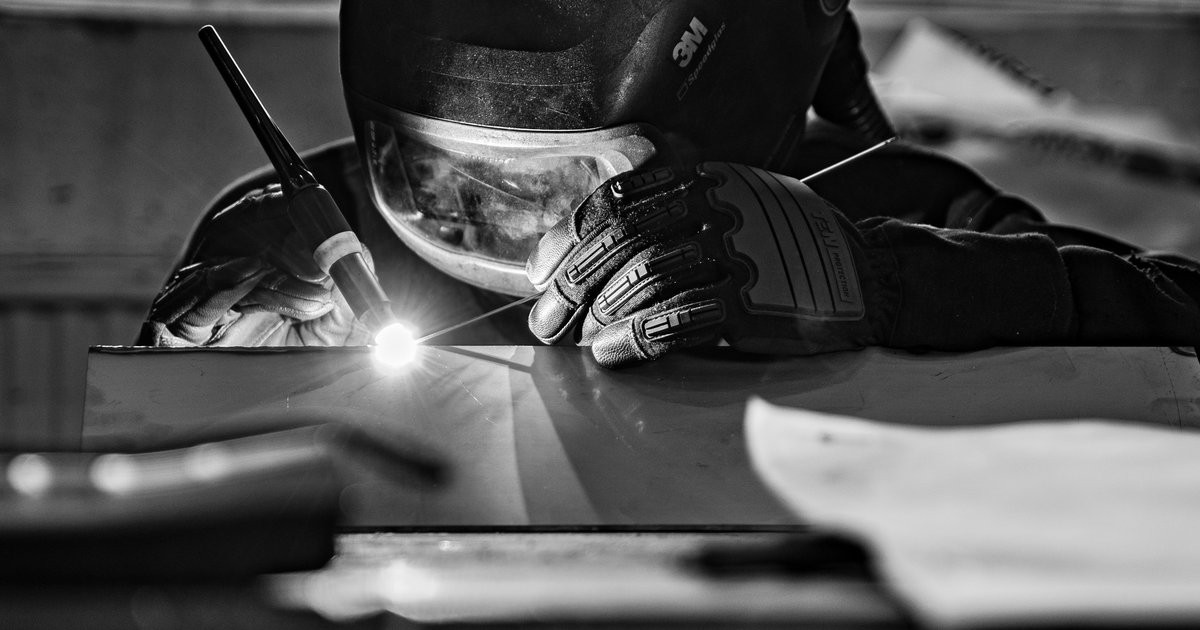
Spawanie stali nierdzewnej TIG polega na łączeniu blach lub rur elektrodą wolframową w osłonie argonu, przy prądzie stałym o biegunowości ujemnej i z użyciem spoiwa dopasowanego chemicznie do gatunku materiału. Ogólne zasady dotyczące łączenia tego materiału opisaliśmy już przy okazji spawania stali nierdzewnej jako takiego – tutaj skupiamy się na konkretnym wyborze: kiedy TIG rzeczywiście się opłaca, jakie parametry ustawić i czym różni się od spawania MIG oraz od pracy na stali czarnej.
TIG czy MIG – co decyduje o wyborze metody
Spawanie stali nierdzewnej MIG jest szybsze i tańsze w przeliczeniu na metr spoiny, dlatego sprawdza się przy produkcji seryjnej, konstrukcjach o grubości powyżej 3 mm i tam, gdzie wygląd lica nie jest priorytetem. Wadą jest większy rozprysk, grubsze lico i trudniejsza kontrola jeziorka na cienkich blachach – poniżej 2 mm łatwo o przepalenia.
Spawanie tigiem stali nierdzewnej daje spoinę czystą, wąską i praktycznie bez rozprysku, ale kosztem czasu – proces jest wolniejszy i wymaga większej wprawy operatora. Wybiera się go tam, gdzie liczy się estetyka i szczelność: instalacje spożywcze i farmaceutyczne, sprzęt medyczny, rury cienkościenne, poręcze i elementy widoczne.
- Grubość materiału – do 3 mm TIG, powyżej tej wartości MIG jest efektywniejszy czasowo.
- Wymagana jakość lica – widoczne spoiny, elementy sanitarne i kriogeniczne wymagają TIG.
- Wolumen produkcji – przy dużych seriach koszt robocizny TIG bywa nieopłacalny.
- Dostęp do złącza – trudne pozycje i wąskie szczeliny łatwiej opanować palnikiem TIG.
Jeśli priorytetem jest korozyjna szczelność i estetyka, TIG spawanie stali nierdzewnej pozostaje wyborem bezpieczniejszym niż MIG, mimo niższej wydajności.
Parametry: prąd, gaz osłonowy, elektroda i spoiwo
Stal nierdzewna spawana jest prądem stałym z ujemną biegunowością elektrody (DCEN) – w przeciwieństwie do aluminium nie ma tu potrzeby stosowania prądu przemiennego. Elektroda wolframowa z dodatkiem ceru (szara) lub lantanu (niebieska) zaostrzona na stożek zapewnia stabilny, skupiony łuk.
| Grubość blachy | Prąd orientacyjny | Średnica spoiwa |
|---|---|---|
| 1 mm | 30–50 A | 1,0–1,6 mm |
| 2 mm | 60–90 A | 1,6 mm |
| 3 mm | 90–130 A | 2,0–2,4 mm |
| 5 mm | 130–180 A | 2,4–3,2 mm |
Gazem osłonowym jest argon o czystości minimum 99,996%, podawany z przepływem 8–12 l/min przez dyszę z siatką laminaryzującą (gas lens). Spoiwo musi odpowiadać gatunkowi bazowemu – do stali 304 stosuje się drut 308L, do 316 – 316L; niski poziom węgla („L”) ogranicza ryzyko wytrącania węglików chromu w strefie wpływu ciepła.
Przy spoinach korzeniowych rur i zbiorników konieczna jest osłona gazowa od strony grani (purge argonem lub mieszanką formierską) – bez niej korzeń utlenia się i „cukrzy”, tracąc odporność korozyjną, co w instalacjach spożywczych i kriogenicznych dyskwalifikuje złącze.
Jak spawać stal nierdzewną TIG krok po kroku
Przed spawaniem powierzchnię trzeba odtłuścić acetonem lub izopropanolem i oczyścić szczotką drucianą przeznaczoną wyłącznie do nierdzewki – użycie narzędzia, którym wcześniej obrabiano stal czarną, wtapia w materiał cząstki żelaza, co po czasie daje rdzawe plamki na spoinie.
- Ściegi próbne wykonuj na odpadzie tego samego gatunku, by dobrać prąd bez ryzyka przepalenia detalu.
- Trzymaj krótki łuk (2–3 mm) i kąt palnika 10–15° w kierunku spawania.
- Steguj w regularnych odstępach, unikając dużego wkładu ciepła w jednym miejscu – nierdzewka odprowadza ciepło gorzej niż stal węglowa i łatwiej się odkształca.
- Kontroluj temperaturę międzyściegową (najczęściej poniżej 150°C), by nie doprowadzić do sensytyzacji – wytrącania węglików chromu osłabiających odporność korozyjną w strefie ciepła.
Po spawaniu usuń nalot termiczny (niebieskie i brązowe przebarwienia) pastą trawiącą lub mechanicznie, a w zastosowaniach wymagających pełnej odporności korozyjnej przeprowadź pasywację kwasem azotowym lub cytrynowym – to odtwarza warstwę tlenku chromu zniszczoną przez ciepło łuku.
TIG na stali nierdzewnej a TIG na stali czarnej – różnice praktyczne
Spawanie TIG stali czarnej opiera się na podobnym sprzęcie, ale parametry i priorytety są inne. Spoiwo to zwykle ER70S-2 lub ER70S-6, a osłona grani jest potrzebna tylko przy krytycznych spoinach korzeniowych rurociągów – w zwykłej konstrukcji stalowej pomija się ją bez konsekwencji korozyjnych.
Stal węglowa lepiej toleruje wyższy wkład ciepła i nie wymaga tak rygorystycznej kontroli temperatury międzyściegowej, bo nie grozi jej sensytyzacja. Z drugiej strony przebarwienia po spawaniu nie mają tu znaczenia funkcjonalnego – konstrukcję i tak trzeba zabezpieczyć powłoką malarską lub cynkową, więc pasywacja jest zbędna.
Kluczowa zasada przy pracy na obu materiałach w tym samym warsztacie: narzędzia szczotkujące, tarcze i szczotki druciane trzymaj oddzielnie dla nierdzewki i stali czarnej. Zanieczyszczenie krzyżowe to najczęstsza przyczyna korozji punktowej na spoinach nierdzewnych, którą trudno wykryć od razu – plamki rdzy pojawiają się dopiero po tygodniach eksploatacji.
Który wybór ma sens
Jeśli liczy się szybkość i grubość materiału powyżej 3 mm, MIG pozostaje bardziej ekonomicznym rozwiązaniem. Tam, gdzie decyduje jakość lica, szczelność korozyjna i praca na cienkich przekrojach – tuby, poręcze, instalacje sanitarne czy zbiorniki – spawanie stali nierdzewnej TIG daje wynik, którego MIG nie odtworzy bez dodatkowej obróbki. Dobór metody warto więc opierać nie na przyzwyczajeniu, lecz na grubości, widoczności spoiny i wolumenie produkcji.