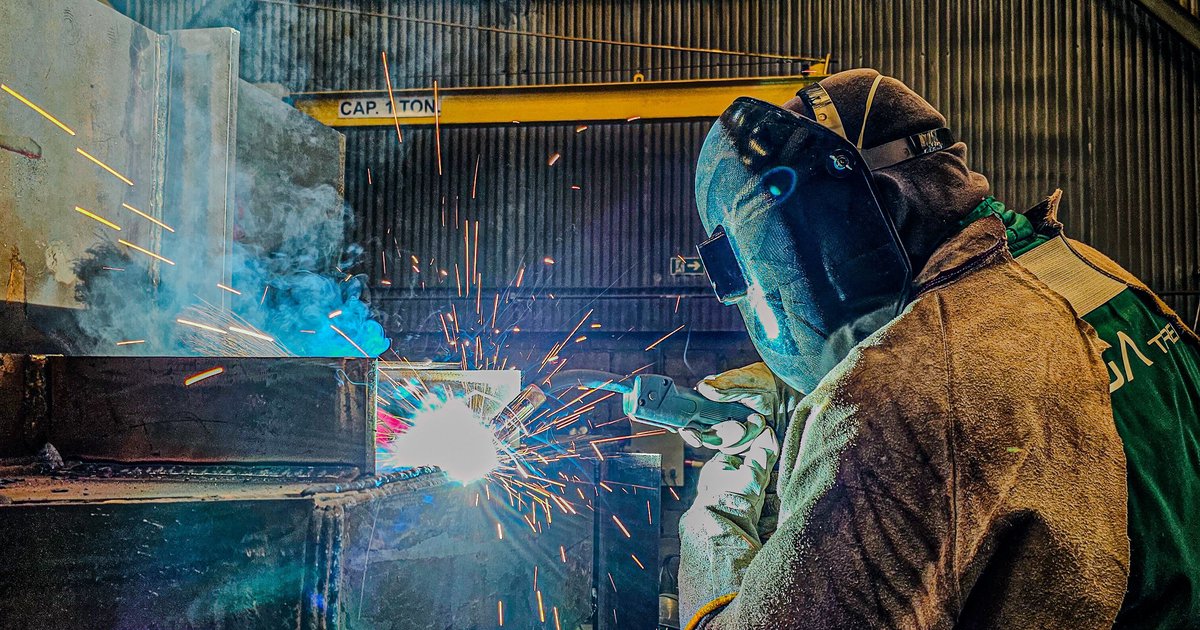
Spawanie stali nierdzewnej to proces łączenia elementów ze stopów chromowo-niklowych, który wymaga zupełnie innego podejścia niż praca ze stalą czarną – inna reakcja materiału na ciepło, inna chemia spawania i inne ryzyko utraty odporności na korozję. W tym artykule pokazujemy, którą metodę wybrać do konkretnego zadania, jak przygotować materiał, czego unikać przy łączeniu nierdzewki ze stalą konstrukcyjną i kiedy warto zlecić pracę specjaliście – także tym działającym na Śląsku, gdzie skupia się duża część krajowego przemysłu metalowego.
Czym różni się spawanie nierdzewki od stali czarnej
Stal nierdzewna zawdzięcza swoje właściwości warstwie pasywnej – tlenkowi chromu, który samoistnie odbudowuje się na powierzchni po uszkodzeniu, o ile metal ma odpowiedni skład chemiczny i czystą powierzchnię. Nadmierne, niekontrolowane ciepło podczas spawania może tę warstwę zniszczyć na trwałe, dlatego cała technologia kręci się wokół ograniczania wprowadzanej energii, a nie – jak w stali czarnej – jej zwiększania.
Stale austenityczne (304, 316) mają około trzykrotnie niższą przewodność cieplną niż stal węglowa i wyższy współczynnik rozszerzalności termicznej. W praktyce oznacza to większe odkształcenia i większe ryzyko przegrzania stopionego jeziorka, jeśli spawacz pracuje nawykami wyniesionymi ze stali czarnej.
Drugim zjawiskiem, o którym trzeba pamiętać, jest sensytyzacja – wydzielanie węglików chromu na granicach ziaren w zakresie temperatur około 425–870°C. Osłabia to odporność korozyjną w strefie wpływu ciepła. Dlatego do spawania stosuje się gatunki niskowęglowe (304L, 316L) albo stabilizowane tytanem lub niobem (321, 347), a temperaturę międzyściegową kontroluje się tak, by nie przekraczała zwykle 150°C. W przeciwieństwie do stali czarnej nierdzewki nie podgrzewa się wstępnie – podgrzewanie tylko wydłuża czas przebywania w strefie krytycznych temperatur.
Spawanie TIG (metoda 141) – najwyższa jakość i estetyka
Metoda TIG (GTAW) jest punktem odniesienia, gdy liczy się jakość spoiny, czystość i wygląd. Łuk płonie między nietopliwą elektrodą wolframową a materiałem, osłonięty czystym argonem (czystość minimum 99,996%), a spawacz podaje drut dodatkowy ręcznie – najczęściej ER308L do stali 304 lub ER316L do 316. Prąd stały o biegunowości ujemnej na elektrodzie pozwala precyzyjnie kontrolować wielkość jeziorka i ograniczać ciepło wprowadzane w materiał.
Przy rurach i zbiornikach kluczowe jest podparcie strony korzeniowej gazem formującym (mieszanka azotu z wodorem albo czysty argon), tak zwany root purge. Bez niego tylna strona spoiny utlenia się i pokrywa charakterystycznym „przypaleniem cukrowym” (sugaring), które trwale osłabia odporność korozyjną i wymaga usunięcia przez szlifowanie lub trawienie.
TIG dominuje w przemyśle spożywczym, farmaceutycznym, w instalacjach rurowych wysokiej czystości i wszędzie, gdzie spoina jest widoczna lub styka się z medium agresywnym. Wadą jest tempo pracy – jest wielokrotnie wolniejsza niż MIG czy elektroda – oraz wysokie wymagania co do umiejętności spawacza, bo błędy w prowadzeniu łuku widać natychmiast na wyglądzie spoiny.
Spawanie stali nierdzewnej MIG/MAG – tempo dla produkcji seryjnej
Spawanie stali nierdzewnej metodą MIG/MAG wykorzystuje drut pełny podawany automatycznie (najczęściej ER308LSi lub ER316LSi) i osłonę gazową dobraną do transferu metalu. W praktyce warsztatowej najlepiej sprawdza się transfer natryskowy spulsowany, bo ogranicza ilość wprowadzanego ciepła i rozprysku w porównaniu z klasycznym transferem natryskowym czy zwarciowym.
Typowa osłona to argon z domieszką 1–2% dwutlenku węgla albo mieszanka trójskładnikowa argon-hel-CO2, stosowana przy większych grubościach dla lepszej penetracji. Trzeba jednak pamiętać, że zbyt duży udział CO2 zwiększa ryzyko utraty węgla ze stopu i pogłębia utlenianie powierzchni, co pogarsza odporność korozyjną i estetykę spoiny.
Metoda ta króluje w produkcji seryjnej – konstrukcjach ze stali kwaśnoodpornej, zbiornikach przemysłowych, elementach gastronomicznych produkowanych na dużą skalę – bo pozwala utrzymać wysoką prędkość spawania przy akceptowalnej jakości. Jej granicą jest estetyka: spoiny MIG rzadko wyglądają tak dobrze jak TIG, a przy bardzo tankich blachach łatwiej o przepalenie, jeśli operator nie kontroluje precyzyjnie parametrów.
Spawanie stali nierdzewnej elektrodą – wszechstronność w terenie
Spawanie stali nierdzewnej elektrodą (MMA, metoda 111) pozostaje niezastąpione tam, gdzie nie da się utrzymać osłony gazowej – na wietrze, w montażu terenowym, przy naprawach w trudno dostępnych miejscach. Stosuje się elektrody otulone typu E308L-16/17 lub E316L-16/17, prąd stały z biegunowością dodatnią na elektrodzie, dobierany do średnicy drutu i grubości materiału.
Zaletą metody jest niezależność od osłony gazowej i możliwość spawania w pozycjach wymuszonych oraz na większych grubościach bez tak dużych wymagań co do czystości powierzchni jak przy TIG. Wadą jest większa ilość rozprysku, żużel wymagający dokładnego usunięcia i generalnie gorsza jakość estetyczna spoiny.
Pozostawiony żużel to nie tylko problem wizualny – pod nim może dochodzić do miejscowej korozji wgłębnej (pitting), bo zanieczyszczenia zaburzają odbudowę warstwy pasywnej. Po każdym ściegu żużel trzeba usunąć szczotką ze stali nierdzewnej, nigdy narzędziem używanym wcześniej do stali czarnej – to jeden z najczęstszych błędów prowadzących do plamek rdzy pojawiających się tygodnie po spawaniu.
Który proces wybrać? Porównanie metod względem realnych kryteriów
Wybór metody powinien wynikać z trzech pytań: jaka jakość jest wymagana, jak duża jest produkcja i w jakich warunkach odbywa się praca. Poniższa tabela zestawia najważniejsze kryteria decyzyjne.
| Kryterium | TIG | MIG/MAG | Elektroda (MMA) |
|---|---|---|---|
| Jakość i estetyka spoiny | Najwyższa | Dobra | Umiarkowana |
| Prędkość spawania | Niska | Wysoka | Średnia |
| Praca na wietrze/w terenie | Niemożliwa bez osłon | Trudna | Dobrze się sprawdza |
| Grubość materiału | Cienkie–średnie | Średnie–duże | Średnie–duże |
| Wymagane umiejętności | Wysokie | Średnie | Średnie |
| Koszt sprzętu i eksploatacji | Wyższy | Średni | Niski |
Dla instalacji spożywczych i farmaceutycznych oraz cienkich blach wybór pada zwykle na TIG. Do produkcji seryjnej konstrukcji i zbiorników – na MIG z transferem spulsowanym. Do naprawy w terenie, montażu na budowie czy prac serwisowych bez dostępu do gazu osłonowego – na elektrodę.
Łączenie stali nierdzewnej ze stalą czarną i zwykłą
Spawanie stali nierdzewnej ze stalą czarną albo ze zwykłą stalą konstrukcyjną zdarza się często – przy mocowaniach, konstrukcjach mieszanych, wzmocnieniach. Problem polega na tym, że oba materiały mają inny skład chemiczny, inną rozszerzalność termiczną i inną odpowiedź na wymieszanie w jeziorku spawalniczym (dilution).
Standardowym rozwiązaniem jest drut lub elektroda ze stopu 309 albo 309L – ma na tyle wysoką zawartość chromu i niklu, że nawet po wymieszaniu z domieszką żelaza ze stali czarnej zachowuje strukturę austenityczną i odporność na pękanie. Stosowanie zwykłego drutu 308L do takiego złącza grozi powstaniem struktury martenzytycznej, kruchej i podatnej na pęknięcia na gorąco.
Trzeba też liczyć się z ryzykiem korozji galwanicznej w środowisku wilgotnym lub chemicznie agresywnym – dwa różne metale w kontakcie elektrolitycznym tworzą mikroogniwo, w którym stal czarna koroduje szybciej w bezpośrednim sąsiedztwie spoiny. Dlatego takie połączenia zabezpiecza się powłokami malarskimi lub izoluje od wilgoci, a w instalacjach spożywczych czy chemicznych, gdzie kontakt z medium jest stały, lepiej unikać takiego złącza i zastąpić je łącznikiem mechanicznym albo elementem przejściowym z odpowiednio dobranego materiału.
Materiały dodatkowe i gazy osłonowe – dopasowanie do gatunku
Drut czy elektroda dodatkowa musi odpowiadać gatunkowi bazowemu, a nie być wybierana „na oko”. Do 304/304L stosuje się 308L, do 316/316L – 316L, do gatunków duplex – druty typu 2209, a do złączy różnoimiennych – wspomniane 309/309L. Pomylenie tych oznaczeń nie zawsze widać na oko, a skutkuje spoiną o niższej odporności korozyjnej niż materiał podstawowy.
W przypadku gazów osłonowych zasada jest podobna – trzeba dopasować mieszankę do metody i grubości, a nie kopiować ustawienia ze stali czarnej. Czysty argon do TIG, niewielka domieszka CO2 (1–2%) lub helu do MIG na większych przekrojach, a przy bardzo cienkich blachach czasem stosuje się mieszanki z dodatkiem wodoru, o ile gatunek stali na to pozwala – wodór wzmacnia płynność jeziorka, ale w niewłaściwym stopie może sprzyjać pękaniu.
Warto pamiętać, że przepływ gazu osłonowego dobiera się do warunków otoczenia – w hali z przeciągami czy przy pracy blisko wentylatora osłona łatwo się rozrywa, co widać jako porowatość spoiny. To jeden z najczęściej mylonych z błędem spawacza problemów, który w rzeczywistości wynika z otoczenia stanowiska pracy.
Obróbka po spawaniu: usuwanie zaciągów i pasywacja
Sama poprawnie wykonana spoina nie kończy pracy przy stali nierdzewnej. Wysoka temperatura łuku zawsze pozostawia na powierzchni tzw. zaciąg termiczny (heat tint) – kolorowe naloty tlenkowe zubożone w chrom, które lokalnie obniżają odporność na korozję nawet o rząd wielkości względem materiału niepodgrzanego.
Zaciąg usuwa się mechanicznie (szlifowanie ziarnem przeznaczonym do nierdzewki, śrutowanie szklanymi kulkami, polerowanie elektrolityczne) albo chemicznie – pastą trawiącą na bazie kwasu azotowego i fluorowodorowego. Praca z takimi środkami wymaga rękawic kwasoodpornych, okularów ochronnych i dobrej wentylacji, bo oparów kwasu fluorowodorowego nie wolno wdychać.
Ostatnim krokiem bywa pasywacja – zabieg chemiczny odbudowujący warstwę tlenku chromu na powierzchni, kluczowy w instalacjach spożywczych, medycznych i chemicznych. Cała procedura traci sens, jeśli w międzyczasie do materiału trafi zanieczyszczenie żelazem – z narzędzia, szczotki albo stołu roboczego używanego wcześniej do stali czarnej. Takie zanieczyszczenie osiada w mikroporach powierzchni i po kilku tygodniach ujawnia się jako drobne plamki rdzy, mylnie odbierane jako wada samej stali.
Bezpieczeństwo pracy przy spawaniu nierdzewki
Dymy powstające podczas spawania stali nierdzewnej zawierają związki chromu sześciowartościowego i tlenki niklu, uznawane za rakotwórcze przy długotrwałej ekspozycji. To wyraźnie inny profil ryzyka niż przy stali czarnej, dlatego stanowisko wymaga miejscowej wentylacji wywiewnej albo palnika z wbudowanym odciągiem dymu, a w pomieszczeniach zamkniętych – maski z filtrem klasy P3.
Łuk elektryczny, niezależnie od metody, emituje intensywne promieniowanie UV i IR – przyłbica z filtrem o odpowiednim stopniu zaciemnienia (zwykle 10–13, zależnie od prądu) chroni przed poparzeniem rogówki, a odzież ognioodporna z długim rękawem przed rumieniem skóry, który przy metalach zawierających nikiel bywa dodatkowo nasilony reakcją alergiczną.
Nie można zapominać o klasycznych zagrożeniach wspólnych dla wszystkich metod: iskrach zapalających materiały łatwopalne w pobliżu, gorących elementach po spawaniu, wirujących szczotkach i tarczach podczas obróbki powierzchni oraz pyle szlifierskim, który przy stali nierdzewnej powinien być odciągany osobno od pyłu ze stali czarnej, żeby nie doszło do wzajemnego zanieczyszczenia materiałów na stanowisku.
Gdzie zlecić spawanie stali nierdzewnej? Rynek usług i kryteria wyboru wykonawcy
Jeśli praca wykracza poza możliwości własnego warsztatu, wybór dobrego wykonawcy decyduje o trwałości i wyglądzie konstrukcji równie mocno jak wybór metody. Firmy oferujące spawanie stali nierdzewnej Śląsk pozostaje jednym z regionów, gdzie takich usługodawców jest najwięcej – ze względu na gęstość przemysłu chemicznego, spożywczego i maszynowego skupionego w tym obszarze, konkurencja wymusza tam relatywnie wysoki standard.
Przy wyborze wykonawcy warto sprawdzić kilka konkretnych rzeczy, a nie tylko cenę za metr spoiny:
- uprawnienia spawaczy zgodne z normą EN ISO 9606-1 dla odpowiedniej metody i pozycji spawania,
- udokumentowane technologie spawania (WPS) dla danego gatunku stali i grubości,
- doświadczenie z konkretnym gatunkiem – austenityczne 304/316 różnią się w praktyce od duplexów czy stali stabilizowanych,
- możliwość podparcia korzenia gazem formującym przy pracach rurowych,
- dostępność badań kontrolnych – penetracyjnych lub radiograficznych – przy złączach krytycznych.
Niska cena często oznacza pominięcie pasywacji, użycie niedopasowanego drutu albo pracę bez odciągu gazu formującego – skutki wychodzą na jaw dopiero po miesiącach, w postaci korozji wzdłuż spoiny.
Najczęściej zadawane pytania
Czy można spawać stal nierdzewną zwykłą elektrodą stalową?
Nie – elektroda przeznaczona do stali czarnej nie ma odpowiedniego składu chromu i niklu, więc spoina będzie podatna na korozję i pękanie. Do stali nierdzewnej trzeba użyć elektrody dedykowanej, np. E308L czy E316L, dopasowanej do gatunku materiału podstawowego.
Jaki gaz osłonowy stosować przy spawaniu MIG stali nierdzewnej?
Najczęściej stosuje się argon z niewielką domieszką dwutlenku węgla (1–2%) albo mieszankę trójskładnikową z helem przy większych grubościach. Zbyt duży udział CO2 pogłębia utlenianie powierzchni i może obniżyć odporność korozyjną spoiny.
Czy spoinę na stali nierdzewnej trzeba pasywować?
Tak, zwłaszcza w instalacjach spożywczych, medycznych i chemicznych, bo pasywacja odbudowuje warstwę tlenku chromu zniszczoną przez ciepło spawania. W zastosowaniach konstrukcyjnych, gdzie estetyka i pełna odporność korozyjna nie są krytyczne, czasem wystarcza samo mechaniczne usunięcie zaciągu.
Czy stal nierdzewna może zardzewieć po spawaniu?
Tak, jeśli w strefie spoiny pozostanie zaciąg termiczny, zanieczyszczenie żelazem z narzędzi używanych wcześniej do stali czarnej albo nastąpi sensytyzacja przy niewłaściwym gatunku i za dużym cieple wprowadzonym w materiał. Objawia się to zwykle plamkami korozji wzdłuż linii spoiny po kilku tygodniach użytkowania.
TIG czy MIG – co lepiej wybrać do stali nierdzewnej?
TIG daje wyższą jakość i estetykę, ale jest wolniejszy i wymaga większych umiejętności, więc sprawdza się przy cienkich blachach i instalacjach wysokiej czystości. MIG jest szybszy i bardziej ekonomiczny w produkcji seryjnej, choć spoina rzadko wygląda tak dobrze jak po TIG.
Czy można łączyć stal nierdzewną ze stalą czarną bez ryzyka?
Można, ale tylko z drutem lub elektrodą typu 309/309L i przy zabezpieczeniu złącza przed wilgocią, bo różnica potencjałów obu metali sprzyja korozji galwanicznej. W instalacjach o stałym kontakcie z agresywnym medium lepiej unikać takiego połączenia i zastosować element przejściowy albo złącze mechaniczne.
Podsumowanie
Dobór metody spawania stali nierdzewnej zależy od wymaganej jakości, tempa produkcji i warunków pracy – TIG do precyzji i higieny, MIG do wydajnej produkcji seryjnej, elektroda do pracy w terenie i naprawach. Niezależnie od wybranej techniki sukces zależy od kontroli ciepła, dopasowania materiału dodatkowego, czystości stanowiska oddzielonego od stali czarnej oraz obróbki po spawaniu – zaciągu i pasywacji. Świadomy wybór metody i wykonawcy, sprawdzonego choćby po dokumentacji WPS i uprawnieniach spawaczy, pozwala uniknąć kosztownych napraw korozyjnych, które ujawniają się dopiero po miesiącach eksploatacji.
Czytaj też: