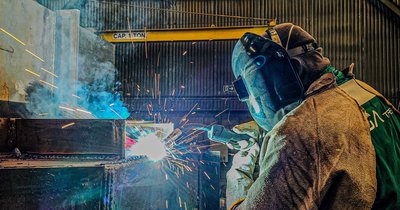
Spawanie stali nierdzewnej migomatem to dziś najczęściej wybierana metoda tam, gdzie liczy się wydajność i powtarzalność, ale nie jest ona jedynym rozwiązaniem – wybór między MIG/MAG a TIG zależy od grubości materiału, wymaganej jakości spoiny i tempa produkcji. Ten poradnik pokazuje, na jakich kryteriach oprzeć decyzję i jak poprawnie ustawić proces, żeby spoina zachowała odporność na korozję, którą stal nierdzewna ma zapewniać.
MIG/MAG czy TIG – które wybrać do stali nierdzewnej?
Zanim padnie decyzja o metodzie, warto sprawdzić, co faktycznie różni oba procesy w praktyce warsztatowej. Spawanie migomatem stali nierdzewnej wykorzystuje drut jako elektrodę topliwą podawaną automatycznie, co pozwala łączyć długie odcinki bez przerw na wymianę elektrody. Spawanie tigiem stali nierdzewnej opiera się na elektrodzie nietopliwej wolframowej i osobnym drucie dodawanym ręcznie, co daje pełną kontrolę nad jeziorkiem, ale wymaga znacznie więcej czasu i wprawy.
Kryteria, które realnie decydują o wyborze:
- Grubość materiału – MIG/MAG radzi sobie dobrze od ok. 1 mm wzwyż i jest znacznie wydajniejszy na blachach powyżej 3 mm; TIG dominuje przy materiałach poniżej 2-3 mm, gdzie kontrola wprowadzanego ciepła chroni przed przepaleniem.
- Wymagana jakość i estetyka – spoina TIG jest czystsza, bez rozprysku, z gładkim licem, dlatego wybiera się ją do elementów widocznych, sanitarnych czy spożywczych o wysokich wymaganiach wizualnych. Spoina MIG/MAG bywa wystarczająca tam, gdzie liczy się wytrzymałość, a nie wygląd.
- Wydajność i koszt robocizny – migomat spawa szybciej, co przy dużych seriach i długich szwach wprost przekłada się na koszt godzinowy. TIG jest wolniejszy nawet kilkukrotnie, więc jego stosowanie na dużych konstrukcjach bywa ekonomicznie nieuzasadnione.
- Umiejętności operatora – nauka podstaw MIG/MAG trwa krócej, TIG wymaga dłuższego treningu w prowadzeniu palnika i drutu jednocześnie.
- Pozycja spawania i dostępność – w pozycjach wymuszonych (nad głową, w pionie) migomat z drutem rdzeniowym lub odpowiednim gazem bywa łatwiejszy do opanowania niż TIG.
W praktyce spawanie stali nierdzewnej mig/mag wygrywa w produkcji seryjnej, konstrukcjach spożywczych o mniejszych wymaganiach estetycznych, zbiornikach i instalacjach przemysłowych. TIG pozostaje właściwym wyborem dla rurociągów sanitarnych, elementów dekoracyjnych i cienkich blach, gdzie wygląd i minimalne odkształcenia są priorytetem.
Gaz osłonowy i drut – dobór decydujący o odporności na korozję
Przy spawaniu migomatem stali nierdzewnej gaz osłonowy nie służy tylko do stabilizacji łuku – jego skład wpływa na to, czy spoina zachowa odporność korozyjną. Typowy gaz do tej metody to mieszanka argonu z niewielkim dodatkiem CO2 (najczęściej 1-2,5%) lub argonu z domieszką helu i tlenu. Zbyt wysoki udział CO2 podwyższa zawartość węgla w stopionym metalu, co zwiększa ryzyko wytrącania się węglików chromu na granicach ziaren – efekt znany jako uczulenie strukturalne, obniżający odporność na korozję międzykrystaliczną.
Przy spawaniu tigiem stali nierdzewnej stosuje się praktycznie wyłącznie czysty argon (czasem z dodatkiem helu dla większej wydajności cieplnej na grubszych przekrojach), bez dodatku aktywnych gazów – to jedna z zasadniczych różnic technologicznych między obiema metodami.
Drut spawalniczy musi odpowiadać gatunkowi stali podstawowej, a nie tylko jej ogólnej kategorii „nierdzewna”:
- drut typu 308L/308LSi – do stali austenitycznych 304/1.4301,
- drut typu 316L/316LSi – do stali kwasoodpornych 316/1.4401 z dodatkiem molibdenu, tam gdzie wymagana jest wyższa odporność chemiczna,
- drut typu 309L – do łączenia stali nierdzewnej ze stalą węglową lub niskostopową,
- drut do stali duplex – dedykowany, ponieważ standardowe druty austenityczne nie zapewnią właściwego stosunku ferrytu do austenitu w spoinie.
Dopasowanie drutu do materiału podstawowego to nie kwestia zbliżonego składu, lecz konkretnego dopasowania – różnica między 304 a 316 wydaje się drobna, ale przy pracy w środowisku chlorków (np. w przemyśle spożywczym czy morskim) źle dobrany drut prowadzi do korozji wzdłuż spoiny mimo poprawnie wykonanego złącza wizualnie.
Parametry spawania – jak ustawić migomat, żeby uniknąć przegrzania
Stal nierdzewna ma niższą przewodność cieplną niż stal węglowa, co oznacza, że ciepło kumuluje się w miejscu spawania i łatwiej doprowadzić do przegrzania, odkształceń i utraty odporności korozyjnej. Dlatego spawanie stali nierdzewnej mig wymaga niższych parametrów prądowych niż analogiczna operacja na stali czarnej o tej samej grubości.
Orientacyjne wytyczne przy spawaniu drutem 0,8-1,0 mm w trybie natryskowym lub przejściowym:
| Grubość materiału | Prąd (A) | Napięcie (V) | Prędkość drutu |
|---|---|---|---|
| 1-2 mm | 60-100 | 16-18 | niska-średnia |
| 2-4 mm | 100-160 | 18-21 | średnia |
| 4-8 mm | 160-220 | 21-24 | średnia-wysoka |
Te wartości to punkt wyjścia – dokładne dopasowanie zależy od konkretnego drutu, gazu i modelu migomatu, dlatego przed pracą na elemencie wykonuje się próbne ściegi na odpadowym kawałku tego samego materiału.
Kilka zasad, które warto zachować niezależnie od modelu urządzenia:
- polaryzacja DC+ (elektroda dodatnia) – standard przy drucie pełnym w osłonie gazowej,
- wolny wysuw drutu (stick-out) rzędu 10-15 mm – dłuższy pogarsza stabilność łuku i zwiększa rozprysk,
- przepływ gazu 8-12 l/min – zbyt niski nie chroni jeziorka przed atmosferą, zbyt wysoki wprowadza turbulencje i wciąga powietrze do osłony,
- ograniczenie liniowej energii wprowadzanej (heat input) – krótsze, kontrolowane ściegi z przerwami na chłodzenie zamiast jednego długiego przejazdu na grubszych przekrojach.
Zbyt wysokie napięcie przy niskiej prędkości drutu daje szeroki, płaski ścieg z ryzykiem podtopień, a zbyt niskie napięcie – wąski, wypukły ścieg ze słabym wtopieniem. Obie sytuacje rozpoznaje się już na etapie próbnego ściegu, zanim błąd trafi na gotowy element.
Najczęstsze błędy przy spawaniu stali nierdzewnej i jak je rozpoznać
Większość problemów przy spawaniu migomatem stali nierdzewnej wynika z przeniesienia nawyków ze stali czarnej bez korekty parametrów i przygotowania powierzchni.
- Przebarwienia termiczne (tęczowe naloty) – sygnalizują utlenienie warstwy pasywnej wokół spoiny; jeśli sięgają daleko od linii ściegu, oznaczają zbyt wysoki heat input lub brak osłony gazowej z drugiej strony (tzw. gazu formującego/backing gas) przy spawaniu rur i zbiorników.
- Porowatość – najczęściej efekt zanieczyszczonej powierzchni (olej, wilgoć, tlenki) albo zaburzonej osłony gazowej wskutek przeciągów w hali; widoczna jako drobne otwory w licu lub wykryta dopiero na przełomie próbki.
- Brak przetopu lub przyklejenia – skutek zbyt niskiego prądu względem grubości materiału lub złego kąta prowadzenia palnika; kontroluje się to wizualnie na przełomie zgiętej próbki testowej.
- Odkształcenia i naprężenia – stal nierdzewna ma wyższy współczynnik rozszerzalności cieplnej niż stal węglowa, więc bez odpowiedniego mocowania i sekwencji spawania blacha „się wygina” silniej niż operator się spodziewa.
- Zmieszanie z niewłaściwym drutem – spoina wygląda poprawnie, ale traci odporność korozyjną w czasie; wykrywa się to zwykle po miesiącach eksploatacji, w postaci nalotu rdzy dokładnie wzdłuż linii spawu, co jest sygnałem błędnego doboru materiału dodatkowego, nie wady wykonania.
Zanieczyszczenie powierzchni żelazem (np. pyłem szlifierskim po obróbce stali czarnej na tym samym stanowisku) to odrębny, częsty problem – powoduje punktową korozję niezwiązaną z samym procesem spawania, dlatego stanowiska do stali nierdzewnej i stali węglowej powinny być rozdzielone, wraz z osobnymi szczotkami i tarczami szlifierskimi.
Bezpieczeństwo przy spawaniu migomatem stali nierdzewnej
Dymy powstające podczas spawania stali nierdzewnej różnią się składem od dymów ze stali czarnej – zawierają związki chromu (w tym chrom sześciowartościowy) i niklu, uznawane za rakotwórcze przy długotrwałej ekspozycji. To zasadniczy powód, dla którego wentylacja miejscowa (odciąg przy palniku lub ramię wyciągowe) jest tu obowiązkowa, a nie opcjonalna, nawet w dobrze wentylowanej hali.
Podstawowe środki ochrony przy tej metodzie:
- maska spawalnicza z filtrem automatycznym o odpowiednim zaciemnieniu (zwykle DIN 10-13 w zależności od prądu) – chroni przed promieniowaniem UV i IR łuku, którego intensywność przy stali nierdzewnej bywa wyższa niż przy elektrodzie otulonej,
- odciąg miejscowy lub wentylacja wymuszona – ogranicza wdychanie dymów zawierających związki chromu i niklu,
- rękawice spawalnicze i odzież niepalna – chronią przed rozprysem, który przy MIG/MAG na stali nierdzewnej jest zauważalny, mimo że mniejszy niż przy elektrodzie,
- osłona oczu i skóry także dla osób pracujących w pobliżu stanowiska – łuk MIG/MAG emituje intensywne promieniowanie UV, które może poparzyć skórę i oczy osób postronnych bez własnej ochrony,
- usunięcie materiałów łatwopalnych i rozłożenie mat ognioodpornych – iskry i rozprysk stali nierdzewnej są równie zdolne wywołać pożar jak przy innych metalach.
Warto też pamiętać o wentylacji przy szlifowaniu i czyszczeniu spoin po spawaniu – pył szlifierski ze stali nierdzewnej ma podobny skład chemiczny co dymy spawalnicze i wymaga tych samych środków ochrony dróg oddechowych.
Podsumowanie
Wybór metody sprowadza się do prostego rachunku: MIG/MAG daje wydajność i przyzwoitą jakość przy niższym koszcie robocizny, TIG daje precyzję i estetykę za cenę czasu. Spawanie stali nierdzewnej wymaga dopasowania gazu, drutu i parametrów do konkretnego gatunku stali, a nie ogólnej kategorii materiału – to decyduje o trwałości antykorozyjnej złącza równie mocno jak sama technika prowadzenia palnika. Próbny ścieg na odpadowym materiale i odpowiednia wentylacja stanowiska to dwa nawyki, które eliminują większość problemów opisanych powyżej, zanim staną się kosztowną wadą na gotowym elemencie.