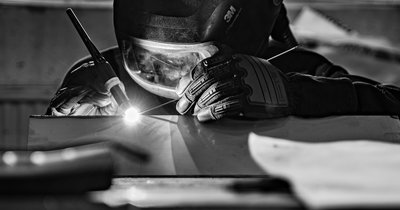
Spawanie aluminium to łączenie elementów ze stopów lekkich metodami TIG, MIG/MAG lub technikami specjalistycznymi, które wymagają zupełnie innego podejścia niż spawanie stali – ze względu na warstwę tlenku, wysoką przewodność cieplną i skłonność materiału do odkształceń. Jeśli szukasz firmy oferującej spawanie aluminium w Krakowie, zanim porównasz konkretne oferty warto wiedzieć, które kryteria faktycznie przekładają się na trwałość spoiny, a które są tylko marketingiem.
Poniższy przewodnik pokazuje, jak ocenić metodę, sprzęt i kwalifikacje wykonawcy, kiedy lepiej wybrać warsztat stacjonarny, a kiedy usługę mobilną, oraz jak wygląda rynek tych usług nie tylko w Krakowie, ale i w innych ośrodkach przemysłowych kraju. Dzięki temu podejmiesz decyzję świadomie, zamiast kierować się wyłącznie najniższą ceną w wyszukiwarce.
Czym jest spawanie aluminium i jakie stwarza wyzwania
Aluminium pokrywa się naturalnie cienką, twardą warstwą tlenku glinu, który topi się dopiero w temperaturze ponad 2000°C – podczas gdy sam metal osiąga płynność już przy około 660°C. Bez usunięcia lub przebicia tej warstwy spoina nie uzyska prawidłowego przetopu, dlatego w metodzie TIG stosuje się prąd zmienny (AC), który mechanicznie „rozbija” tlenek w fazie czyszczącej łuku.
Drugim wyzwaniem jest bardzo wysoka przewodność cieplna aluminium – ciepło rozprasza się w materiale kilkukrotnie szybciej niż w stali, co wymusza większe natężenie prądu i często podgrzewanie wstępne elementów o grubości powyżej 6 mm do temperatury rzędu 100–150°C. Bez tego spoina może nie uzyskać wystarczającego przetopu, mimo widocznego stopienia powierzchni.
Aluminium rozszerza się termicznie niemal dwukrotnie mocniej niż stal, więc odkształcenia i naprężenia po spawaniu są tu regułą, a nie wyjątkiem – dobry spawacz planuje kolejność ściegów i mocowanie elementu tak, by je ograniczyć. Do tego dochodzi ryzyko porowatości spowodowanej wodorem, który wnika ze skroplonej wilgoci, smaru czy zawilgoconego drutu, dlatego odtłuszczenie i suchość materiałów są tu równie ważne jak sam dobór parametrów.
Nie bez znaczenia jest też rodzaj stopu. Stopy serii 5xxx (np. 5083) z dodatkiem magnezu dobrze się spawają i są odporne korozyjnie, stopy 6xxx (6061, 6082) z magnezem i krzemem są popularne w konstrukcjach i profilach, natomiast stopy 7xxx o wysokiej wytrzymałości (stosowane np. w lotnictwie) są trudne do spawania łukowego i częściej łączy się je inaczej. Dobór spoiwa – najczęściej ER4043 (z krzemem) lub ER5356 (z magnezem) – musi odpowiadać stopowi podstawowemu, inaczej rośnie ryzyko pęknięć na gorąco.
Metody spawania aluminium – TIG, MIG/MAG i alternatywy
Wybór metody decyduje o jakości, wyglądzie i koszcie spoiny, dlatego to pierwsze pytanie, jakie warto zadać wykonawcy.
| Metoda | Najlepsza do | Zalety | Ograniczenia |
|---|---|---|---|
| TIG (GTAW, prąd AC) | cienkie blachy, elementy widoczne, naprawy precyzyjne | estetyczny ścieg, pełna kontrola ciepła, mały rozprysk | wolniejsza, wymaga dużego doświadczenia |
| MIG/MAG (pulsacyjny) | grubsze przekroje, produkcja seryjna, konstrukcje | szybkie tempo, dobra wydajność napawania | trudniejsze podawanie miękkiego drutu, wymaga systemu push-pull |
| Plazma / laser | zastosowania przemysłowe, zautomatyzowane linie | niski wsad cieplny, wysoka powtarzalność | drogi sprzęt, rzadko dostępne w małych warsztatach |
W praktyce większość napraw i konstrukcji nietypowych powstaje w technologii TIG, natomiast MIG sprawdza się przy dłuższych spoinach na profilach i blachach o grubości od kilku milimetrów wzwyż. Warto zapytać, czy warsztat dysponuje spawarką inwertorową z funkcją AC – bez niej rzetelne spawanie aluminium metodą TIG w ogóle nie jest możliwe.
Nie każdy element trzeba spawać. Przy bardzo cienkiej blasze, konstrukcjach z różnych stopów niespawalnych łukowo (np. 2xxx, 7xxx) albo tam, gdzie nagrzewanie zniszczyłoby powłokę czy uszczelnienie, rozsądniejszym wyborem bywa nitowanie, klejenie konstrukcyjne lub lutowanie twarde. Dobry wykonawca powinien umieć powiedzieć wprost, kiedy spawanie nie jest najlepszym rozwiązaniem, zamiast proponować je z automatu.
Kryteria wyboru firmy zajmującej się spawaniem aluminium w Krakowie
Cena widoczna w ofercie mówi najmniej o jakości usługi. Zanim porównasz koszty, sprawdź poniższe elementy:
- Uprawnienia spawaczy – certyfikat zgodny z PN-EN ISO 9606-2 potwierdza umiejętność spawania konkretnych stopów aluminium w danej pozycji, a nie tylko stali.
- System zarządzania jakością spawania – firmy pracujące zgodnie z PN-EN ISO 3834 dokumentują parametry procesu, co ma znaczenie przy konstrukcjach nośnych.
- Sprzęt – inwerter TIG z funkcją AC, źródło pulsacyjne MIG, czysty argon (min. 99,996%) i osobne szczotki/tarcze do aluminium (nigdy współdzielone ze stalą).
- Doświadczenie z konkretnym zastosowaniem – naprawa felgi, zbiornika spożywczego czy kadłuba łodzi to zupełnie inne wymagania niż spawanie ramy konstrukcyjnej.
- Możliwość badań nieniszczących – dla elementów odpowiedzialnych warto zapytać o badania penetracyjne (PT) potwierdzające brak pęknięć powierzchniowych.
- Gwarancja i odpowiedzialność – jasne warunki reklamacji w razie pęknięcia spoiny po obciążeniu.
Dla krakowiaków szukających sprawdzonego wykonawcy dobrym testem jest poproszenie o zdjęcia wcześniejszych realizacji na podobnym materiale – jednolity, regularny ścieg bez przebarwień czy dziurek świadczy o prawidłowo dobranych parametrach i czystym gazie osłonowym.
Warsztat stacjonarny czy usługa mobilna – co wybrać
Warsztat stacjonarny daje kontrolę nad środowiskiem pracy: brak przeciągów (które zdmuchują osłonę gazową i powodują porowatość), stabilne mocowanie elementu i dostęp do pełnej wentylacji. To naturalny wybór dla konstrukcji odpowiedzialnych, elementów motoryzacyjnych, precyzyjnych napraw felg czy chłodnic oraz wszędzie tam, gdzie liczy się estetyka spoiny.
Usługa mobilna ma sens, gdy element jest zbyt duży lub trwale zamontowany – balustrady, konstrukcje aluminiowe elewacji, zbiorniki czy maszty na łodzi zacumowanej w porcie. Wadą pracy w terenie jest ograniczenie zwykle do metody MIG z agregatem, mniejsza kontrola nad wiatrem i wilgocią oraz trudniejsze podgrzewanie wstępne grubszych profili.
Restauratorzy pojazdów klasycznych i hobbyści powinni raczej szukać warsztatu z TIG i możliwością precyzyjnego ustawienia parametrów, natomiast zakład przemysłowy z uszkodzoną instalacją aluminiową na hali skorzysta na wezwaniu ekipy mobilnej, mimo pewnego kompromisu jakościowego. Jeśli wykonawca oferuje wyłącznie usługę mobilną, a zlecenie dotyczy cienkiej, widocznej blachy, warto zapytać wprost, jak zamierza zabezpieczyć spoinę przed przeciągiem.
Ile kosztuje spawanie aluminium i od czego zależy cena
Na wycenę wpływa więcej czynników niż sama długość spoiny, dlatego dwie pozornie podobne oferty mogą się znacząco różnić:
- grubość i rodzaj stopu – cienka blacha wymaga większej precyzji, grube profile dłuższego podgrzewania,
- metoda spawania – TIG jest zwykle droższe od MIG ze względu na czas pracy i kwalifikacje spawacza,
- przygotowanie elementu – prostowanie, czyszczenie, usunięcie starej powłoki lakierniczej czy anodowanej,
- dostępność miejsca spawania – trudne pozycje montażowe wydłużają czas pracy,
- konieczność badań nieniszczących lub dokumentacji jakościowej,
- dojazd i czas pracy w przypadku usługi mobilnej.
Drobna naprawa punktowa kosztuje zwykle niewiele, natomiast wycena konstrukcji spawanej od podstaw zależy od metrów bieżących spoiny i grubości materiału, więc rzetelny wykonawca poprosi o oględziny lub zdjęcia przed podaniem konkretnej kwoty. Oferta wyraźnie tańsza od pozostałych bywa sygnałem pominięcia etapu odtłuszczania, podgrzewania czy testowego przetopu – co krótkoterminowo obniża cenę, ale zwiększa ryzyko porowatości i awarii spoiny po czasie.
Rynek usług spawania aluminium poza Krakowem
Warto wiedzieć, jak wygląda oferta w innych ośrodkach, zwłaszcza gdy zlecenie dotyczy nietypowego stopu albo konstrukcji wymagającej wąskiej specjalizacji. We Wrocławiu warsztaty spawalnicze, w tym firmy zlokalizowane w rejonie ulicy Krakowskiej, obsługują głównie branżę motoryzacyjną i budowlaną, podobnie jak w Krakowie. W Poznaniu, gdzie silnie rozwinięty jest przemysł maszynowy i motoryzacyjny, spawanie aluminium jest równie powszechną usługą jak nad Wisłą, z podobnym naciskiem na certyfikowanych spawaczy TIG.
Krosno wyróżnia się tradycją przemysłu lotniczego w regionie, więc lokalne firmy częściej mają doświadczenie w spawaniu precyzyjnym cienkościennych elementów wymagających wysokiej powtarzalności parametrów. W Kielcach oferta koncentruje się bardziej na konstrukcjach budowlanych, maszynach roboczych i przemyśle wydobywczym, gdzie spawanie aluminium dotyczy głównie osłon, ram i elementów instalacji, rzadziej precyzyjnych detali widocznych.
Dla większości standardowych napraw – ramy, felgi, chłodnice, balustrady – wybór lokalnego wykonawcy w Krakowie jest w pełni uzasadniony i oszczędza czas oraz koszty transportu. Podróż do innego miasta ma sens tylko wtedy, gdy lokalny rynek nie oferuje konkretnej specjalizacji, np. certyfikowanego spawania konstrukcji lotniczych czy zbiorników spożywczych o podwyższonych wymaganiach jakościowych – wtedy dodatkowy koszt transportu bywa uzasadniony pewnością wykonania.
Typowe zastosowania spawania aluminium
W motoryzacji spawa się misy olejowe, obudowy skrzyń biegów, elementy zawieszenia oraz chłodnice – tu kluczowa jest szczelność i odporność na wibracje, dlatego preferuje się TIG. Naprawa felg aluminiowych jest możliwa, ale wymaga dokładnej oceny pęknięcia i doboru spoiwa, bo źle wykonana spoina na obręczy stanowi realne zagrożenie bezpieczeństwa na drodze.
W żegludze aluminium stosuje się na kadłuby, maszty i osprzęt pokładowy – konieczna jest odporność korozyjna na wodę słoną, dlatego dominują stopy serii 5xxx łączone spoiwem ER5356. W budownictwie spawanie aluminium dotyczy elewacji, balustrad, konstrukcji szklarniowych i ram okiennych, gdzie liczy się zarówno wytrzymałość, jak i estetyka widocznego ściegu.
Przemysł spożywczy i chemiczny wykorzystuje zbiorniki i rurociągi aluminiowe ze względu na obojętność chemiczną i lekkość konstrukcji – tu wymogi higieniczne narzucają gładkie, wolne od porowatości spoiny, często potwierdzone badaniami. W lotnictwie i motorsporcie niektóre stopy o wysokiej wytrzymałości (7xxx) są trudne do spawania łukowego bez utraty właściwości, dlatego elementy te częściej łączy się nitowaniem lub klejeniem strukturalnym niż spawaniem.
Bezpieczeństwo pracy i wymagania BHP przy spawaniu aluminium
Spawanie aluminium niesie specyficzne zagrożenia, których nie ma przy stali, dlatego BHP wykracza tu poza standardowy zestaw środków ochrony. Podstawowe zagrożenia i ich przyczyny:
- Dymy tlenku glinu i ozon – wysoka refleksyjność aluminium generuje silniejsze promieniowanie UV łuku, co zwiększa emisję ozonu; konieczna jest miejscowa wentylacja wyciągowa i maska filtrująca (P2/P3) lub palnik z odciągiem przy pracy w słabo wentylowanym pomieszczeniu.
- Promieniowanie UV odbite – jasna powierzchnia aluminium odbija łuk mocniej niż matowa stal, dlatego przyłbica musi mieć odpowiedni filtr, a osoby postronne powinny być osłonięte parawanem spawalniczym, bo poparzenie rogówki może wystąpić nawet bez bezpośredniego patrzenia na łuk.
- Pył aluminiowy przy szlifowaniu – jest łatwopalny, a zmieszany z pyłem żelaza (np. w tej samej odciągowej instalacji ze stalą) grozi reakcją egzotermiczną; dlatego narzędzia i szczotki do aluminium powinny być używane wyłącznie do tego metalu.
- Zanieczyszczenie żelazem – szczotka lub tarcza wcześniej używana na stali wtapia drobiny żelaza w powierzchnię aluminium, co po czasie prowadzi do punktowej korozji w miejscu spoiny.
- Poparzenia i iskry – mimo niższej temperatury topnienia metalu, sam łuk osiąga temperatury porównywalne ze stalą, więc obowiązują rękawice spawalnicze, odzież ognioodporna i osłona oczu.
Rzetelny wykonawca powinien mieć wydzielone stanowisko z odciągiem, oddzielne narzędzia do obróbki aluminium i procedurę odtłuszczania przed każdym spawaniem – to nie jest formalność, tylko warunek uzyskania spoiny bez porów i przebarwień.
Przygotowanie elementu do spawania i najczęstsze błędy
Przygotowanie decyduje o jakości spoiny bardziej niż sama umiejętność prowadzenia łuku. Element trzeba odtłuścić rozpuszczalnikiem dedykowanym do aluminium, a warstwę tlenku usunąć mechanicznie tuż przed spawaniem – tlenek odtwarza się na powierzchni w ciągu kilku godzin, więc oczyszczenie „na zapas” dzień wcześniej nie ma sensu. Przy grubszych blachach konieczne bywa sfazowanie krawędzi, żeby uzyskać pełny przetop bez nadmiernego wsadu cieplnego.
Do najczęstszych błędów należą:
- Porowatość – wynika z zabrudzonej powierzchni, wilgotnego drutu, złego natężenia przepływu gazu osłonowego lub spawania na przeciągu; widać ją jako drobne wgłębienia na powierzchni spoiny.
- Brak przetopu – zbyt niska moc w stosunku do przewodności cieplnej materiału powoduje, że spoina wygląda dobrze z wierzchu, ale nie łączy trwale obu elementów.
- Przepalenie – nadmiar ciepła na cienkiej blasze prowadzi do przepalenia i deformacji krawędzi, zwłaszcza przy braku doświadczenia z aluminium.
- Pęknięcia na gorąco – najczęściej efekt niedopasowanego spoiwa do stopu podstawowego lub zbyt dużego rozcieńczenia w strefie wtopienia.
- Odkształcenia po spawaniu – kontroluje się je odpowiednią kolejnością ściegów, mocowaniem w przyrządach i stosowaniem podkładek odprowadzających ciepło.
Sprawdzając gotową spoinę, warto obejrzeć ją pod kątem – regularny, lekko wypukły ścieg bez przebarwień na czarno czy szaro (oznaka zanieczyszczenia lub złej osłony gazowej) to dobry znak jakości wykonania.
Najczęściej zadawane pytania
Czy spawanie aluminium jest droższe niż spawanie stali?
Zwykle tak, ponieważ wymaga droższego sprzętu (spawarki AC/DC, czystszego argonu) oraz większego doświadczenia spawacza, a proces jest wolniejszy ze względu na konieczność kontrolowania przewodności cieplnej materiału.
Jaka metoda spawania aluminium jest najlepsza do cienkiej blachy?
Metoda TIG z prądem zmiennym daje najlepszą kontrolę ciepła i estetykę na cienkich blachach, ponieważ pozwala precyzyjnie regulować natężenie prądu i unikać przepalenia krawędzi.
Czy można spawać aluminium bez gazu osłonowego?
Nie w sposób trwały i powtarzalny – aluminium bez osłony argonowej natychmiast utlenia się i chłonie wodór z powietrza, co prowadzi do silnej porowatości i osłabienia spoiny.
Jak długo trzyma spoina aluminiowa i czy wymaga konserwacji?
Prawidłowo wykonana spoina jest trwała przez cały okres eksploatacji elementu i nie wymaga specjalnej konserwacji, choć w środowisku morskim lub przemysłowym warto okresowo sprawdzać ją pod kątem korozji wżerowej, zwłaszcza jeśli doszło do zanieczyszczenia żelazem podczas obróbki.
Czy warto szukać spawacza aluminium poza Krakowem?
Ma to sens głównie przy wąskich specjalizacjach, których lokalnie brakuje – na przykład certyfikowanym spawaniu do zastosowań lotniczych czy spożywczych – w pozostałych przypadkach lokalny wykonawca oszczędza czas i koszty transportu.
Jakie aluminium nie nadaje się do spawania łukowego?
Stopy z serii 2xxx i 7xxx o wysokiej wytrzymałości, stosowane m.in. w lotnictwie, są trudne lub niewskazane do spawania łukowego, ponieważ proces ten osłabia ich właściwości mechaniczne w strefie wpływu ciepła – zwykle łączy się je nitowaniem lub klejeniem strukturalnym.
Podsumowanie
Wybór wykonawcy zajmującego się spawaniem aluminium powinien opierać się na konkretach: uprawnieniach spawacza, dopasowaniu metody i spoiwa do stopu, jakości sprzętu i możliwości pokazania wcześniejszych realizacji – nie na samej cenie. Warsztat stacjonarny z TIG sprawdzi się przy precyzyjnych naprawach i konstrukcjach widocznych, usługa mobilna przy elementach dużych i trwale zamontowanych, a wyjazd do innego miasta ma sens tylko przy wąskiej specjalizacji, której lokalnie brakuje. Świadome porównanie tych kryteriów pozwala uniknąć taniej, ale zawodnej spoiny i wybrać wykonawcę odpowiedniego do konkretnego materiału i zastosowania.