Spawanie gazowe to metoda łączenia metali polegająca na stopieniu krawędzi łączonych elementów oraz spoiwa za pomocą płomienia powstałego ze spalania mieszanki gazu palnego, najczęściej acetylenu, z tlenem. Ciepło płomienia topi materiał rodzimy i drut spoiwa w jeziorku ciekłego metalu, które po zastygnięciu tworzy trwałe, jednolite połączenie. W przeciwieństwie do spawania łukowego źródłem energii nie jest tu prąd elektryczny, lecz reakcja chemiczna spalania gazów, co czyni ten proces w pełni niezależnym od zasilania elektrycznego.
Na czym polega spawanie gazowe – sprzęt i zasada działania
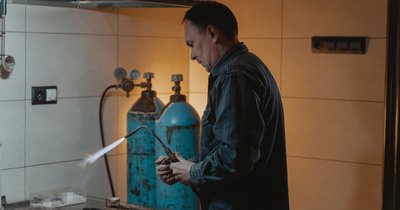
Podstawowy zestaw do spawania gazowego składa się z butli z tlenem i acetylenem, reduktorów ciśnienia, węży gumowych o odpowiednim kolorze oznaczenia (niebieski dla tlenu, czerwony dla acetylenu) oraz palnika spawalniczego z wymiennymi dyszami dobranymi do grubości spawanego materiału. Reduktory obniżają ciśnienie gazu z butli do wartości roboczej, a zawory na palniku pozwalają regulować proporcje tlenu i acetylenu, co decyduje o charakterze płomienia.
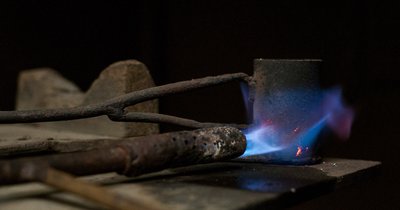
Sam proces polega na doprowadzeniu obu gazów do dyszy palnika, ich zmieszaniu i zapaleniu mieszanki na wylocie. Powstały płomień, którego temperatura w rdzeniu sięga około 3100–3200°C, kierowany jest na krawędź łączonych elementów, a spawacz jednocześnie podaje drut spoiwa, topiąc go w powstającym jeziorku metalu. Ruch palnika i drutu decyduje o kształcie i jakości spoiny, dlatego technika prowadzenia płomienia wymaga wprawy porównywalnej z opanowaniem elektrody w spawaniu łukowym.
Jak przebiega spawanie gazowe krok po kroku?
Sekwencja czynności w spawaniu gazowym jest ustalona i powtarzalna, co pozwala uzyskać przewidywalny wynik przy zachowaniu odpowiednich parametrów:
- Przygotowanie krawędzi – oczyszczenie z rdzy, zgorzeliny i tłuszczu oraz ewentualne sfazowanie brzegów blach grubszych niż 3–4 mm, co zapewnia pełne przetopienie.
- Ustawienie ciśnień – dobór ciśnienia tlenu i acetylenu zgodnie z wielkością dyszy i grubością materiału, zbyt niskie ciśnienie prowadzi do niedotopienia, zbyt wysokie – do przepaleń.
- Zapłon i regulacja płomienia – ustawienie płomienia neutralnego, obojętnego chemicznie wobec stopionego metalu.
- Nagrzanie krawędzi – utworzenie jeziorka ciekłego metalu w miejscu rozpoczęcia spoiny.
- Podawanie spoiwa – wprowadzanie drutu w rytmicznych ruchach, synchronizowane z przesuwem palnika wzdłuż złącza.
- Kontrola jeziorka – obserwacja koloru i płynności metalu, pozwalająca na bieżąco korygować prędkość spawania.
Cała operacja wymaga stałej koordynacji ruchu obu rąk – jedna prowadzi palnik, druga podaje drut – co odróżnia ją od wielu metod spawania łukowego, gdzie elektroda topi się samoczynnie.
Jakie rodzaje płomienia stosuje się w spawaniu gazowym?
Proporcja tlenu do acetylenu decyduje o charakterze chemicznym płomienia i jego wpływie na spoinę, dlatego umiejętność jego rozpoznania jest podstawą tej techniki:
- Płomień neutralny (stosunek gazów zbliżony do 1:1) – stosowany do większości stali, nie utlenia ani nie nawęgla metalu, ma wyraźny, jasnoniebieski stożek wewnętrzny.
- Płomień utleniający (nadmiar tlenu) – krótszy stożek, ostrzejszy syk; używany rzadko, głównie przy spawaniu mosiądzu, bo nadmiar tlenu na stali powoduje kruche, porowate spoiny.
- Płomień nawęglający (nadmiar acetylenu) – widoczny dodatkowy, opalizujący płomyk wokół stożka; stosowany przy napawaniu twardym i niektórych stopach niklu, ale na stali węglowej wzbogaca spoinę w węgiel, zwiększając jej twardość i kruchość.
Błędne ustawienie płomienia to jedna z najczęstszych przyczyn wad spoiny gazowej – widoczne w postaci porowatości, nadmiernej twardości strefy wpływu ciepła lub utlenionej, matowej powierzchni jeziorka zamiast błyszczącej, płynnej struktury.
Spawanie i cięcie gazowe – wspólny sprzęt, inne cele
Spawanie i cięcie gazowe korzystają z tego samego źródła ciepła, czyli płomienia tlenowo-acetylenowego, ale różnią się celem i przebiegiem procesu. W spawaniu płomień topi metal, tworząc spoinę, natomiast w cięciu tlenowym dodatkowy strumień czystego tlenu utlenia rozgrzaną do temperatury zapłonu stal, a powstały tlenek żelaza jest fizycznie wydmuchiwany ze szczeliny cięcia. Dlatego palnik do cięcia ma osobny kanał tlenu tnącego, uruchamiany dopiero po nagrzaniu materiału płomieniem podgrzewającym.
Ta różnica ogranicza cięcie gazowe głównie do stali niestopowych i niskostopowych – stale nierdzewne czy aluminium nie utleniają się w sposób pozwalający na czyste cięcie tą metodą i wymagają innych technik, jak plazma. Oba procesy dzielą jednak wspólne zagrożenia: otwarty płomień, iskry, rozgrzany żużel oraz ryzyko cofnięcia płomienia do węża, dlatego sprzęt zabezpieczający – zawory zwrotne i bezpieczniki przeciwzapłonowe na obu gazach – jest obowiązkowy niezależnie od tego, czy trwa spawanie, czy cięcie.
Bezpieczeństwo i wentylacja przy pracy płomieniem
Praca z otwartym płomieniem i butlami gazowymi wymaga konsekwentnego stosowania środków ochrony, ponieważ zagrożenia są inne niż przy spawaniu elektrycznym. Podstawowy zestaw ochronny obejmuje okulary spawalnicze z filtrem odpowiednim do jasności płomienia, rękawice skórzane, odzież niepalną oraz obuwie zamknięte, chroniące przed rozpryskami stopionego metalu i żużla.
Stanowisko musi mieć sprawną wentylację lub miejscową odciąg, bo spalanie acetylenu wytwarza tlenek węgla i inne produkty spalania, szczególnie niebezpieczne w pomieszczeniach zamkniętych. Butli acetylenowej nie wolno układać poziomo tuż przed użyciem – aceton stabilizujący gaz może przedostać się do przewodów – a całą instalację należy regularnie sprawdzać pod kątem szczelności, ponieważ nieszczelny gaz palny w połączeniu z iskrą stwarza ryzyko wybuchu.
Podsumowanie
Spawanie gazowe to proces łączenia metali ciepłem płomienia tlenowo-acetylenowego, wymagający precyzyjnego doboru ciśnień, rodzaju płomienia i techniki prowadzenia palnika oraz drutu spoiwa. Jego uniwersalność – ten sam sprzęt służy zarówno do łączenia, jak i do cięcia tlenowego – idzie w parze z wymogiem rygorystycznego przestrzegania zasad bezpieczeństwa, od doboru filtrów optycznych po kontrolę szczelności instalacji gazowej.