Spawanie żeliwa TIG to metoda, która potrafi dać estetyczną, szczelną spoinę na cienkościennych odlewach i precyzyjnych naprawach, ale nie jest uniwersalnym rozwiązaniem dla każdego pęknięcia w żeliwie. Ogólne zasady spawania TIG różnych materiałów opisuje artykuł główny tego cyklu - tu skupiamy się wyłącznie na tym, kiedy ta metoda faktycznie ma sens przy żeliwie i z czym trzeba ją porównać, zanim padnie decyzja.
Kiedy spawanie żeliwa TIG ma sens, a kiedy lepiej wybrać inną metodę
Decyzję determinuje przede wszystkim rodzaj żeliwa. Żeliwo szare (z grafitem płatkowym) jest kruche i podatne na pękanie przy szybkim nagrzewaniu i studzeniu - TIG sprawdza się tu tylko przy małych naprawach, drobnych porach odlewniczych czy krótkich pęknięciach na elementach o niewielkiej masie. Żeliwo sferoidalne (ciągliwe) znosi spawanie łukowe lepiej dzięki bardziej plastycznej strukturze, dlatego to właśnie na nim najczęściej wykonuje się naprawy TIG korpusów pomp, obudów przekładni czy kolektorów.
Żeliwa białego i utwardzonego powierzchniowo praktycznie nie da się spawać żadną metodą łukową bez pęknięć - jest zbyt twarde i kruche, a jedyną sensowną opcją bywa regeneracja przez napawanie z bardzo wysokim podgrzewaniem wstępnym albo wymiana elementu.
Grubość ścianki to drugie kryterium. TIG dobrze radzi sobie do około 8-10 mm, bo pozwala precyzyjnie kontrolować ilość wprowadzonego ciepła jeziorka - powyżej tej grubości masa metalu odprowadza ciepło na tyle szybko, że naprężenia cieplne rosną, a ryzyko pęknięcia wokół spoiny (tzw. pęknięcia w strefie wpływu ciepła) staje się trudne do opanowania nawet przy dobrym podgrzewaniu. W przeciwieństwie do spawania miedzi TIG, gdzie głównym problemem jest szybkie odprowadzanie ciepła przez materiał o wysokiej przewodności cieplnej, przy żeliwie kluczowa jest wysoka zawartość węgla, która przy niekontrolowanym chłodzeniu prowadzi do twardych, kruchych stref martenzytycznych.
TIG wybiera się więc wtedy, gdy liczy się estetyka spoiny, możliwość obróbki mechanicznej po naprawie i praca na cienkich lub precyzyjnych elementach - np. obudowach maszyn, korpusach zaworów, drobnych odlewach dekoracyjnych czy zabytkowych. Gdy naprawa dotyczy grubościennego korpusu, dużej powierzchni pęknięcia albo elementu, który i tak trafi do dalszej obróbki bez wymogów kosmetycznych, sensowniejsze bywają metody opisane w kolejnej sekcji.
TIG czy spawanie elektryczne żeliwa - MMA, lutospawanie i inne alternatywy
Spawanie łukowe TIG konkuruje przede wszystkim z klasycznym spawaniem elektrycznym MMA elektrodami niklowymi oraz z lutospawaniem gazowym mosiądzem. Każda z tych metod ma inny profil zalet i ograniczeń, dlatego wybór warto oprzeć na konkretnych kryteriach, a nie na przyzwyczajeniu.
- MMA elektrodami niklowymi (ENi-CI, ENiFe-CI) - szybsze, tańsze w sprzęcie, tolerują gorzej przygotowaną powierzchnię i pracę w terenie. Sprawdzają się przy grubszych ściankach i większych pęknięciach, ale dają grubszy nadlew i mniej precyzyjną kontrolę ciepła, co zwiększa ryzyko naprężeń przy cienkich elementach.
- Lutospawanie mosiądzem (oxy-acetylenowe, CuSn lub CuZn) - proces niższotemperaturowy niż spawanie właściwe, żeliwo się nie topi, tylko nagrzewa i zwilża spoiwem. Znacząco zmniejsza ryzyko pęknięć termicznych i nadaje się do dużych, grubościennych odlewów, ale spoina ma inny kolor i właściwości mechaniczne niż żeliwo, co wyklucza tę metodę tam, gdzie liczy się jednorodność materiału lub późniejsza obróbka na tokarce w tym samym kolorze i twardości.
- TIG - najwolniejsza i najdroższa w przeliczeniu na czas pracy, wymaga dobrze przygotowanej, odtłuszczonej powierzchni i doświadczenia spawacza, ale daje najlepszą kontrolę wprowadzanego ciepła, najwęższą strefę wpływu ciepła i estetyczną, drobnoziarnistą spoinę nadającą się do dalszej obróbki skrawaniem.
Dla warsztatu remontowego, który naprawia korpusy pomp w terenie, MMA z elektrodą niklową często wygrywa czasem realizacji. Dla pracowni zajmującej się regeneracją precyzyjnych części maszynowych lub odlewów zabytkowych, gdzie liczy się wygląd i możliwość późniejszego szlifowania czy toczenia spoiny, TIG jest wyborem uzasadnionym mimo wyższego kosztu robocizny. Lutospawanie mosiądzem pozostaje dobrym kompromisem tam, gdzie priorytetem jest odporność na pękanie, a nie jednorodność materiałowa - np. przy naprawie starych radiatorów żeliwnych czy elementów instalacji grzewczych.
Jaki gaz osłonowy i parametry łuku sprawdzają się przy żeliwie
Pytanie o spawanie TIG jaki gaz przy żeliwie ma prostą odpowiedź w większości przypadków: czysty argon 4.6 (99,996%) z przepływem 6-9 l/min wystarcza do osłony jeziorka i nie wpływa negatywnie na łuk przy niskich prądach stosowanych w tej metodzie. Domieszka helu (np. Ar/He 70/30) ma sens dopiero przy grubszych ściankach, powyżej 6-7 mm, gdzie potrzeba większej penetracji bez zwiększania natężenia prądu - hel podnosi temperaturę łuku i przyspiesza wtapianie, co skraca czas grzania w jednym miejscu.
Prąd stały biegunowość ujemna (DCEN) jest standardem, bo koncentruje ciepło w materiale, a nie na elektrodzie wolframowej. Elektroda wolframowa torowana (WT20, czerwona) lub lantanowana (WL15, złota) o średnicy 1,6-2,4 mm sprawdza się przy typowych prądach 60-120 A stosowanych do żeliwa - niższe wartości niż przy stali o podobnej grubości, właśnie po to, by ograniczyć wprowadzane ciepło.
Kluczowa jest technika spawania krótkimi ściegami (tzw. metoda punktowo-ściegowa): odcinki spoiny o długości 15-25 mm, przerywane chłodzeniem do temperatury, którą można utrzymać ręką w rękawicy (ok. 60°C), zanim spawacz przejdzie do kolejnego odcinka. Taki cykl grzania i studzenia rozprasza naprężenia, zamiast kumulować je w jednym paśmie, jak przy ciągłym ściegu.
Funkcja pulsacji prądu w inwerterze TIG jest tu bardzo pomocna - pozwala utrzymać stabilny łuk przy niskiej średniej wartości prądu, co dodatkowo obniża ilość ciepła wprowadzanego do materiału bez utraty kontroli nad jeziorkiem. Warto też pamiętać o peeningu - lekkim opukiwaniu gorącej spoiny młotkiem kulistym zaraz po ułożeniu ściegu, co odkształca plastycznie stygnący metal i zmniejsza naprężenia skurczowe odpowiedzialne za pęknięcia wtórne pojawiające się nawet kilka godzin po zakończeniu pracy.
Drut niklowy, przygotowanie złącza i podgrzewanie wstępne
Dobór spoiwa zależy od rodzaju żeliwa i wymagań wobec spoiny. Do żeliwa szarego standardem jest drut niklowy ENi-CI (nikiel czysty, ok. 99%) - daje spoinę miękką, łatwą do obróbki skrawaniem, choć o niższej wytrzymałości niż materiał rodzimy. Do żeliwa sferoidalnego lepiej sprawdza się drut ENiFe-CI (stop niklowo-żelazowy, ok. 55% Ni), który zapewnia wyższą wytrzymałość zbliżoną do właściwości żeliwa ciągliwego. Tam, gdzie spoina musi znieść większe obciążenia dynamiczne, stosuje się warianty z dodatkiem manganu (ENiFeMn-CI), poprawiające odporność na pękanie w strefie przejściowej.
Przygotowanie złącza decyduje o powodzeniu bardziej niż sam dobór parametrów. Stare odlewy żeliwne są zwykle nasycone olejem i smarem wnikającym w porowatą strukturę grafitu przez lata eksploatacji - jeśli nie zostaną odpowiednio oczyszczone, olej odparowuje w trakcie spawania i tworzy porowatość gazową niemożliwą do usunięcia samym przetopieniem. Skuteczne czyszczenie wymaga:
- wygrzania elementu palnikiem lub w piecu do ok. 200-260°C przez 20-30 minut, aby wypędzić olej z porów przed spawaniem,
- mechanicznego usunięcia warstwy nasyconej olejem szlifierką kątową na głębokość kilku milimetrów wokół pęknięcia,
- odtłuszczenia rozpuszczalnikiem organicznym bezpośrednio przed spawaniem,
- wywiercenia otworów na końcach pęknięcia (ok. 3 mm), by zatrzymać jego propagację podczas nagrzewania.
Podgrzewanie wstępne całego elementu do 150-300°C (zależnie od masy i grubości) zmniejsza gradient temperatury między spoiną a resztą odlewu, co jest głównym czynnikiem ograniczającym pękanie. Przy dużych, masywnych korpusach lepiej sprawdza się podgrzewanie w piecu z kontrolowanym studzeniem po spawaniu; przy drobnych elementach czasem wystarczy lokalne podgrzanie palnikiem gazowym tuż przed rozpoczęciem pracy, po czym stosuje się opisaną wcześniej technikę krótkich ściegów zamiast pełnego cyklu piecowego.
Bezpieczeństwo, najczęstsze błędy i kontrola jakości spoiny
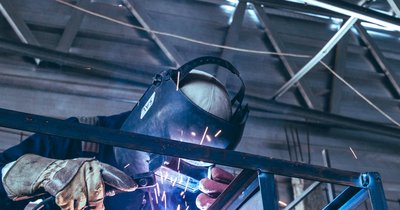
Podgrzewanie żeliwa do kilkuset stopni i praca z otwartym łukiem wymaga pełnego zestawu ochrony: przyłbicy samościemniającej z odpowiednim filtrem, rękawic spawalniczych odpornych na kontakt z gorącym metalem, odzieży trudnopalnej i osłony przedramion, bo element pozostaje gorący długo po zgaszeniu łuku. Podgrzewanie palnikiem gazowym w zamkniętym pomieszczeniu wymaga sprawnej wentylacji miejscowej - dymy powstające przy topieniu drutu niklowego zawierają tlenki niklu, które przy długotrwałej ekspozycji są szkodliwe dla dróg oddechowych, dlatego wyciąg miejscowy lub maska z filtrem cząstek stałych są tu obowiązkowe, nie opcjonalne.
Przy naprawie elementów instalacji, np. żeliwnych rur kanalizacyjnych czy wodociągowych, dochodzi dodatkowe ryzyko: resztki cieczy lub osadów w rurze mogą gwałtownie odparować pod wpływem ciepła łuku, powodując wyrzut gorącego materiału. Rurę trzeba całkowicie osuszyć, opróżnić i - jeśli to możliwe - odciąć od instalacji przed spawaniem, a naprawę wykonywać krótkimi ściegami z częstym schładzaniem, tak samo jak przy korpusach maszyn.
Do najczęstszych błędów należą:
- zbyt duże wprowadzenie ciepła - długi, ciągły ścieg zamiast punktowego, co objawia się pęknięciem promieniście rozchodzącym się od spoiny po ostygnięciu,
- pominięcie odtłuszczania - widoczne jako drobne, gęsto rozmieszczone pory w licu spoiny lub jej spienienie w trakcie spawania,
- zbyt szybkie studzenie - przykładowo owiewanie elementu sprężonym powietrzem dla przyspieszenia pracy, co niemal gwarantuje pęknięcie w ciągu kilku godzin od zakończenia naprawy,
- niedopasowany drut - użycie drutu niklowego czystego (ENi-CI) tam, gdzie wymagana jest wytrzymałość zbliżona do żeliwa sferoidalnego, co prowadzi do przedwczesnego pęknięcia spoiny pod obciążeniem, a nie materiału rodzimego.
Kontrolę jakości najprościej przeprowadzić wizualnie po 24 godzinach od zakończenia pracy (pęknięcia opóźnione ujawniają się właśnie w tym czasie), a przy elementach ciśnieniowych - próbą hydrostatyczną przed ponownym wprowadzeniem do eksploatacji.
Podsumowanie: czy TIG to dobry wybór do Twojego odlewu
Spawanie żeliwa metodą TIG ma sens tam, gdzie liczy się precyzja, estetyka i możliwość dalszej obróbki spoiny - przy cienkich ściankach, drobnych naprawach i elementach ciągliwych. Przy grubych, masywnych korpusach lub dużych pęknięciach lepszym kompromisem czasu i kosztu bywa spawanie elektryczne elektrodą niklową albo lutospawanie mosiądzem, jeśli jednorodność materiału nie jest krytyczna. Decyzję warto więc opierać nie na dostępności sprzętu, tylko na rodzaju żeliwa, grubości ścianki i wymaganiach wobec gotowej naprawy.
Czytaj też: