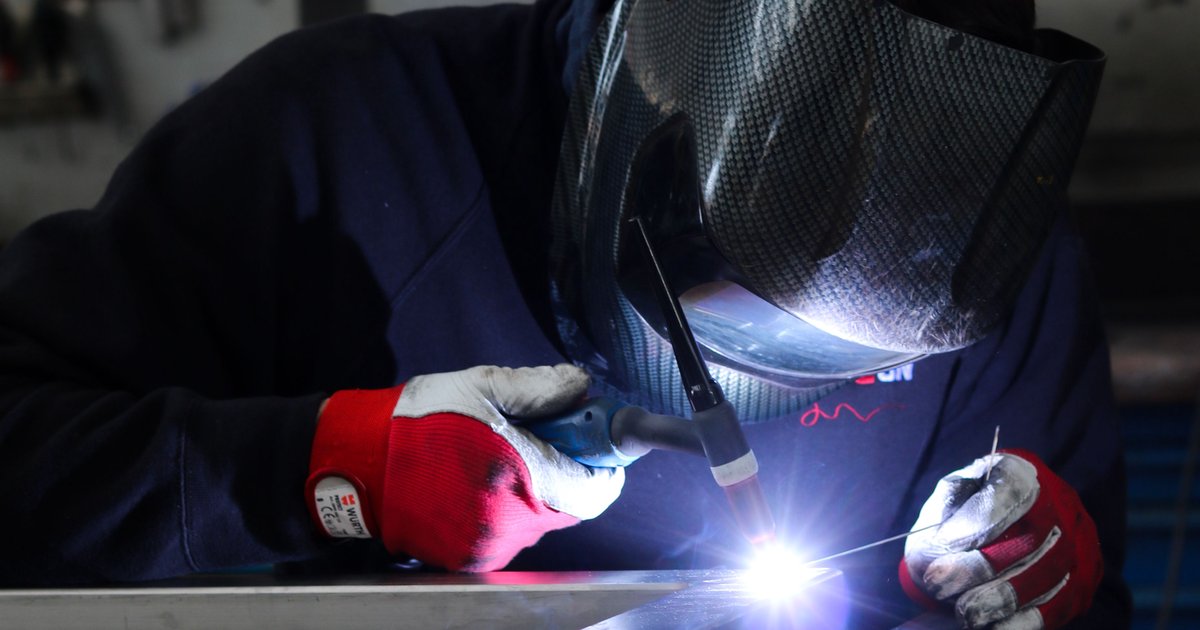
Spawanie tigiem aluminium różni się od pracy na stali niemal na każdym etapie: od doboru aparatu, przez biegunowość, po prowadzenie palnika. Ogólne zasady łączenia aluminium omawiamy szerzej w artykule o spawaniu aluminium – tutaj skupiamy się wyłącznie na tym, jakie decyzje musi podjąć osoba, która dopiero zaczyna przygodę ze spawaniem aluminium tig.
TIG czy MIG – co wybrać na start?
Pierwsza decyzja, przed którą stoi początkujący, to wybór metody. Spawanie aluminium tig daje pełną kontrolę nad jeziorkiem, czyste i estetyczne spoiny oraz możliwość pracy na cienkich blachach od 0,8 mm wzwyż – ale wymaga dobrej koordynacji ręka-noga (podawanie drutu i pedał regulacji prądu jednocześnie) i jest wolniejsze.
MIG z drutem litym w osłonie argonu jest szybszy i łatwiejszy do opanowania na grubszych elementach, ale znacznie trudniej nim uzyskać schludną spoinę na cienkim materiale i częściej dochodzi do przepaleń. Elektroda otulona do aluminium praktycznie nie występuje w praktyce warsztatowej i nie jest realną alternatywą.
- TIG – wybór dla osób, które chcą się nauczyć precyzyjnej pracy, spawać cienkie profile, rurki, obudowy czy elementy dekoracyjne.
- MIG – lepszy, gdy liczy się wydajność na grubszych, prostych spoinach i nie zależy nam na wyglądzie lica.
Dla kogoś, kto uczy się spawania aluminium od podstaw i chce zrozumieć materiał, TIG jest lepszą szkołą – wolniejsze tempo pozwala obserwować zachowanie jeziorka i reagować na błędy, zanim staną się nawykiem.
Spawanie aluminium tig biegunowość – dlaczego to klucz do sukcesu
Aluminium pokryte jest twardą warstwą tlenku, która topi się w znacznie wyższej temperaturze niż sam metal. Bez odpowiedniej biegunowości nie da się jej usunąć, a spoina zostanie zanieczyszczona wtrąceniami tlenkowymi. Dlatego spawanie tigiem aluminium wymaga prądu przemiennego (AC), a nie stałego (DC) używanego przy stali.
Prąd AC naprzemiennie zmienia kierunek: w jednej półfali usuwa tlenek dzięki efektowi czyszczącemu, w drugiej wprowadza ciepło potrzebne do stopienia materiału. Nowoczesne aparaty inwertorowe pozwalają regulować balans (proporcję między fazą czyszczącą a grzewczą) oraz częstotliwość AC – wyższa częstotliwość (150–250 Hz) daje węższy, bardziej skoncentrowany łuk i lepszą kontrolę nad jeziorkiem, co ułatwia naukę.
Starsze, transformatorowe źródła prądu oferują zwykle stały balans 50/50 i niską częstotliwość rzędu 50–60 Hz – działają, ale wymagają większej wprawy i generują głośniejszy, mniej stabilny łuk. Dla początkującego liczy się przede wszystkim to, by aparat w ogóle miał funkcję AC z regulacją balansu – bez tego nauka spawania aluminium metodą TIG jest znacznie trudniejsza.
Elektroda, gaz i spoiwo – dobór dla aluminium
Do prądu AC stosuje się elektrodę wolframową czystą (zielona) lub cyrkonową, ponieważ lepiej znoszą pracę z falą przemienną i tworzą charakterystyczną kulkę na końcówce, która stabilizuje łuk. Elektrody torowane (czerwone), typowe dla DC i stali, przy AC szybciej się zużywają i zanieczyszczają spoinę.
Gazem osłonowym jest wyłącznie argon – jego niski potencjał jonizacji ułatwia zajarzenie łuku przy AC, a dobra osłona chroni gorące jeziorko przed utlenianiem. Przy grubszych elementach (powyżej 6–8 mm) niektórzy spawacze dodają niewielki procent helu, by zwiększyć wkład ciepła, ale dla początkującego czysty argon jest wystarczający i bardziej przewidywalny.
Spoiwo dobiera się do stopu bazowego – najczęściej ER4043 (łatwiejsze w prowadzeniu, mniejsza podatność na pęknięcia gorące) lub ER5356 (mocniejsze, lepszy kolor po anodowaniu, ale bardziej wymagające). Dla ćwiczeń i pierwszych spoin konstrukcyjnych ER4043 jest bezpieczniejszym wyborem.
Ustawienia aparatu i technika krok po kroku
Orientacyjny prąd spawania to około 30–40 A na każdy milimetr grubości materiału, ale ostateczną wartość zawsze trzeba dobrać próbnie na odpadowym kawałku tego samego stopu – aluminium ma dużą rozpiętość przewodności cieplnej zależnie od stopu i grubości. Pedał nożny lub przełącznik na palniku pozwala płynnie zmniejszać prąd pod koniec spoiny, co zapobiega przepaleniu w miejscu zakończenia (kraterowi).
- Oczyść materiał mechanicznie (szczotka ze stali nierdzewnej używana tylko do aluminium) i odtłuść tuż przed spawaniem – tlenek i tłuszcz to najczęstsza przyczyna porowatości.
- Ustaw kąt palnika 10–15° od pionu, prowadząc łuk techniką pchającą.
- Podawaj drut spoiwa równomiernie, obserwując jeziorko – aluminium topi się bez zmiany koloru, więc liczy się wygląd i płynność jeziorka, nie żar.
- Zakończ spoinę stopniowym zmniejszaniem prądu, nie odrywaniem łuku na pełnej moc.
Praca wymaga pełnej osłony przed promieniowaniem UV: przyłbicy samościemniającej, rękawic skórzanych i odzieży bawełnianej – aluminium daje intensywny, jasny łuk. Odciąg lub dobra wentylacja są konieczne, bo topienie aluminium i czyszczącej warstwy tlenku wytwarza drobny dym metaliczny.
Najczęstsze błędy początkujących
Najczęstszym problemem jest porowatość spoiny – prawie zawsze wynika z niedokładnego oczyszczenia materiału, wilgoci w gazie osłonowym lub zbyt długiego węża gazowego bez odpowietrzenia. Drugi typowy błąd to zbyt niska częstotliwość AC lub źle ustawiony balans, co objawia się nadmiernym „czyszczeniem” bez wystarczającego przetopu.
- Czarne, sypkie spoiny – zbyt duży udział fazy czyszczącej w balansie AC lub zanieczyszczona elektroda.
- Przepalenia i dziury – zbyt wysoki prąd względem grubości albo brak redukcji prądu przed zakończeniem spoiny.
- Nierówne, „pofalowane” lico – niestabilne podawanie drutu lub zbyt duża odległość elektrody od jeziorka.
Zanim zaczniesz szukać winy w ustawieniach aparatu, sprawdź czystość materiału i stan elektrody – to najczęstsze źródło problemów, a poprawa tych dwóch elementów rozwiązuje większość trudności na starcie.
Podsumowanie
Kilka praktycznych porad decyduje o powodzeniu pierwszych prób: aparat z regulowanym AC i balansem, elektroda czysta lub cyrkonowa, argon jako gaz osłonowy, dokładne czyszczenie materiału i stopniowe zmniejszanie prądu na zakończenie spoiny. Wszystkie te zasady spawania aluminium tig łączą się w jedną logikę – usunąć tlenek, kontrolować ciepło i chronić jeziorko przed zanieczyszczeniem, a resztę wypracuje regularna praktyka.