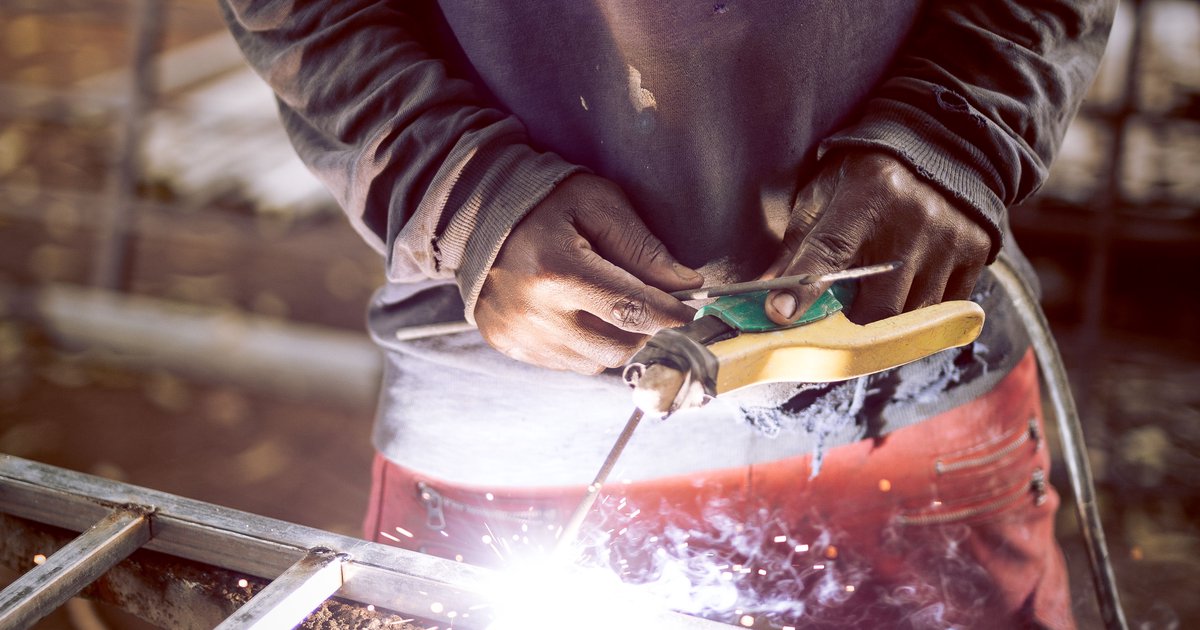
Spawanie aluminium elektrodą otuloną metodą MMA jest technicznie możliwe, ale w praktyce warsztatowej i przemysłowej stosuje się je rzadko i tylko w konkretnych sytuacjach – tam, gdzie liczy się dostępność sprzętu, a nie estetyka czy wytrzymałość zmęczeniowa spoiny. W przeciwieństwie do stali, aluminium stawia tej metodzie kilka fundamentalnych ograniczeń, które warto poznać przed podjęciem decyzji, zamiast dowiadywać się o nich w trakcie pracy.
Czym jest spawanie aluminium elektrodą otuloną i jak działa
Elektrody do aluminium (oznaczane najczęściej jako E4043 lub podobne, w zależności od producenta) mają rdzeń ze stopu aluminium oraz otulinę zawierającą topniki na bazie chlorków i fluorków. Zadaniem otuliny jest rozbicie i związanie warstwy tlenku aluminium, który topi się w temperaturze znacznie wyższej niż sam metal bazowy i normalnie uniemożliwiłby prawidłowe wtopienie.
Proces prowadzi się na prądzie stałym z biegunowością dodatnią na elektrodzie (DCEP), co wspomaga usuwanie tlenku dzięki działaniu czyszczącemu łuku. Łuk jest krótki, a spoinę trzeba prowadzić szybko i pewną ręką – aluminium ma dużą przewodność cieplną, więc ciepło ucieka w materiał rodzimy znacznie szybciej niż przy stali, co utrudnia utrzymanie stabilnego jeziorka.
Po zakończeniu spawania na spoinie pozostaje żużel z resztek topnika. Trzeba go dokładnie usunąć szczotką ze stali nierdzewnej i najlepiej przemyć wodą, bo pozostałości chlorków są silnie higroskopijne i z czasem wywołują korozję wżerową w miejscu spoiny oraz w strefie wpływu ciepła.
Gdzie ta metoda się sprawdza, a gdzie zawodzi
Decyzja o wyborze metody powinna opierać się na kilku twardych kryteriach: grubości materiału, wymaganej jakości spoiny, dostępności osłony gazowej oraz warunków, w jakich odbywa się praca.
| Kryterium | MMA (elektroda otulona) | TIG | MIG/MAG (drut pełny) |
|---|---|---|---|
| Jakość i wygląd spoiny | niska, dużo żużla i porów | bardzo wysoka | wysoka |
| Grubość materiału | praktycznie tylko powyżej 3-4 mm | od blach cienkich | od ok. 1,5-2 mm |
| Sprzęt potrzebny | spawarka MMA, elektrody | aparat TIG, argon, elektroda wolframowa | podajnik drutu, gaz osłonowy |
| Praca w plenerze/wietrze | możliwa | trudna, wiatr zdmuchuje osłonę | trudna bez ekranów |
| Zastosowanie konstrukcyjne | niezalecane | tak | tak |
Jedyną realną przewagą elektrody otulonej jest brak konieczności stosowania gazu osłonowego, co czyni ją opcją awaryjną tam, gdzie nie ma dostępu do argonu ani odpowiedniego aparatu.
Jakie ograniczenia techniczne trzeba wziąć pod uwagę
Główną barierą jest wspomniana wysoka przewodność cieplna aluminium w połączeniu z niską temperaturą topnienia – łuk musi dostarczyć dużo energii bardzo szybko, zanim ciepło rozejdzie się w materiale, a jednocześnie nie wolno przetopić dziury w cienkiej blasze. Elektrodą otuloną trudno o taką precyzję, dlatego metoda praktycznie wyklucza spawanie profili i blach cienkościennych.
- Porowatość – wilgoć z otuliny i wodór z tlenku łatwo zostają uwięzione w jeziorku, dając widoczne pęcherzyki w przełomie spoiny.
- Żużel i wtrącenia – wymagają starannego czyszczenia między ściegami, inaczej powstają wady wewnętrzne niewidoczne gołym okiem.
- Ograniczony wybór stopów – elektrody dobrze radzą sobie ze stopami serii 1xxx i 3xxx, znacznie gorzej ze stopami z serii 5xxx i 6xxx popularnymi w konstrukcjach.
- Niska wytrzymałość zmęczeniowa – spoina nie nadaje się do elementów obciążonych dynamicznie ani konstrukcji odpowiedzialnych.
Dodatkowo elektrody do aluminium są higroskopijne i szybko tracą właściwości spawalnicze po otwarciu opakowania – przechowywane w wilgotnym magazynie dają jeszcze więcej porów i sklejeń.
Zastosowania w przemyśle i naprawach – kto realnie korzysta z tej metody
Spawanie aluminium metodą MMA znajduje zastosowanie tam, gdzie liczy się natychmiastowa dostępność narzędzia, a nie parametry wytrzymałościowe złącza. W praktyce przemysłowej sprowadza się to do kilku scenariuszy:
- naprawy doraźne w terenie – rolnictwo, budowy, serwis maszyn, gdzie na miejscu jest tylko spawarka MMA;
- łatanie nieszczelności w elementach niekonstrukcyjnych, np. obudowach, skrzynkach, osłonach;
- prowizoryczne mocowania i punktowanie przed docelowym spawaniem TIG lub MIG;
- sytuacje awaryjne bez dostępu do prądu trójfazowego czy butli z argonem.
W przemyśle ciężkim, motoryzacyjnym czy stoczniowym metoda ta nie jest stosowana jako docelowa – tam standardem pozostaje TIG dla elementów precyzyjnych i MIG dla produkcji seryjnej i konstrukcji nośnych.
Kiedy wybrać elektrodę MMA, a kiedy inną metodę?
Wybór metody powinien wynikać z odpowiedzi na trzy pytania: czy spoina będzie przenosić obciążenia, czy element ma znaczenie estetyczne oraz czy w danym miejscu jest dostęp do gazu osłonowego i stabilnego zasilania. Jeśli odpowiedź na pierwsze dwa pytania brzmi „tak”, elektroda otulona odpada niezależnie od okoliczności.
MMA ma sens wyłącznie jako rozwiązanie tymczasowe lub ostatnia deska ratunku – gdy liczy się czas reakcji, a nie trwałość połączenia. Docelowo taką naprawę warto powtórzyć metodą TIG lub MIG, gdy sprzęt stanie się dostępny, zwłaszcza jeśli element wraca do pracy pod obciążeniem.
Podsumowanie
Spawanie elektrodą otuloną pozostaje niszową, awaryjną techniką łączenia aluminium – przydatną w terenie i przy naprawach niekrytycznych, ale nieakceptowalną wszędzie tam, gdzie liczy się jakość, szczelność i trwałość spoiny. Świadomy wybór metody, oparty na realnych wymaganiach elementu, a nie na tym, co akurat jest pod ręką, decyduje o tym, czy naprawa przetrwa, czy trzeba będzie wracać do niej po kilku tygodniach.