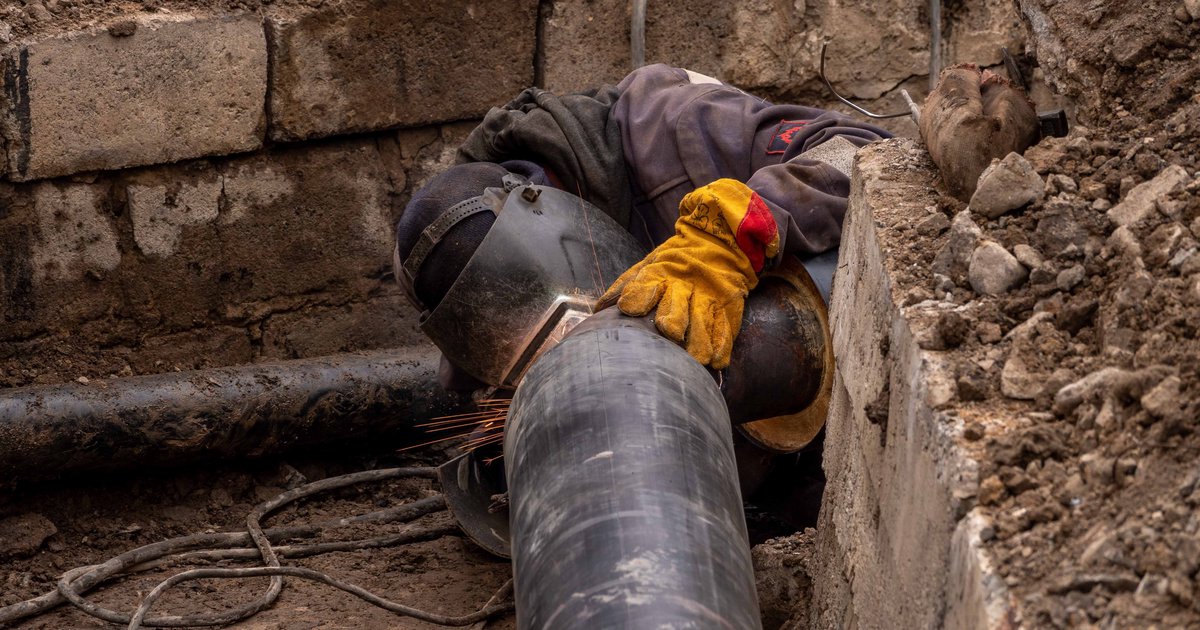
Spawanie rury elektrodą otuloną (MMA) ma sens tam, gdzie liczy się przenośność sprzętu, odporność na wiatr i zabrudzenia oraz możliwość spawania na grubych ściankach bez gazu osłonowego. Nie jest to jednak uniwersalna odpowiedź na każde zadanie – przy tankich rurach wydechowych czy precyzyjnych połączeniach hydraulicznych inna technologia może dać lepszy efekt przy mniejszym ryzyku przepalenia. Poniżej porównanie kryteriów, które faktycznie decydują o wyborze metody.
Kiedy elektroda otulona wygrywa z MAG i TIG?
Elektroda MMA sprawdza się najlepiej przy grubościennych rurach konstrukcyjnych i instalacyjnych o ściance od około 3 mm wzwyż, spawanych na budowie lub w warsztacie bez dostępu do butli z gazem osłonowym. Łuk elektryczny jest tu bardziej odporny na przeciągi, co ma znaczenie przy pracach terenowych, montażu rurociągów czy naprawach konstrukcji stalowych na zewnątrz.
Drugą sytuacją, w której elektroda ma przewagę, jest spawanie rur zanieczyszczonych – z rdzą, farbą czy resztkami starej powłoki. Elektrody zasadowe i celulozowe potrafią „przepalić” lekkie zanieczyszczenia, czego MAG przy litym drucie nie wybaczy równie łatwo. Wadą jest wolniejsze tempo pracy i konieczność usuwania żużlu po każdym ściegu, co przy długich seriach złączy wydłuża czas realizacji.
Przy rurach o małej średnicy i tankiej ściance (poniżej 2-2,5 mm) elektroda staje się ryzykowna – łatwo o przepalenie i nierówny nabój spoiny. W takich przypadkach lepiej sprawdza się TIG lub MAG z niższym prądem i drutem o małej średnicy.
Spawanie rury sterowej – czy elektroda to dobry wybór?
Spawanie rury sterowej, czyli przewodów hydraulicznych i pneumatycznych pracujących pod wysokim ciśnieniem, wymaga przede wszystkim czystego, pełnego przetopu korzenia bez wtrąceń żużlu i porów. Elektroda MMA może dać dobry wynik na rurach sterowych o większej średnicy i ściance powyżej 4 mm, zwłaszcza przy użyciu elektrod zasadowych, które dają spokojny, gęsty ścieg o niskiej zawartości wodoru.
Problem zaczyna się przy rurach sterowych o mniejszych przekrojach i precyzyjnych tolerancjach – tam korzeń spawany elektrodą trudniej kontrolować niż korzeń TIG, a każda nieregularność w przewodzie pod ciśnieniem staje się potencjalnym miejscem pęknięcia zmęczeniowego. Dla instalacji sterowych o krytycznym znaczeniu (np. układy hydrauliki siłowej) częściej stosuje się TIG na korzeniu i MMA lub MAG na wypełnieniu – to kompromis łączący jakość korzenia z szybkością uzupełnienia grubszej ścianki.
Przed decyzją warto sprawdzić wymagania normy lub dokumentacji technicznej instalacji – część specyfikacji wprost wskazuje dopuszczalne metody spawania dla danej klasy ciśnienia.
Spawanie rury do blachy – dobór elektrody i technika
Spawanie rury do blachy, typowe dla podstaw słupów, kołnierzy czy przyłączy rurowych do konstrukcji płaskich, jest jednym z zadań, w których elektroda MMA radzi sobie bardzo dobrze. Różnica grubości między rurą i blachą wymaga jednak korekty ustawień – zwykle prąd dobiera się pod grubszy element, a kąt elektrody przechyla się w jego stronę, aby uniknąć podtopień na tańszej rurze.
Typowe błędy przy tym połączeniu to zbyt mały kąt natarcia (spoina „siada” tylko na blasze, nie wtapia się w rurę) oraz zbyt szybkie przejście na drugą warstwę bez oczyszczenia żużlu – skutkuje to porami widocznymi po prześwietleniu lub badaniu penetracyjnym. Przy złączach obwodowych rura-blacha dobrze sprawdza się technika spawania „na okrążanie” w kilku sekcjach, co zmniejsza odkształcenia termiczne blachy.
Do tego zadania najczęściej wybiera się elektrody rutylowe (łatwe w prowadzeniu, dobry wygląd ściegu) lub zasadowe (wyższa wytrzymałość, mniejsza porowatość) w zależności od tego, czy złącze jest czysto konstrukcyjne, czy ma pracować pod obciążeniem dynamicznym.
Rura wydechowa: elektroda czy MAG 135?
Przy spawaniu rury wydechowej elektroda MMA zwykle jest złym wyborem i warto to powiedzieć wprost. Ścianka rury wydechowej ma najczęściej 1-2 mm, a materiał to często stal nierdzewna lub stal o niskiej zawartości węgla – łuk elektrody jest zbyt „gorący” i niestabilny na takiej grubości, co prowadzi do przepaleń i nierównych, dziurawych ściegów.
Lepszym rozwiązaniem jest tu spawanie rury mag 135, czyli metoda GMAW z drutem litym i gazem osłonowym (najczęściej mieszanka argon-CO2). Niższy, bardziej stabilny prąd, możliwość precyzyjnego ustawienia posuwu drutu i mniejsze ciepło wprowadzone do złącza pozwalają spawać rury wydechowe bez przepaleń, nawet przy krótkich, przerywanych ściegach potrzebnych na zakrzywionych odcinkach układu wydechowego.
Jeśli mimo to elektroda jest jedyną dostępną metodą (np. napraw serwisowa bez dostępu do MAG), warto zejść na najmniejszą możliwą średnicę elektrody (1,6-2 mm), pracować krótkimi, punktowymi ściegami i chłodzić materiał między przejściami, aby ograniczyć odkształcenia i przepalenia tankiej ścianki.
Bezpieczeństwo przy spawaniu rur elektrodą
Niezależnie od zastosowania, spawanie MMA generuje więcej dymów spawalniczych niż MAG, zwłaszcza przy elektrodach zasadowych i celulozowych, dlatego wewnątrz rur o małej średnicy lub w pomieszczeniach zamkniętych konieczna jest miejscowa wentylacja wywiewna. Promieniowanie UV łuku wymaga maski z filtrem o odpowiedniej klasie zaciemnienia, a odpryski żużlu i rozgrzany metal – rękawic i odzieży ognioodpornej zamiast syntetycznej.
Przy pracy wewnątrz rur sterowych i instalacyjnych, gdzie dostęp jest ograniczony, dodatkowym ryzykiem jest nagromadzenie tlenku węgla i dymu w zamkniętej przestrzeni – w takich warunkach stosuje się przewietrzanie wymuszone i, jeśli to możliwe, unika się spawania w pełnym obejściu bez otworów odpowietrzających.
Podsumowanie: jak wybrać metodę do konkretnej rury
Wybór metody spawania rury sprowadza się do trzech pytań: jaka jest grubość ścianki, jaki dostęp do gazu osłonowego i prądu ma spawacz, oraz jakie wymagania jakościowe stawia dane połączenie. Elektroda otulona wygrywa przy grubych ściankach, pracy w terenie i zanieczyszczonym materiale, ale przegrywa przy rurach tankich, precyzyjnych i wysoko obciążonych, gdzie MAG lub TIG dają lepszą kontrolę nad przetopem.
Dla rur sterowych i wydechowych częściej sprawdzi się MAG lub TIG, a MMA warto zostawić na konstrukcje, kołnierze i połączenia rura-blacha, gdzie grubość materiału i dostępność sprzętu przemawiają na jej korzyść.