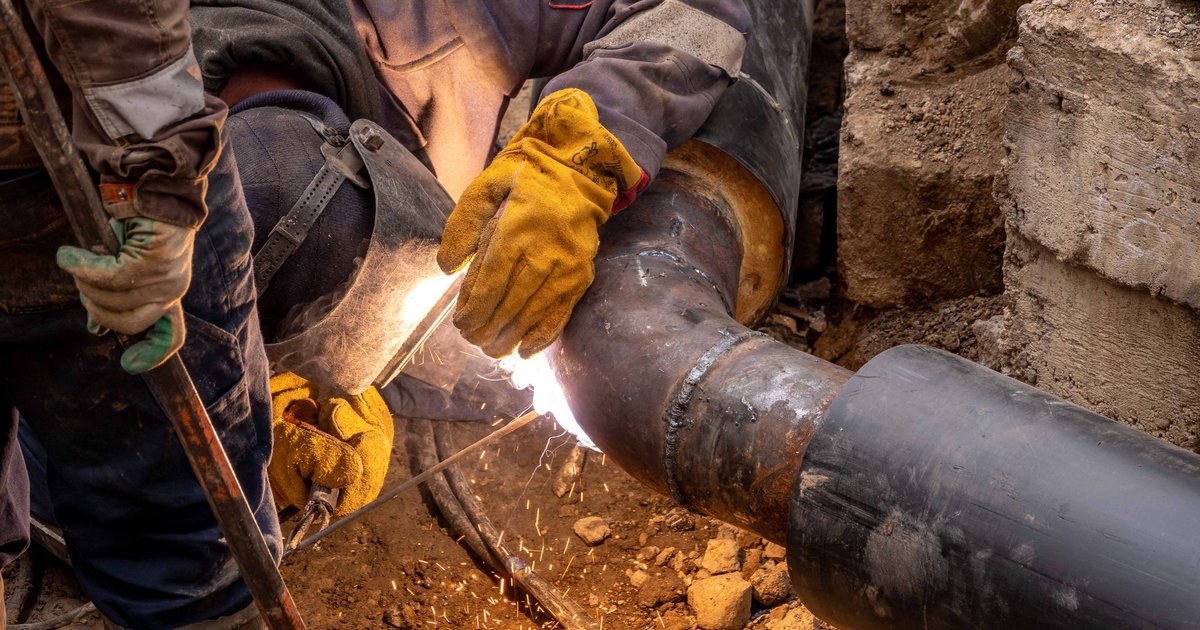
Spawanie rury to proces łączenia elementów o przekroju kołowym, który różni się od spawania blach głównie geometrią złącza i zmieniającą się w trakcie pracy pozycją. Obejmuje szeroki zakres zastosowań – od instalacji przemysłowych i konstrukcji nośnych, przez układy wydechowe pojazdów, po elementy sterowania i połączenia z blachą – a każde z nich stawia inne wymagania co do metody, materiału dodatkowego i jakości złącza. Dobór techniki – spawanie rury elektrodą, metodą MAG 135 czy TIG – zależy od materiału, grubości ścianki, dostępności złącza i wymagań wytrzymałościowych, a błędna decyzja kosztuje więcej niż różnica w cenie sprzętu.
Czym różni się spawanie rury od spawania blachy płaskiej
Złącze rurowe jest zakrzywione, więc pozycja spawania zmienia się w sposób ciągły wokół obwodu – w jednym miejscu spawacz pracuje w dole spoiny, kilka centymetrów dalej już w pionie lub pod głową. To wymusza stałą korektę kąta elektrody, prędkości i parametrów, czego nie doświadcza się przy prostym szwie na blasze.
Drugą różnicą jest dostępność korzenia złącza. Przy rurach zamkniętych spawa się zwykle tylko z jednej strony, bez możliwości podparcia czy oszlifowania od wewnątrz, co czyni jakość ściegu korzeniowego kluczową – każde przyklejenie lub przetopienie widać dopiero po próbie szczelności albo w eksploatacji. Z tego powodu przygotowanie fazy, szczeliny i odstępu progowego musi być powtarzalne na całym obwodzie.
Trzecia kwestia to odkształcenia termiczne. Nierównomierne nagrzewanie obwodu powoduje owalizację przekroju i skręcenie osi rury, szczególnie przy dłuższych odcinkach. Dlatze stosuje się symetryczny szew montażowy – zazwyczaj trzy lub cztery ściegi rozmieszczone równomiernie – zanim wykona się spoinę obwodową w całości, a przy dłuższych rurach spawa się odcinkami na przemian po przeciwnych stronach obwodu.
Jak wybrać metodę spawania rury – MMA, MAG 135 czy TIG
Wybór metody powinien wynikać z konkretnych kryteriów, nie z przyzwyczajenia. Liczy się materiał i grubość ścianki, warunki pracy (hala, plac budowy, wiatr), wymagana wydajność, oczekiwany wygląd złącza oraz poziom umiejętności dostępnego spawacza.
| Kryterium | MMA (elektroda) | MAG 135 | TIG |
|---|---|---|---|
| Grubość ścianki | od średniej wzwyż | od tonkiej do grubej | tonka i średnia |
| Praca na zewnątrz/wiatr | bardzo dobra | słaba bez osłon | słaba bez osłon |
| Wydajność | średnia | wysoka | niska |
| Jakość/wygląd spoiny | dobra, wymaga czyszczenia żużla | dobra, spatter do usunięcia | najwyższa, bez żużla i rozprysku |
| Stal nierdzewna/aluminium | ograniczone | możliwe z odpowiednim drutem | bardzo dobre |
| Poziom umiejętności | średni-wysoki (korzeń) | średni | wysoki |
W praktyce warsztaty produkcyjne stawiają na MAG ze względu na tempo, monterzy pracujący w terenie i przy instalacjach – na elektrodę, a tam gdzie liczy się estetyka i materiał nierdzewny lub aluminiowy – na TIG. Wiele rurociągów wykonuje się metodą mieszaną: korzeń TIG lub elektrodą celulozową, a wypełnienie i licowanie – MAG lub elektrodą rutylową, co łączy jakość korzenia z wydajnością wypełnienia.
Spawanie rury elektrodą – kiedy jest najlepszym wyborem
Spawanie rury elektrodą sprawdza się tam, gdzie nie da się zapewnić osłony gazowej przed wiatrem – na budowie, w terenie, przy remontach instalacji przemysłowych. Elektroda nie wymaga butli gazu, a agregat spawalniczy jest łatwy do przewiezienia, co czyni tę metodę pierwszym wyborem dla prac serwisowych i montażowych na zewnątrz.
Do korzenia grubościennych rur stalowych (np. rurociągów) tradycyjnie stosuje się elektrody celulozowe, dające głęboki, kontrolowany przetop i możliwość spawania „z ręki” bez podkładki. Do wypełnienia i licowania wybiera się elektrody rutylowe (łatwe w prowadzeniu) lub zasadowe (niższa zawartość wodoru, lepsza wytrzymałość i odporność na pękanie, ważna przy stalach o wyższej wytrzymałości).
Wadą tej metody jest niższa wydajność w porównaniu z MAG – każdy ścieg wymaga usunięcia żużla i kontroli międzyściegowej, a na cienkiej ściance (poniżej 2-3 mm) łatwo o przepalenie, bo łuk jest trudniejszy do precyzyjnego dawkowania niż w MAG czy TIG. Dlatego do rur wydechowych czy tonkościennych elementów instalacyjnych elektroda jest zwykle najsłabszym wyborem, a do grubościennych konstrukcji stalowych i prac terenowych – jednym z najlepszych.
Spawanie rury metodą MAG 135 – drut, gaz i parametry
Metoda MAG 135 (spawanie łukowe drutem elektrodowym w osłonie gazu aktywnego, zwykle CO2 lub mieszanki Ar/CO2) jest najczęstszym wyborem w warsztatach produkujących konstrukcje z rur – balustrady, ramy, stelaże, elementy maszyn. Krótkie łuko-zwarciowy tryb przenoszenia metalu ułatwia spawanie korzenia na tonkich ściankach, a wysoka wydajność drutu skraca czas realizacji w porównaniu z elektrodą.
Typowy drut do stali konstrukcyjnej ma średnicę 0,8-1,0 mm, natężenie i napięcie dobiera się tak, by uzyskać stabilny, cichy łuk bez nadmiernego rozprysku – zbyt wysokie parametry powodują przepalenia na tonkiej rurze, zbyt niskie prowadzą do przyklejeń. Aparaty z regulacją synergiczną lub pulsacyjną znacząco ułatwiają pracę na rurach o zmiennej pozycji, bo automatycznie korygują parametry przy zmianie kąta pochylenia palnika.
Główną słabością tej metody jest podatność na wiatr – przepływ osłony gazowej jest łatwo zaburzany, co prowadzi do porowatości spoiny. Prace terenowe wymagają osłon wiatrowych albo zamiany na elektrodę. W hali, przy dobrze ustawionym przepływie gazu (najczęściej 10-15 l/min) i czystym materiale, spawanie rury MAG 135 daje powtarzalne, estetyczne złącza przy relatywnie niskim koszcie eksploatacji.
Spawanie TIG rur – precyzja przy stali nierdzewnej i aluminium
Spawanie TIG (metoda 141) wykorzystuje nietopliwą elektrodę wolframową, osłonę argonową i drut lub pręt dodatkowy podawany ręcznie. Daje najwyższą jakość i estetykę złącza – brak żużla, minimalny rozprysk, gładka, jednorodna spoina – dlatego jest standardem przy rurach nierdzewnych w przemyśle spożywczym, farmaceutycznym oraz przy tonkościennych elementach aluminiowych.
Przy stali nierdzewnej krytyczne jest zabezpieczenie strony korzeniowej gazem formującym (argon podawany do wnętrza rury) – bez tego osłonięcia korzeń utlenia się, tworząc charakterystyczny, kruchy nalot („zbrunatnienie” lub „ucukrzenie”), który obniża odporność na korozję i wytrzymałość złącza. Czas przedmuchu przed rozpoczęciem spawania i utrzymanie osłony do wystarczającego wystygnięcia to elementy, które często są pomijane przez początkujących.
Wadą TIG jest niska wydajność – proces jest wolniejszy niż MAG nawet kilkukrotnie, co przekłada się na wyższy koszt robocizny przy dużych seriach. Dlatego w produkcji przemysłowej rurociągów o dużej średnicy TIG stosuje się głównie do korzenia (jako gwarancję jakości), a wypełnienie wykonuje się metodą MAG lub elektrodą – to typowy kompromis między jakością i tempem.
Spawanie rury wydechowej – materiał, cienka ścianka i warunki pracy
Rury wydechowe mają zwykle ściankę o grubości 1-2 mm i są wykonane ze stali nierdzewnej (np. gatunki 409, 439, 201, 304) lub stali aluminiowanej, narażonej na cykliczne nagrzewanie, wibracje i wilgoć skondensowaną spalin. Te warunki wymagają spoiny odpornej na korozję i pęknięcia zmęczeniowe, a nie tylko szczelnej na pierwszy rzut oka.
TIG jest tu najczęściej wybierany ze względu na kontrolę wprowadzanego ciepła i estetykę – istotną, bo układ wydechowy jest widoczny. Drugą realną opcją jest MAG 135 z tonkim drutem (0,6-0,8 mm) i najlepiej trybem pulsacyjnym, który daje wystarczające tempo przy zachowaniu kontroli nad ciepłem na tak małej grubości. Elektroda praktycznie się nie stosuje – wprowadzone ciepło i trudność w precyzyjnym dawkowaniu prądu prowadzą do przepaleń na cienkiej ściance.
Kluczowe zasady przy tej pracy: dopasowany materiał dodatkowy (np. drut/pręt 308L do stali nierdzewnej austenitycznej, dopasowany do gatunku bazowego), krótkie ściegi z przerwami na wystygnięcie, pewne unieruchomienie elementów w zaciskach (fit-up), oraz – przy stali nierdzewnej – osłona korzenia argonem, jeśli konstrukcja to umożliwia. Warto też pamiętać, że zbyt duże wprowadzone ciepło powoduje odkształcenie i utratę okrągłości, co utrudnia później montaż do reszty układu.
Spawanie rury sterowej i elementów nośnych – wymagania wytrzymałościowe
Elementy takie jak rury sterowe w układach kierowniczych, drążki i wsporniki nośne są komponentami krytycznymi dla bezpieczeństwa – ich pęknięcie w eksploatacji może oznaczać utratę kontroli nad pojazdem lub maszyną. Spoina na takim elemencie musi mieć pełny przetop, bez podtopień, przyklejeń czy porów, ponieważ każda z tych wad staje się miejscem inicjacji pęknięcia zmęczeniowego pod obciążeniem cyklicznym.
Materiał dodatkowy musi być dopasowany do wytrzymałości stali bazowej – użycie elektrody lub drutu o niższych parametrach wytrzymałościowych niż materiał podstawowy tworzy słaby punkt w newralgicznym miejscu, nawet jeśli spoina wygląda poprawnie wizualnie. Przy stalach o podwyższonej wytrzymałości korzystne jest zastosowanie elektrod zasadowych (niska zawartość wodoru) lub odpowiednich drutów MAG, ograniczających ryzyko pęknięć wodorowych.
Metoda MMA z elektrodą zasadową lub MAG 135 z dobrze ustawionymi parametrami sprawdzają się przy takich elementach lepiej niż pojedynczy przebieg TIG na grubszych ściankach, bo zapewniają wystarczający przetop w rozsądnym czasie. Po spawaniu krytycznych elementów warto rozważyć kontrolę nieniszczącą (wizualną, penetracyjną) oraz – jeśli specyfikacja konstruktora to wymaga – obróbkę odprężającą, ponieważ naprężenia własne po spawaniu obniżają odporność na zmęczenie materiału pracującego pod zmiennym obciążeniem.
Spawanie rury do blachy – złącza czołowe, kątowe i przyłączeniowe
Łączenie rury z blachą (kołnierze, płyty podstawy, wsporniki, trójniki) wymaga innego podejścia niż spoina obwodowa rura-rura, bo geometria złącza jest nieciągła – w jednym miejscu spoina biegnie po łuku, a przechodzi w linię przy styku z płaską powierzchnią. Typowe rozwiązania to spoina pachwinowa (naroża) przy elementach mniej obciążonych oraz złącze z pełnym przetopem przy konstrukcjach nośnych.
Częstym problemem jest różnica grubości między tonką ścianką rury a znacznie masywniejszą blachą – blacha odbiera ciepło szybciej, co przy nieprawidłowym ustawieniu kąta palnika prowadzi do niedospawania po stronie rury albo przegrzania i przepalenia po stronie tonkiej. Praktyczna zasada to kierowanie łuku bardziej w stronę elementu o większej masie, aby zrównoważyć odbiór ciepła.
W produkcji seryjnej (stelaże, balustrady, konstrukcje stalowe) dominuje MAG 135 ze względu na tempo i powtarzalność. Przy pracach jednostkowych, remontowych lub na budowie – elektroda, bo nie wymaga osłony gazowej. TIG stosuje się głównie przy elementach ze stali nierdzewnej lub aluminium, gdzie liczy się wygląd złącza, np. w meblarstwie metalowym czy balustradach ze stali szlachetnej. Niezależnie od metody, kolejność wykonywania spoin (na przemian, po skosie) ogranicza odkształcenie płyty podstawy.
Przygotowanie rury, pozycje spawalnicze i najczęstsze błędy
Przed spawaniem należy usunąć zgorzelinę, rdzę, farbę i smary z obszaru złącza – zanieczyszczenia wypalają się w łuku, powodując pory i nierówny przetop. Przy złączach czołowych krawędzie fazuje się (typowo kąt ukosowania 30-37,5° na stronę, w zależności od procedury i grubości), zachowując określony odstęp progowy i szczelinę, tak samo na całym obwodzie – niejednorodne przygotowanie to jedna z głównych przyczyn nieszczelnego korzenia.
Pozycje spawalnicze przy rurach oznacza się najczęściej symbolami 1G, 2G, 5G i 6G (używanymi obok europejskich oznaczeń normowych): 1G to rura obracana w pozycji dolnej – najłatwiejsza; 2G to rura ustawiona na stałej osi pionowej, spoina pozioma; 5G to rura nieruchoma na osi poziomej, wymagająca spawania we wszystkich pozycjach w trakcie jednego przebiegu; 6G to rura nieruchoma pod kątem 45°, uznawana za najbardziej wymagającą i stosowana jako pozycja egzaminacyjna dla spawaczy rurowych.
Najczęstsze błędy i sposoby ich rozpoznania:
- Przyklejenie w korzeniu – widoczne jako brak przetopu po stronie wewnętrznej lub nierówna, wąska linia korzenia; wynika ze zbyt niskich parametrów lub zbyt szybkiego ruchu.
- Podtopienie – rowek wzdłuż krawędzi spoiny, efekt zbyt wysokich parametrów lub złego kąta prowadzenia elektrody/palnika.
- Porowatość – drobne wgłębienia na powierzchni spoiny, spowodowane zanieczyszczeniami, zbyt krótkim lub zaburzonym przepływem gazu osłonowego.
- Przepalenie – najczęstsze na tonkiej ściance rur wydechowych i instalacyjnych, wynika z nadmiernego wprowadzonego ciepła.
- Owalizacja i skręcenie osi – efekt nierównomiernego, jednostronnego nagrzewania obwodu bez symetrycznego stopniowania ściegów.
Bezpieczeństwo przy spawaniu rur – na co zwrócić szczególną uwagę
Podstawowy zestaw ochrony to przyłbica z filtrem o właściwym stopniu zaciemnienia, rękawice skórzane, odzież niepalna oraz obuwie zabezpieczone przed odpryskami. Przy pracy w pozycjach wymuszonych (5G, 6G) iskry i rozprysk trafiają pod nietypowymi kątami, więc warto dodatkowo zabezpieczyć okolice szyi i przedramion.
Specyficznym zagrożeniem przy rurach jest praca w przestrzeniach ograniczonych lub wewnątrz samej rury – dymy spawalnicze łatwo się w niej kumulują, a przy stosowaniu gazu formującego (argon podawany do wnętrza) może powstać atmosfera zubożona w kwaśny, wypierająca powietrze i grożąca uduszeniem bez żadnych objawów ostrzegawczych. Przed wejściem do wnętrza dużej rury po spawaniu z przedmuchem gazem obojętnym konieczna jest wentylacja i, jeśli to możliwe, pomiar zawartości kwasu w powietrzu.
Przy spawaniu elektrodą w warunkach terenowych, zwłaszcza w wykopach czy przy wilgotnej infrastrukturze, istotne jest prawidłowe uziemienie i sprawność izolacji przewodów – wilgoć znacząco zwiększa ryzyko porażenia. Rury unieruchomione w pozycjonerach lub kozłach montażowych trzeba dodatkowo zabezpieczyć przed przypadkowym obrotem, bo nieoczekiwany ruch ciężkiego elementu grozi zgnieceniem rąk. Dymy z powłok cynkowych lub malowanych rur są szczególnie szkodliwe – wymagają odciągu miejscowego lub pracy na zewnątrz z dobrą wentylacją, a nie tylko maski przeciwpyłowej.
Najczęściej zadawane pytania
Jaka elektroda do spawania rury elektrodą jest najlepsza?
Do korzenia grubościennych rur stalowych najczęściej wybiera się elektrody celulozowe ze względu na głęboki przetop, a do wypełnienia i licowania – elektrody rutylowe (łatwiejsze w prowadzeniu) lub zasadowe (niższy wodór, lepsza wytrzymałość przy stalach o podwyższonej wytrzymałości). Wybór zależy od grubości ścianki, gatunku stali i wymagań danej procedury spawania.
Czy MAG 135 nadaje się do spawania rur na zewnątrz, na wietrze?
Bez odpowiednich osłon wiatrowych metoda ta jest niewskazana, ponieważ nawet umiarkowany wiatr zaburza przepływ gazu osłonowego i prowadzi do porowatości spoiny. Na budowie lub w terenie lepszym wyborem bywa elektroda, która nie wymaga gazu osłonowego.
Jak spawać rurę wydechową, żeby nie przepalić tonkiej ścianki?
Trzeba ograniczyć wprowadzone ciepło – krótkie ściegi z przerwami na wystygnięcie, niższe parametry i najlepiej tryb pulsacyjny w MAG lub kontrolowany łuk TIG. Elektroda praktycznie się nie stosuje na tak tonkich ściankach, bo trudno w niej precyzyjnie dawkować ciepło.
Która pozycja spawalnicza rur jest najtrudniejsza?
Za najbardziej wymagającą uznaje się pozycję 6G, w której nieruchoma rura ustawiona jest pod kątem 45°, co zmusza spawacza do pracy we wszystkich pozycjach w trakcie jednego przebiegu spoiny. Z tego powodu jest ona standardowo stosowana jako pozycja egzaminacyjna dla spawaczy rurowych.
Czy trzeba fazować (ukosować) krawędzie rury przed spawaniem?
Przy złączach czołowych z pełnym przetopem fazowanie krawędzi jest zwykle konieczne, aby zapewnić odpowiedni dostęp łuku do korzenia i jednorodny przetop na całym obwodzie. Kąt i odstęp progowy powinny być zachowane równomiernie – niejednorodne przygotowanie jest częstą przyczyną nieszczelnego lub niepełnego korzenia.
Jak połączyć rurę z blachą, żeby złącze było mocne?
Trzeba dopasować typ spoiny (pachwinowa lub z pełnym przetopem) do obciążenia elementu, kierować łuk w stronę elementu o większej masie, aby zrównoważyć odbiór ciepła między tonką rurą i masywną blachą, oraz spawać w sekwencji ograniczającej odkształcenie płyty podstawy.
Podsumowanie
Nie istnieje jedna „najlepsza” metoda spawania rury – decyzja zależy od materiału, grubości ścianki, warunków pracy i wymagań wytrzymałościowych konkretnego elementu. Elektroda wygrywa w terenie i na grubych ściankach stalowych, MAG 135 w produkcji warsztatowej dzięki tempu, a TIG tam, gdzie liczy się jakość korzenia, stal nierdzewna, aluminium lub estetyka widocznego złącza. Znajomość tych kryteriów, a nie przyzwyczajenie do jednej techniki, pozwala dobrać metodę, która da trwałe i bezpieczne złącze zamiast spoiny wymagającej naprawy.