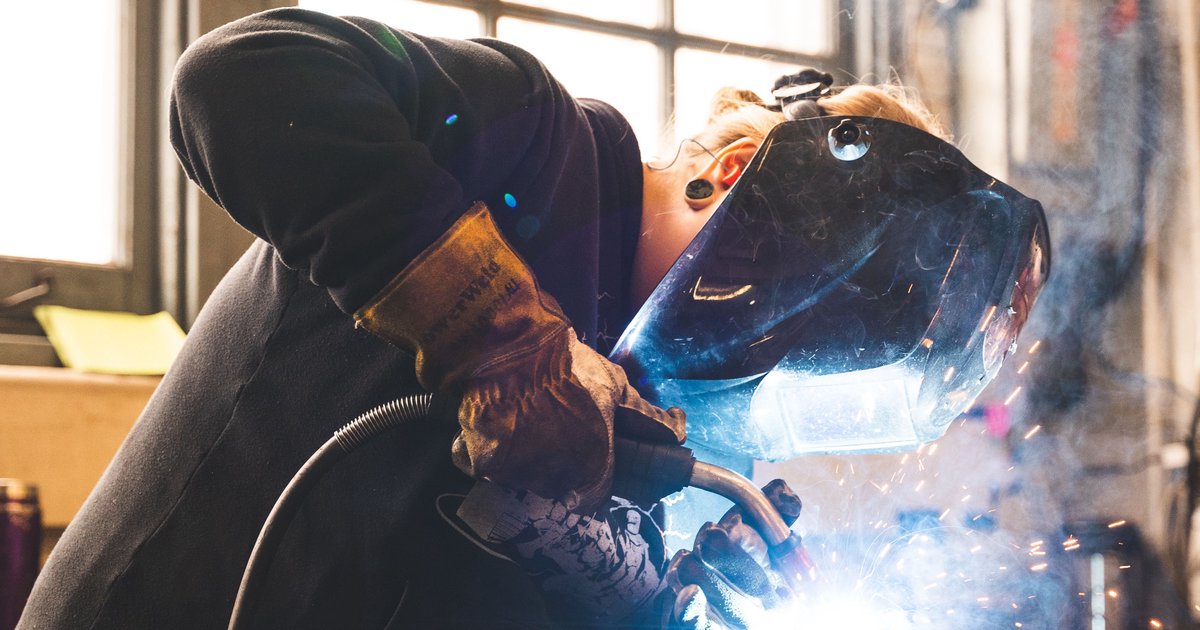
Spawanie blach to łączenie metalowych elementów o niewielkiej i średniej grubości za pomocą stopionego metalu, przy użyciu łuku elektrycznego, płomienia lub wiązki skoncentrowanej energii. W praktyce warsztatowej obejmuje to zarówno cienkie panele karoseryjne o grubości 0,5 mm, jak i płyty konstrukcyjne o grubości kilku milimetrów, a każda z tych sytuacji wymaga innego podejścia do metody, parametrów i przygotowania materiału. Wybór właściwej techniki decyduje o tym, czy spoina będzie szczelna, estetyczna i wytrzymała, czy skończy się przepaleniem, deformacją lub pęknięciem.
Jak wybrać metodę spawania blach – kryteria, które naprawdę decydują
Zanim padnie decyzja o metodzie, warto odpowiedzieć na kilka konkretnych pytań: jaka jest grubość materiału, z jakiego stopu wykonana jest blacha, jakie wymagania jakościowe (wizualne i wytrzymałościowe) musi spełnić złącze, jaka jest skala produkcji i jaki budżet na sprzęt jest dostępny. Te pięć czynników w praktyce eliminuje większość opcji jeszcze przed rozpoczęciem pracy.
MIG/MAG jest wyborem dominującym w warsztatach produkcyjnych i przy naprawach – jest szybki, względnie łatwy do opanowania i dobrze radzi sobie z blachami średniej i większej grubości. Jest jednak złym wyborem przy bardzo cienkim materiale bez trybu impulsowego, bo standardowy łuk zwarciowy łatwo przepala arkusz poniżej 1 mm.
Spawanie TIG (WIG) daje najczystszą, najbardziej kontrolowaną spoinę i jest naturalnym wyborem dla cienkich blach oraz stali nierdzewnej czy aluminium, gdzie estetyka i precyzja mają znaczenie. Jego wadą jest niska wydajność – przy grubych blachach i długich spoinach czas wykonania pracy rośnie wielokrotnie w porównaniu z MIG/MAG.
Elektroda otulona (MMA) sprawdza się na budowach, w terenie i przy naprawach starych, zanieczyszczonych konstrukcji, ale jest złym rozwiązaniem dla blach cienkich – trudno utrzymać stabilny, niski prąd, a rozprysk i głębokość wtopienia trudno kontrolować na materiale poniżej 2 mm. Spawanie plazmowe i laserowe to technologie o wysokiej precyzji i minimalnym wkładzie ciepła, cenione w produkcji seryjnej blach cienkich i nierdzewnych, jednak koszt urządzeń i konieczność automatyzacji wykluczają je z małych warsztatów i prac jednostkowych.
Spawanie blach cienkich – na czym polega trudność
Spawanie blach cienkich, czyli materiału o grubości zwykle do 1,5–2 mm, jest trudniejsze technicznie niż spawanie elementów masywnych, ponieważ margines błędu jest znikomy. Nadmiar ciepła w ułamku sekundy prowadzi do przepalenia, a zbyt duża szybkość chłodzenia i nierównomierne nagrzewanie wywołują paczenie się arkusza.
Najlepsze efekty przy spawaniu cienkich blach daje TIG z niskim natężeniem prądu i cienkim drutem dodatkowym, albo MIG/MAG w trybie impulsowym, który ogranicza wkład ciepła bez utraty stabilności łuku. Dobrym rozwiązaniem bywa też spawanie punktowe lub przerywane (technika „stitch welding”) zamiast ciągłej spoiny, co rozprasza ciepło i zmniejsza odkształcenia.
Praktyczne zasady, które ograniczają ryzyko przy tym materiale:
- stosowanie podkładek miedzianych lub ceramicznych odprowadzających ciepło z tyłu spoiny,
- krótkie ściegi z przerwami na schłodzenie, zwłaszcza na aluminium o dużej rozszerzalności cieplnej,
- mocne, gęste spoiny szczepne (co 20–40 mm) zapobiegające rozchodzeniu się arkusza,
- obniżenie prądu względem tabel producenta drutu, jeśli pierwsza próba na skrawku daje przepalenie.
Częstym błędem początkujących jest próba spawania cienkiego materiału tymi samymi parametrami co blachy o grubości 3–4 mm – efektem są dziury w spoinie i konieczność wypełniania ich od nowa, co tylko pogłębia odkształcenia.
Spawanie grubych blach – przygotowanie i technika wielowarstwowa
Spawanie grubych blach, czyli materiału od około 4–5 mm wzwyż, wymaga zupełnie innego podejścia niż praca z cienkim arkuszem. Tutaj problemem nie jest przepalenie, a niewystarczające przetopienie – jeśli łuk nie wprowadzi odpowiedniej energii, spoina będzie miała niepełne wtopienie i obniżoną wytrzymałość.
Przy grubości powyżej 5–6 mm krawędzie zwykle wymagają ukosowania (rowek V lub X), aby umożliwić dostęp elektrody do pełnej głębokości złącza i rozłożyć naprężenia na kilka przejść. Typowy proces wielowarstwowy obejmuje ściegu korzeniowy zapewniający przetopienie, warstwy wypełniające budujące przekrój oraz ścieg wierzchni (licowy) nadający ostateczny kształt i wygląd.
Dla materiałów o dużej grubości i wysokiej hartowności (stale konstrukcyjne wysokowęglowe, niektóre stale niskostopowe) często konieczne jest podgrzewanie wstępne, które ograniczy ryzyko pęknięć na skutek zbyt szybkiego chłodzenia strefy wpływu ciepła. Do tej pracy najlepiej nadaje się MIG/MAG z drutem większej średnicy lub spawanie łukiem krytym w produkcji seryjnej, a elektroda otulona pozostaje dobrym wyborem tam, gdzie liczy się mobilność sprzętu, np. na budowie czy przy konstrukcjach stalowych w terenie.
Warto pamiętać, że kolejność wykonywania ściegów wpływa na odkształcenia całej konstrukcji – przy długich złączach stosuje się technikę spawania odwrotnego (backstep) lub spawania skokowego, żeby ciepło rozkładało się bardziej równomiernie.
Spawanie blach nierdzewnych – specyfika materiału
Spawanie blach nierdzewnych różni się od pracy ze stalą czarną głównie ze względu na obecność chromu i niklu, które odpowiadają za odporność na korozję, ale są też przyczyną specyficznych problemów podczas spawania. Nadmierny wkład ciepła może prowadzić do wydzielania węglików chromu na granicach ziaren, co obniża odporność korozyjną w strefie wpływu ciepła – zjawisko znane jako uczulenie (sensytyzacja).
Aby tego uniknąć, stosuje się niższy wkład ciepła, krótsze ściegi i, jeśli to możliwe, stal nierdzewną o niskiej zawartości węgla (oznaczenie L, np. 304L, 316L) wraz z odpowiednio dobranym drutem lub elektrodą tego samego typu. Osłona gazowa musi być dobrana precyzyjnie – zwykle argon z niewielką domieszką CO2 lub czysty argon przy TIG, a przy spoinach o wysokich wymaganiach jakościowych dodatkowo stosuje się gaz formujący (formier gas) po stronie korzenia spoiny, aby zapobiec utlenieniu i tzw. „posinieniu” od wewnątrz złącza.
Kluczowe jest też unikanie zanieczyszczenia stali nierdzewnej cząstkami żelaza ze stali czarnej – wspólne szczotki, tarcze szlifierskie czy stoły montażowe używane wcześniej do innych metali mogą wprowadzić zanieczyszczenia, które później zainicjują korozję. Dlatego dobre warsztaty trzymają osobne narzędzia i strefy pracy dla nierdzewki.
Metodą pierwszego wyboru dla cienkich elementów nierdzewnych jest TIG, dający czystą, estetyczną spoinę bez rozprysku, natomiast dla grubszych blach i produkcji o większej skali sprawdza się MIG/MAG w trybie impulsowym, który ogranicza wkład ciepła przy zachowaniu dobrej wydajności.
Spawanie doczołowe blach – złącza i ich zastosowanie
Spawanie doczołowe blach polega na łączeniu dwóch arkuszy ułożonych krawędziami w jednej linii, tak aby spoina wypełniła szczelinę między nimi i utworzyła ciągły, jednorodny przekrój. To złącze stosuje się tam, gdzie liczy się pełna wytrzymałość na całej długości styku oraz gładka, płaska powierzchnia – zbiorniki, płaszcze rurowe, panele konstrukcyjne, blachy poszyciowe.
Przy cienkich arkuszach zwykle wystarcza złącze o krawędziach prostych (bez ukosowania) ze szczeliną możliwie zerową, spawane w jednym przejściu. Przy grubszych blachach krawędzie ukosuje się, a szczelina i kąt rozwarcia rowka muszą być dobrane tak, by elektroda lub drut dosięgły dna złącza – zbyt mała szczelina daje niepełne przetopienie, zbyt duża prowadzi do przepalenia lub nadmiernego zapadania się stopionego metalu.
Tam, gdzie nie ma dostępu do spawania z obu stron, stosuje się podkładki podparcia (ceramiczne, miedziane lub topnikowe), które utrzymują stopiony metal w rowku podczas formowania ściegu korzeniowego. Jest to szczególnie istotne przy spawaniu doczołowym rur i zbiorników, gdzie wnętrze złącza jest niedostępne po zakończeniu prac.
Alternatywą dla złącza doczołowego jest złącze zakładkowe lub narożne – prostsze w wykonaniu i bardziej tolerancyjne na niedokładne pasowanie, ale gorsze pod względem rozkładu naprężeń i wyglądu. Złącze doczołowe wybiera się zawsze, gdy konstrukcja ma pracować pod obciążeniem ciągnącym na całej powierzchni styku lub gdy wymagana jest gładka, jednorodna powierzchnia bez nakładki.
Przygotowanie powierzchni i pasowanie blach przed spawaniem
Jakość spoiny w dużej mierze zależy od tego, co dzieje się przed zajarzeniem łuku. Powierzchnia blachy musi być oczyszczona z rdzy, zgorzeliny, farby, oleju i tłuszczu – zanieczyszczenia te wprowadzają wodór i inne gazy do jeziorka spawalniczego, co jest jedną z głównych przyczyn porowatości spoiny.
Krawędzie przeznaczone do spawania doczołowego warto odgratować i, przy większej grubości, sfazować pod odpowiednim kątem – najczęściej stosuje się szlifierkę kątową z tarczą do metalu lub frezowanie krawędzi przy produkcji seryjnej. Nierówne, poszarpane krawędzie po cięciu plazmowym lub laserowym mogą wymagać dodatkowej obróbki, bo lokalne utwardzenie i tlenki wpływają na stabilność łuku.
Dokładne pasowanie elementów – czyli minimalizowanie szczeliny i różnic wysokości między arkuszami – jest szczególnie ważne przy cienkich blachach, gdzie nawet niewielkie nierówności prowadzą do nierównomiernego wtopienia. Przy pracach wymagających powtarzalności warto korzystać z przyrządów mocujących (jig) i magnetycznych kątowników, które utrzymują geometrię złącza przez cały czas spawania.
Spoiny szczepne (punktowe) wykonane przed właściwym spawaniem powinny być rozmieszczone równomiernie i mieć odpowiednią wielkość do grubości materiału – zbyt małe puszczą podczas skręcania się arkusza od ciepła, zbyt duże utrudnią późniejsze prowadzenie spoiny głównej.
Odkształcenia termiczne blach i sposoby ich ograniczania
Blacha, zwłaszcza cienka, ma niewielką sztywność i reaguje na nierównomierne nagrzewanie odkształceniem – wygięciem, skręceniem lub pofałdowaniem powierzchni. Przyczyną jest lokalne rozszerzanie się metalu w strefie wpływu ciepła, które po ostygnięciu nie wraca w pełni do pierwotnego wymiaru, tworząc naprężenia własne w konstrukcji.
Ograniczenie wkładu ciepła jest podstawowym sposobem walki z tym problemem: niższy prąd, mniejsza prędkość podawania drutu, krótsze ściegi i przerwy na chłodzenie zmniejszają skalę odkształceń, choć wydłużają czas pracy. Sekwencja spawania ma równie duże znaczenie – spawanie od środka do krawędzi, technika skokowa (przeskakiwanie między odległymi odcinkami) oraz spawanie symetryczne po obu stronach osi elementu rozkładają naprężenia bardziej równomiernie niż ciągłe prowadzenie spoiny w jednym kierunku.
Mocowanie mechaniczne w trakcie spawania – zaciski, przyrządy, docisk magnetyczny – ogranicza swobodę ruchu arkusza, ale trzeba pamiętać, że sztywne zamocowanie przenosi naprężenia w inne miejsce i po odblokowaniu może ujawnić odkształcenie, które wcześniej było niewidoczne. Dobrą praktyką jest też lekkie wstępne wygięcie elementu w stronę przeciwną do przewidywanego skurczu, tak by po ostygnięciu blacha wróciła do płaskości.
Przy elementach o dużych powierzchniach pomaga chłodzenie mokrą szmatą lub sprężonym powietrzem tuż za strefą spawania – ale wyłącznie na materiałach, gdzie szybkie chłodzenie nie zagraża hartowaniem lub pękaniem, co wyklucza tę metodę przy stalach o wyższej zawartości węgla.
Bezpieczeństwo pracy podczas spawania blach
Praca ze spawarką generuje kilka niezależnych zagrożeń, które trzeba adresować równocześnie: promieniowanie łuku, wysoką temperaturę i odpryski, dymy spawalnicze oraz ryzyko pożaru i porażenia elektrycznego. Podstawowym środkiem ochrony jest przyłbica samościemniająca o filtrze dobranym do prądu spawania – zbyt niski numer ochrony nie chroni oczu przed promieniowaniem UV i IR, co prowadzi do bolesnego zapalenia rogówki.
Odzież ochronna powinna być niepalna, zamknięta pod szyją i na nadgarstkach, a rękawice spawalnicze i skórzany fartuch chronią przed odpryskami i kontaktem z gorącym metalem. Przy spawaniu blach nierdzewnych i galwanizowanych szczególną uwagę trzeba zwrócić na wentylację i wyciąg miejscowy – dymy zawierające związki chromu i niklu są rakotwórcze, a spawanie blachy pokrytej cynkiem uwalnia tlenek cynku wywołujący gorączkę metaliczną (dreszcze, gorączkę i bóle mięśni po kilku godzinach od ekspozycji).
Iskry i rozprysk metalu są przyczyną pożarów w warsztatach – strefa pracy musi być wolna od materiałów łatwopalnych, a w pobliżu powinna znajdować się gaśnica odpowiedniej klasy. Warto również pamiętać o osobach postronnych: parawany spawalnicze chronią innych pracowników przed promieniowaniem łuku, na które nieosłonione oczy reagują tak samo boleśnie jak oczy samego spawacza.
Przy przygotowaniu krawędzi szlifierką kątową dochodzi ryzyko związane z wirującą tarczą – okulary lub gogle, rękawice odporne na przecięcie i zachowanie odpowiedniej pozycji ciała względem tarczy zapobiegają skalpowaniu materiału lub urazom przy jej pęknięciu.
Kontrola jakości i typowe wady spoin w blachach
Ocena jakości spoiny zaczyna się od kontroli wizualnej – regularny, jednorodny ścieg bez nadmiernego wypukłego lica, bez podtopień na krawędziach i bez widocznych porów świadczy o prawidłowo dobranych parametrach. Nieregularna szerokość spoiny lub jej przerywanie zwykle wskazuje na niestabilny łuk, zbyt dużą prędkość spawania albo problem z podawaniem drutu.
Do najczęstszych wad przy spawaniu blach należą:
- porowatość – spowodowana zanieczyszczeniami na powierzchni, wilgocią w otulinie elektrody lub niewystarczającą osłoną gazową (np. przeciąg na hali),
- przepalenie – zbyt duży wkład ciepła względem grubości materiału, typowe przy blachach cienkich,
- niepełne przetopienie – zbyt mały prąd, zbyt duża prędkość lub zła geometria rowka przy blachach grubych,
- pęknięcia – wynik zbyt szybkiego chłodzenia, wodoru wprowadzonego przez zanieczyszczenia albo nieodpowiedniego materiału dodatkowego,
- podtopienie – zbyt wysoki prąd lub zbyt duży kąt elektrody, widoczne jako wgłębienie wzdłuż krawędzi spoiny.
Przy złączach o wysokich wymaganiach wytrzymałościowych – zbiorniki pod ciśnieniem, konstrukcje nośne – kontrola wizualna nie wystarcza. Stosuje się badania penetracyjne do wykrywania pęknięć powierzchniowych, badania ultradźwiękowe do oceny wad wewnętrznych oraz radiografię przy spoinach doczołowych o krytycznym znaczeniu konstrukcyjnym, gdzie wymagana jest pełna dokumentacja jakości złącza.
Najczęściej zadawane pytania
Jaka metoda jest najlepsza do spawania blach cienkich?
Dla blach cienkich najlepiej sprawdza się TIG z niskim prądem i cienkim drutem dodatkowym lub MIG/MAG w trybie impulsowym, bo obie metody pozwalają precyzyjnie kontrolować wkład ciepła i ograniczają ryzyko przepalenia.
Czy blachy nierdzewne trzeba spawać inną metodą niż stal czarną?
Metody są te same (TIG, MIG/MAG), ale wymagają innego doboru gazu osłonowego, niższego wkładu ciepła i osobnych narzędzi do przygotowania powierzchni, aby uniknąć zanieczyszczenia i utraty odporności korozyjnej.
Ile przejść potrzeba do spawania blach grubych?
Liczba przejść zależy od grubości i kąta ukosowania, ale przy blachach powyżej 5–6 mm typowo wykonuje się ścieg korzeniowy, jedną lub więcej warstw wypełniających oraz ścieg licowy, więc trzy przejścia to często minimum.
Czym różni się spawanie doczołowe od zakładkowego?
Spoina doczołowa łączy krawędzie blach ustawione w jednej linii i przenosi obciążenie na całej powierzchni przekroju, natomiast złącze zakładkowe nakłada jeden arkusz na drugi i jest prostsze do wykonania, ale gorzej rozkłada naprężenia.
Jak zapobiegać odkształceniom podczas spawania blach?
Kluczowe są ograniczenie wkładu ciepła, odpowiednia sekwencja spawania (skokowa lub symetryczna), gęste spoiny szczepne oraz mocowanie elementu w przyrządzie na czas pracy.
Jaki gaz osłonowy wybrać do spawania blach?
Do stali czarnej najczęściej stosuje się mieszankę argonu z CO2, do stali nierdzewnej czysty argon lub argon z niewielką domieszką CO2, a do aluminium czysty argon lub mieszankę argon-hel przy większych grubościach.
Podsumowanie
Dobór metody, parametrów i przygotowania materiału do spawania blach zależy przede wszystkim od grubości i rodzaju stopu, a nie od jednej „uniwersalnej” techniki. Cienki arkusz wymaga precyzji i niskiego wkładu ciepła, grube blachy – właściwej geometrii złącza i wielowarstwowego układania spoiny, a nierdzewka i złącza doczołowe o wysokich wymaganiach jakościowych – dodatkowej dyscypliny w czystości i kontroli parametrów. Świadome porównanie tych czynników przed rozpoczęciem pracy pozwala uniknąć kosztownych poprawek i wybrać metodę, która faktycznie odpowiada materiałowi i oczekiwanej jakości złącza.