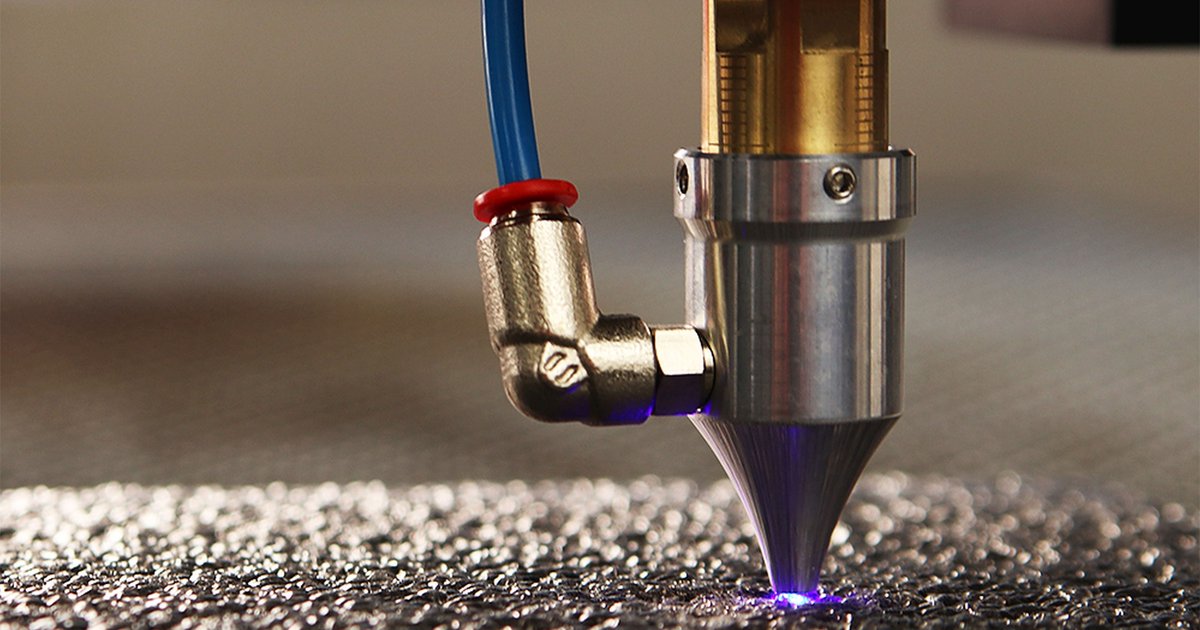
Cięcie wodą, czyli cięcie strugą wodno-abrazyjną, to technologia obróbki metalu wykorzystująca strumień wody pod bardzo wysokim ciśnieniem, często wzbogacony ziarnem abrazyjnym, do precyzyjnego rozdzielania materiału bez topienia go i bez wprowadzania naprężeń termicznych. Coraz częściej pytanie klientów nie brzmi „czy ta metoda się nada”, ale „kto zrobi to najlepiej i za ile” – i właśnie w tym kontekście warto rozważyć kolnex cięcie wodą metale kolorowe i nieżelazne jako jedną z opcji przy szukaniu wykonawcy detali z aluminium, mosiądzu, miedzi czy tytanu. Ten artykuł porządkuje wiedzę o technologii, pokazuje jej realne przewagi i ograniczenia względem lasera, plazmy i obróbki mechanicznej oraz podaje kryteria, które faktycznie decydują o wyborze dostawcy usługi.
Jak działa cięcie wodą i dlaczego jest metodą „na chłodno”
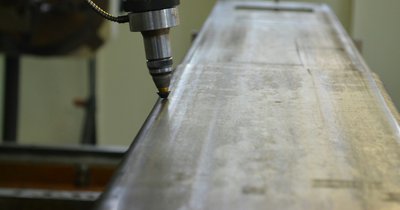
W klasycznym cięciu wodą pompa wysokociśnieniowa wytwarza strumień wody o ciśnieniu rzędu 3000–4000 bar, który jest kierowany przez dyszę z diamentu lub rubinu o średnicy zwykle 0,1–0,4 mm. W wersji czystej (pure waterjet) sama woda wystarcza do cięcia materiałów miękkich – gumy, pianek, żywności. Do cięcia metalu potrzebna jest wersja abrazyjna: do strugi wody dodawany jest granat (naturalny minerał o ostrych krawędziach), który w rurce mieszającej tworzy strumień o dużej sile erozyjnej.
Kluczowa przewaga tej technologii wynika z tego, że proces jest zimny – materiał nie jest podgrzewany do temperatury topienia, jak w laserze czy plazmie. Nie powstaje więc strefa wpływu ciepła (HAZ), nie dochodzi do utwardzenia krawędzi, przebarwień czy zmian struktury metalu w pobliżu linii cięcia. Dla wielu stopów metali kolorowych, które są wrażliwe na przegrzewanie lub zmieniają właściwości mechaniczne pod wpływem ciepła, to często decydujący argument.
Maszyna do cięcia wodą pracuje na stole z rusztem, pod którym znajduje się zbiornik wodny tłumiący energię strugi po przejściu przez materiał. Głowica prowadzona jest po torze CNC na podstawie rysunku wektorowego (najczęściej DXF lub DWG), a oprogramowanie automatycznie dobiera prędkość posuwu do grubości i rodzaju metalu. To właśnie ta automatyczna kompensacja przecięcia i prędkości sprawia, że jakość efektu końcowego w dużej mierze zależy od doświadczenia operatora, a nie tylko od samej maszyny.
Metale kolorowe i nieżelazne pod strugą wody – czego można się spodziewać
Aluminium (stopy z serii 5xxx, 6xxx i 7xxx), mosiądz, miedź, tytan, stopy niklu (np. inconel) i cynk mają wspólną cechę utrudniającą obróbkę termiczną: wysoką przewodność cieplną i często dużą refleksyjność powierzchni. Dla lasera oznacza to ryzyko odbicia wiązki od polerowanej powierzchni miedzi czy mosiądzu prosto do optyki głowicy, co grozi jej uszkodzeniem. Cięcie wodą nie ma tego problemu, ponieważ mechanizm usuwania materiału jest erozyjny, nie optyczny.
Aluminium cięte strugą wodną zachowuje pełną plastyczność i nie tworzy warstwy oksydowej charakterystycznej dla cięcia laserowego czy plazmowego – to istotne, jeśli detal będzie później anodowany lub malowany, bo równa, nieprzepalona krawędź lepiej przyjmuje powłokę. Miedź i mosiądz, mimo wysokiej gęstości i twardości większej niż aluminium, dobrze poddają się cięciu abrazyjnemu, choć wymagają niższej prędkości posuwu, co wydłuża czas realizacji.
Tytan i stopy niklu, popularne w lotnictwie i medycynie, są cenione właśnie za brak przegrzania krawędzi – w tych zastosowaniach nawet minimalna zmiana struktury metalurgicznej w warstwie wierzchniej bywa niedopuszczalna. Z drugiej strony ich twardość przyspiesza zużycie dyszy i rurki mieszającej, co przekłada się na wyższy koszt jednostkowy cięcia w porównaniu z aluminium.
Cięcie wodą kontra laser, plazma i obróbka mechaniczna
Wybór metody powinien wynikać z realnych ograniczeń każdej technologii, nie z jej popularności. Poniższe porównanie odnosi się konkretnie do metali kolorowych i nieżelaznych, bo dla stali węglowej rozkład zalet bywa inny.
| Kryterium | Cięcie wodą | Laser | Plazma |
|---|---|---|---|
| Strefa wpływu ciepła | brak | obecna, wąska | obecna, szeroka |
| Metale refleksyjne (Cu, Al, mosiądz) | bez ograniczeń | ryzyko odbicia wiązki | możliwe, ale gorsza jakość krawędzi |
| Grubość materiału | od ok. 1 mm do 150–200 mm | zwykle do 20–25 mm | od kilku mm do ok. 50 mm |
| Tolerancja wymiarowa | 0,1–0,2 mm | 0,05–0,1 mm | 0,5–1 mm |
| Prędkość cięcia blach cienkich | niższa | bardzo wysoka | wysoka |
| Koszt eksploatacji | wyższy (abrazyw, dysza) | niższy przy dużych seriach | niski |
Laser wygrywa tam, gdzie liczy się szybkość na cienkiej, nierefleksyjnej blasze i duża seria identycznych detali. Plazma sprawdza się głównie przy grubych elementach stalowych, gdzie tolerancja nie jest krytyczna – dla metali kolorowych bywa wybierana rzadko, bo łuk plazmowy pozostawia wyraźny nalot i większą strefę przegrzania na aluminium. Cięcie mechaniczne (piły, gilotyny) jest tanie, ale ogranicza się do prostych kształtów i generuje zadziory, które wymagają dodatkowej obróbki. Cięcie wodą jest metodą kompromisową: nie jest najszybsza, ale jest najbardziej uniwersalna względem rodzaju metalu, jego grubości i wymaganej czystości krawędzi.
Kryteria wyboru wykonawcy usługi cięcia wodą
Przy zamawianiu detali z metali kolorowych warto sprawdzić kilka konkretnych parametrów u potencjalnego dostawcy, zamiast opierać decyzję na samej cenie za metr cięcia.
- Doświadczenie z danym stopem – parametry cięcia mosiądzu różnią się od tych dla tytanu; firma, która pracuje głównie ze stalą, może nie mieć wypracowanych ustawień dla metali nieżelaznych.
- Wielkość stołu i liczba głowic – większy obszar roboczy pozwala ciąć duże arkusze w jednym ustawieniu, co eliminuje błędy łączenia i skraca czas realizacji.
- Deklarowane tolerancje i jakość krawędzi – warto poprosić o próbkę cięcia na tym samym gatunku metalu, jaki ma być użyty w zamówieniu.
- Format plików i wsparcie projektowe – możliwość przesłania rysunku DXF/DWG i konsultacji nestingu (rozmieszczenia detali na arkuszu) wpływa na ilość odpadu materiałowego.
- Obróbka dodatkowa – fazowanie krawędzi, gwintowanie, usuwanie zadziorów czy piaskowanie „w jednym miejscu” ograniczają liczbę pośredników.
- Czas realizacji i minimalna wielkość zamówienia – istotne przy prototypach lub jednostkowych naprawach, gdzie liczy się szybkość, nie cena jednostkowa.
Kolnex i inne firmy specjalizujące się w cięciu wodą – aspekt lokalizacji
Na rynku usług cięcia strugą wodno-abrazyjną w Polsce działa kilku dostawców o różnym zasięgu geograficznym – od dużych centrów usługowych w aglomeracjach, przez firmy regionalne. Kolnex białystok cięcie wodą to przykład oferty zlokalizowanej w północno-wschodniej części kraju, co ma praktyczne znaczenie dla odbiorców z tego regionu: krótszy czas transportu ciężkich blach metali kolorowych, mniejsze ryzyko uszkodzeń w drodze i łatwiejszy kontakt osobisty w razie potrzeby konsultacji rysunku technicznego.
Dla firm z Warszawy, Poznania czy Śląska bliżej mogą być dostawcy działający w tych aglomeracjach, natomiast dla zakładów z Podlasia, Warmii czy Mazur lokalny wykonawca ogranicza koszty logistyki, które przy dużych i ciężkich arkuszach miedzi czy mosiądzu bywają nieproporcjonalnie wysokie względem samej usługi cięcia. Odległość ma też znaczenie przy zamówieniach powtarzalnych – krótszy czas dostawy przekłada się na mniejsze zapasy magazynowe u odbiorcy.
Niezależnie od lokalizacji, warto zweryfikować dostawcę tak samo jak każdego wykonawcę usługi kontraktowej: poprosić o portfolio realizacji z metali kolorowych (nie tylko ze stali), zapytać o parkiem maszynowy i jego wiek, a przy większym zamówieniu – o możliwość wykonania próbnego cięcia na materiale klienta. Firma regionalna, jak wspomniany kolnex cięcie wodą w Białymstoku, może być dobrym wyborem właśnie dla klientów z okolicy, dla których czas reakcji i bliski kontakt są ważniejsze niż wybór z szerokiej listy ogólnopolskich firm.
Tolerancje, jakość krawędzi i obróbka po cięciu
Typowa tolerancja wymiarowa w cięciu wodą metali kolorowych wynosi 0,1–0,2 mm, przy czym wynik zależy od grubości materiału, prędkości posuwu i stanu zużycia dyszy. Im wyższa prędkość, tym większe ryzyko powstania tzw. konikalności (taper) – krawędź cięcia nie jest idealnie prostopadła, a lekko rozszerza się od strony wejścia strugi do wyjścia. Na blachach do kilku milimetrów efekt jest praktycznie niezauważalny, ale na płytach grubości kilkudziesięciu milimetrów staje się widoczny i trzeba go uwzględnić w projekcie lub skompensować obróbką wykańczającą.
Jakość krawędzi ocenia się zwykle w skali od 1 (najgrubsza, najszybsza) do 5 (najgładsza, najwolniejsza) – wyższa jakość oznacza dłuższy czas cięcia i wyższy koszt. Dla detali dekoracyjnych czy elementów pod dalsze malowanie zwykle wystarcza jakość średnia, natomiast części pasowane (np. otwory pod łożyska) wymagają najwyższego poziomu i dodatkowej kontroli wymiarowej.
Po cięciu wodą metale kolorowe zazwyczaj nie wymagają usuwania zgorzeliny, bo ta po prostu nie powstaje – to jedna z praktycznych przewag nad plazmą. Może być natomiast potrzebne odgratowanie drobnych mikrozadziorów na spodniej stronie arkusza oraz, jeśli detal ma być anodowany lub galwanizowany, dokładne odtłuszczenie i usunięcie pozostałości granatu z porów materiału – szczególnie istotne przy aluminium o strukturze bardziej porowatej niż mosiądz czy miedź.
Co realnie wpływa na koszt cięcia wodą metali kolorowych
Cena usługi rzadko jest stałą wartością za metr – zależy od kilku zmiennych, które warto znać przed negocjacją oferty.
- Grubość i gęstość metalu – miedź i mosiądz, mimo podobnej grubości do aluminium, wymagają wolniejszego posuwu, co bezpośrednio zwiększa czas maszyny i koszt.
- Zużycie abrazywu – granat jest materiałem jednorazowym; twardsze stopy (tytan, inconel) zużywają go szybciej, podobnie jak dyszę i rurkę mieszającą.
- Złożoność geometrii – liczba otworów i wejść strugi (przebić) ma większy wpływ na koszt niż sama długość linii cięcia, bo każde przebicie to dodatkowy czas i większe ryzyko uszkodzenia krawędzi.
- Wymagana jakość krawędzi – przejście z jakości 3 na jakość 5 może wydłużyć czas cięcia nawet dwukrotnie.
- Wielkość zamówienia – koszt ustawienia programu i nestingu rozkłada się na mniejszą liczbę sztuk przy zamówieniach jednostkowych, co podnosi cenę jednostkową prototypu względem serii.
W praktyce cięcie wodą metali kolorowych bywa droższe za metr niż cięcie laserowe tej samej grubości aluminium, ale przewaga zaczyna działać na korzyść wody przy materiałach refleksyjnych, dużych grubościach lub gdy brak strefy wpływu ciepła eliminuje kosztowną obróbkę naprawczą po cięciu termicznym.
Bezpieczeństwo pracy przy cięciu strugą wodno-abrazyjną
Strumień wody pod ciśnieniem kilku tysięcy bar jest w stanie przeciąć nie tylko metal, ale też tkankę ludzką – nawet bez dodatku abrazywu jest to poważne zagrożenie, dlatego operator nigdy nie powinien kierować głowicy poza obszarem roboczym maszyny i musi korzystać z osłon oraz blokad (interlocków) uniemożliwiających uruchomienie cięcia przy otwartej komorze roboczej.
Kolejne zagrożenia to:
- Hałas – pompa wysokociśnieniowa i sama struga generują poziom dźwięku, który przy dłuższej ekspozycji wymaga ochrony słuchu (nauszniki lub stopery); brak tej ochrony prowadzi do trwałego uszkodzenia słuchu przy pracy w hali produkcyjnej przez wiele godzin dziennie.
- Pył abrazywny – podczas napełniania zbiornika granatem powstaje pył mineralny; przy częstym kontakcie warto stosować maskę przeciwpyłową, by uniknąć podrażnienia dróg oddechowych.
- Rozbryzgi wody z drobinami metalu – okulary ochronne i odzież odporna na wilgoć zmniejszają ryzyko podrażnień skóry i oczu.
- Woda skażona metalami – zbiornik roboczy zbiera osad z ciętego metalu i zużytego granatu; jego utylizacja podlega przepisom o odpadach niebezpiecznych, zwłaszcza przy cięciu metali ciężkich, i nie powinna trafiać bezpośrednio do kanalizacji.
W porównaniu z cięciem termicznym, cięcie wodą nie generuje dymów metalicznych ani szkodliwych oparów spawalniczych, co jest istotną zaletą przy pracy z ocynkowaną blachą czy stopami zawierającymi ołów – tam laser i plazma wymagają skutecznej wentylacji wyciągowej, której w tym przypadku nie trzeba stosować w takim samym stopniu.
Gdzie stosuje się cięcie wodą metali kolorowych w praktyce
Lotnictwo i przemysł kosmiczny wykorzystują tę metodę do wycinania elementów z tytanu i stopów niklu, gdzie każda zmiana struktury metalurgicznej w warstwie wierzchniej wymagałaby dodatkowej certyfikacji lub odrzucenia partii. Elektronika i energetyka korzystają z cięcia wodą przy produkcji szyn zbiorczych i elementów przewodzących z miedzi, gdzie liczy się zachowanie pełnej przewodności elektrycznej bez utwardzenia krawędzi.
Architektura i wzornictwo wnętrz wykorzystują precyzję strugi wodnej do ażurowych paneli z mosiądzu i aluminium, gdzie estetyka krawędzi ma znaczenie równe funkcji. W motoryzacji cięcie wodą stosuje się przy prototypowych wspornikach i osłonach z aluminium, zanim projekt trafi do tłoczenia seryjnego. Medycyna i przemysł narzędziowy sięgają po tę technologię do prototypów implantów z tytanu, gdzie liczy się biokompatybilność powierzchni bez wpływu procesu cięcia na strukturę materiału.
Wspólnym mianownikiem tych zastosowań jest sytuacja, w której precyzja i czystość metalurgiczna krawędzi mają większą wartość niż sama szybkość produkcji – i to właśnie tam cięcie wodą metali kolorowych i nieżelaznych ma najsilniejszą przewagę konkurencyjną nad metodami termicznymi.
Najczęściej zadawane pytania
Czym różni się cięcie wodą od cięcia laserem przy metalach kolorowych?
Podstawowa różnica to brak strefy wpływu ciepła w cięciu wodą oraz odporność na problem odbicia wiązki, który dotyczy lasera przy powierzchniach refleksyjnych, takich jak polerowana miedź czy aluminium. Laser bywa szybszy na cienkich, nierefleksyjnych blachach, ale cięcie wodą jest bezpieczniejszą opcją dla materiałów wymagających zachowania niezmienionej struktury krawędzi.
Jakie tolerancje można uzyskać przy cięciu wodą aluminium?
Typowa tolerancja wymiarowa to 0,1–0,2 mm, zależnie od grubości arkusza, prędkości posuwu i stanu zużycia dyszy. Przy większych grubościach należy liczyć się z niewielką konikalnością krawędzi, którą doświadczony operator kompensuje odpowiednim doborem parametrów cięcia.
Czy cięcie wodą nadaje się do miedzi i mosiądzu?
Tak, cięcie wodą dobrze się sprawdza w przypadku miedzi i mosiądzu, choć ich większa gęstość i twardość wymagają niższej prędkości posuwu niż przy aluminium. Metoda ta pozwala uniknąć przebarwień i utwardzenia krawędzi, które mogłyby powstać przy cięciu termicznym.
Ile kosztuje cięcie wodą blachy aluminiowej?
Koszt zależy od grubości blachy, złożoności kształtu, liczby przebić i wymaganej jakości krawędzi, dlatego nie da się podać jednej stałej ceny za metr. Warto poprosić dostawcę o indywidualną kalkulację na podstawie rysunku technicznego, uwzględniającą nesting i minimalną wielkość zamówienia.
Czy cięcie wodą pozostawia zadziory?
Może pozostawić drobne mikrozadziory na spodniej stronie arkusza, zwłaszcza przy wyższych prędkościach posuwu, ale są one znacznie mniejsze niż w cięciu mechanicznym czy plazmowym. Przy detalach o wysokich wymaganiach estetycznych stosuje się dodatkowe odgratowanie po cięciu.
Jak długo trwa realizacja zlecenia cięcia wodą?
Czas realizacji zależy od obciążenia maszyny u dostawcy, wielkości zamówienia i złożoności geometrii, ale dla prostych detali prototypowych bywa to nawet kilka dni roboczych. Zamówienia seryjne lub wymagające wysokiej jakości krawędzi trwają dłużej ze względu na wolniejszy posuw i dodatkową kontrolę wymiarową.
Podsumowanie: kiedy wybrać cięcie wodą metali kolorowych
Cięcie wodą jest właściwym wyborem tam, gdzie liczy się brak strefy wpływu ciepła, odporność na refleksyjność metalu i możliwość obróbki dużych grubości w jednym procesie – a więc dla aluminium, mosiądzu, miedzi, tytanu i stopów niklu w zastosowaniach, gdzie jakość metalurgiczna krawędzi jest ważniejsza niż najwyższa prędkość produkcji. Laser i plazma pozostają lepszym wyborem dla dużych serii cienkich, nierefleksyjnych blach stalowych, gdzie liczy się przede wszystkim tempo pracy.
Przy wyborze konkretnego wykonawcy – niezależnie czy to duże centrum usługowe w aglomeracji, czy lokalna firma regionalna – warto oprzeć decyzję na sprawdzalnych kryteriach: doświadczeniu z danym stopem, deklarowanych tolerancjach, możliwości wykonania próbki i realnym czasie realizacji, a nie tylko na najniższej cenie za metr cięcia.
Czytaj też: