Cięcie Metalu: Porównanie Najpopularniejszych Metod i Ich Zastosowań
Przemysł metalowy nieustannie się rozwija, a wraz z nim ewoluują techniki obróbki materiałów. Cięcie metalu stanowi jeden z fundamentalnych procesów w spawalnictwie, produkcji maszyn, budownictwie stalowym czy przemyśle motoryzacyjnym. Wybór właściwej metody cięcia wpływa bezpośrednio na dokładność wykonania, czas realizacji oraz koszty operacyjne. Poznaj szczegółowe porównanie najczęściej stosowanych technik i dowiedz się, która z nich najlepiej sprawdzi się w Twoim zastosowaniu.
Żeby porównanie miało sens, warto najpierw ustalić wspólny język. O jakości cięcia decydują cztery parametry: szerokość szczeliny cięcia (kerf), wielkość strefy wpływu ciepła (SWC), prostopadłość krawędzi (odchyłka kątowa) oraz ilość żużla i nadlewu przylegającego do dolnej krawędzi. Do tego dochodzi stan metalurgiczny powierzchni cięcia – utlenienie, nasycenie azotem lub podhartowanie – bo to on przesądza, czy detal trafi bezpośrednio na stanowisko spawalnicze, czy najpierw pod szlifierkę.
Druga zasada dotyczy parametrów. Prądy, ciśnienia, prędkości i rozmiary dysz nie są wartościami „na oko” – należy je dobierać z tabel producenta dla konkretnej grubości, gatunku materiału i zestawu materiałów eksploatacyjnych. Podane niżej liczby to punkty orientacyjne, które pomagają ocenić rząd wielkości, a nie zamiennik karty technologicznej.
1. Cięcie Tlenowo-Acetylenowe (Cięcie Gazowe)
Cięcie gazowe, znane również jako cięcie tlenowo-acetylenowe lub autogeniczne, to jedna z najstarszych i najbardziej rozpowszechnionych metod cięcia metali żelaznych. Proces polega na podgrzaniu materiału do temperatury zapłonu (około 1300°C), a następnie skierowaniu strumienia czystego tlenu, który utlenia i przepala metal.
Warunkiem powodzenia jest, by tlenek żelaza topił się w temperaturze niższej niż sam metal – dlatego metoda działa na stali niskowęglowej i niskostopowej, a zawodzi na stali nierdzewnej (tlenek chromu jest zbyt ogniotrwały) oraz na aluminium. Jakość cięcia zależy przede wszystkim od czystości tlenu (praktycznie wymagane minimum to 99,5%) i od doboru dyszy do grubości. Ciśnienie tlenu tnącego rośnie od kilku barów przy blachach 10–20 mm do wyraźnie wyższych wartości przy grubościach powyżej 100 mm, natomiast ciśnienia acetylenu nigdy nie wolno podnosić powyżej 1,5 bar – powyżej tej wartości gaz może rozkładać się wybuchowo.
Zalety cięcia gazowego:
- Niskie koszty zakupu sprzętu
- Możliwość cięcia bardzo grubych materiałów (do 300 mm i więcej)
- Duża mobilność urządzenia – możliwość pracy w terenie
- Brak zapotrzebowania na energię elektryczną
- Prosta obsługa po odpowiednim przeszkoleniu
Wady cięcia gazowego:
- Szeroka strefa wpływu ciepła (SWC) powodująca odkształcenia materiału
- Niska precyzja cięcia w porównaniu do metod laserowych i plazmowych
- Ograniczone zastosowanie – nie nadaje się do aluminium, stali nierdzewnej ani metali nieżelaznych
- Wolniejszy proces niż cięcie plazmą czy laserem dla mniejszych grubości
Diagnostyka jest tu wyjątkowo czytelna: pionowe, równoległe rowki (linie ciągnienia) oznaczają prawidłową prędkość. Rowki odchylone do tyłu i przerywany przepał to znak, że palnik prowadzony jest za szybko; zaokrąglona, nadtopiona górna krawędź i gruby, trudny do odbicia żużel – że za wolno. Przy cięciu propanem trzeba pamiętać o innym typie dyszy i dłuższym podgrzewaniu wstępnym niż w przypadku acetylenu.
Bezpieczeństwo: na obu wężach obowiązkowe zawory zwrotne i bezpieczniki przeciwogniowe, butle ustawione pionowo i zabezpieczone od wywrócenia, przyłącza tlenowe absolutnie wolne od olejów i smarów (ryzyko samozapłonu). Wymagane są gogle lub tarcza z filtrem o stopniu ochrony dobranym do wielkości płomienia (typowo 4–7), skórzane rękawice, fartuch i getry, a po zakończeniu prac gorących – nadzór przeciwpożarowy nad stanowiskiem. Nigdy nie przecinaj beczek ani zbiorników po paliwach i rozpuszczalnikach bez ich wcześniejszego oczyszczenia i zobojętnienia.
Typowe zastosowania: Budownictwo stalowe, złomowiska, warsztaty remontowe, cięcie konstrukcji stalowych w terenie, rozbiórki przemysłowe.
2. Cięcie Plazmowe
Cięcie plazmowe to metoda wykorzystująca strumień zjonizowanego gazu (plazmy) o bardzo wysokiej temperaturze – sięgającej nawet 20 000–30 000°C. Technologia ta zrewolucjonizowała przemysłowe cięcie metali przewodzących prąd elektryczny i jest dziś standardem w wielu gałęziach przemysłu.
Podstawowym kryterium doboru urządzenia jest prąd cięcia: źródło 45 A daje krawędź o produkcyjnej jakości do około 10–12 mm stali, 105 A radzi sobie z 20–25 mm, a maszyny powyżej 200 A wchodzą w zakres 40–60 mm. Równie ważny jest gaz plazmowy – sprężone powietrze do stali węglowej, azot do aluminium i stali nierdzewnej (mniej tlenków na krawędzi), mieszanki argonowo-wodorowe do grubych elementów nierdzewnych, tlen tam, gdzie zależy nam na minimalnym nadlewie w stali niskowęglowej.
Zalety cięcia plazmowego:
- Możliwość cięcia wszystkich metali przewodzących prąd (stal, aluminium, miedź, stal nierdzewna)
- Wysoka prędkość cięcia, szczególnie dla średnich grubości materiału
- Lepsza jakość cięcia niż przy metodzie gazowej
- Możliwość automatyzacji i integracji z maszynami CNC
- Stosunkowo przystępna cena urządzeń
Wady cięcia plazmowego:
- Większa strefa wpływu ciepła niż przy cięciu laserowym
- Konieczność dalszej obróbki krawędzi przy wysokich wymaganiach jakościowych
- Generowanie pyłów i gazów wymagających odpowiedniej wentylacji
- Wyższe koszty eksploatacji elektrod i dysz
Dwie rzeczy zaskakują początkujących. Pierwsza to wrodzona odchyłka kątowa 1–3° wynikająca z ruchu wirowego gazu – jedna strona rzazu jest zawsze „lepsza”, dlatego kierunek obiegu konturu w programie CNC dobiera się tak, by dobra strona wypadła na detalu, a nie na odpadzie. Druga to warstwa nasycona azotem, powstająca przy cięciu powietrzem: jeśli taka krawędź pójdzie bezpośrednio do spawania, w spoinie pojawią się pory. Usunięcie 0,5–1 mm materiału szlifierką lub frezem rozwiązuje problem. Cienki, twardy, mocno przylegający nadlew oznacza zbyt dużą prędkość, gruby i łatwo odbijający się – zbyt małą lub zużyte materiały eksploatacyjne.
Bezpieczeństwo: filtr spawalniczy o stopniu 8–9 przy prądach do 40 A i 9–13 przy wyższych, odciąg miejscowy albo stół wodny, bo pył z cięcia stali nierdzewnej zawiera chrom sześciowartościowy, a z blachy cynkowanej – tlenki cynku wywołujące gorączkę odlewników. Łuk plazmowy jest bardzo głośny, więc ochronniki słuchu nie są opcją. Rękawice muszą być suche, a stół i przewód masy czyste – wilgoć i słaby kontakt masy to najczęstsze źródła porażenia i niestabilnego łuku.
Typowe zastosowania: Przemysł motoryzacyjny, produkcja konstrukcji stalowych, stocznie, przemysł wydobywczy, cięcie blach ze stali nierdzewnej i aluminium.
3. Cięcie Laserowe
Cięcie laserowe to jedna z najbardziej zaawansowanych technologicznie metod cięcia metali. Skupiona wiązka laserowa o ogromnej gęstości energii pozwala na topienie, spalanie lub parowanie materiału z niezwykłą precyzją. Wyróżniamy dwa główne typy laserów stosowanych w przemyśle: laser CO₂ oraz laser światłowodowy (fiber laser).
Lasery światłowodowe o długości fali około 1 µm są dziś standardem: źródło 1–2 kW świetnie pracuje na blachach 1–6 mm, 6 kW pozwala sięgnąć 20–25 mm w stali niskowęglowej. Kluczowy jest wybór gazu technologicznego. Tlen daje wysoką prędkość w stali czarnej, ale zostawia na krawędzi warstwę tlenków, która pogarsza przyczepność powłok i bywa źródłem wad w spoinie. Azot pod wysokim ciśnieniem daje krawędź czystą metalicznie, gotową do spawania i malowania, kosztem większego zużycia gazu i mocy.
Zalety cięcia laserowego:
- Wyjątkowa precyzja i powtarzalność cięcia
- Minimalna strefa wpływu ciepła – mniejsze odkształcenia materiału
- Możliwość cięcia bardzo skomplikowanych kształtów
- Wysoka jakość krawędzi – często nie wymaga dalszej obróbki
- Pełna automatyzacja i kompatybilność z systemami CAD/CAM
- Możliwość cięcia cienkich i średnich blach z dużą prędkością
Wady cięcia laserowego:
- Bardzo wysokie koszty zakupu i utrzymania urządzeń
- Ograniczenia w cięciu bardzo grubych materiałów
- Wrażliwość na odbijające powierzchnie (szczególnie laser CO₂)
- Konieczność utrzymania czystości i precyzji osi optycznych
W praktyce warsztatowej o jakości decydują detale: położenie ogniska względem grubości, odległość dyszy od blachy rzędu 0,7–1,5 mm, współosiowość wiązki z dyszą i stan szkła ochronnego. Zabrudzone szkło objawia się nagłym spadkiem jakości, przypaleniami i „gubieniem” cięcia w tym samym miejscu konturu. Ostre narożniki i drobne otwory wymagają redukcji prędkości lub pętli dobiegowych, inaczej materiał się przepala. Na cienkich blachach realne są tolerancje rzędu ±0,05–0,1 mm.
Bezpieczeństwo: maszyna klasy 4 pracuje w obudowie z blokadami – nigdy nie mostkuj krańcówek drzwi. Do serwisu konieczne są okulary dobrane do konkretnej długości fali (filtr od lasera CO₂ nie chroni przed wiązką światłowodową). Obowiązkowa jest wentylacja z filtracją pyłu submikronowego oraz czystość szuflady na odpady – zaolejone ścinki i pył aluminiowy to realne zagrożenie pożarowe.
Typowe zastosowania: Przemysł lotniczy i kosmiczny, elektronika, medycyna, jubilerstwo, produkcja precyzyjnych części maszyn, cięcie cienkich blach dekoracyjnych.
4. Cięcie Strumieniem Wody (Waterjet)
Technologia waterjet polega na cięciu materiałów ultrawysokim ciśnieniem wody (nawet do 6000 barów), często z dodatkiem ścierniwa (np. granatu). Jest to jedna z niewielu metod, która nie generuje ciepła w strefie cięcia, co czyni ją idealną dla materiałów wrażliwych termicznie.
Typowy zestaw roboczy to dysza wodna o średnicy 0,25–0,35 mm, rurka mieszająca 0,76–1,02 mm i granat o uziarnieniu 80 mesh podawany z wydatkiem rzędu 0,3–0,5 kg/min. Szczelina cięcia wynosi około 1–1,5 mm i jest lekko zbieżna – nowoczesne głowice kompensują stożkowość pochyleniem osi. Praktyczna tolerancja to około ±0,1 mm. Ponieważ proces jest zimny, nadaje się do stali ulepszonych cieplnie, tytanu i elementów, w których nie wolno dopuścić do zmian struktury przy krawędzi.
Zalety cięcia waterjet:
- Brak strefy wpływu ciepła – brak odkształceń termicznych
- Możliwość cięcia praktycznie wszystkich materiałów: metali, szkła, kamienia, tworzyw sztucznych, gumy
- Bardzo dobra jakość krawędzi cięcia
- Brak toksycznych gazów i pyłów metalowych
- Możliwość cięcia materiałów wrażliwych na temperaturę
Wady cięcia waterjet:
- Wolniejsze tempo cięcia w porównaniu do lasera i plazmy
- Bardzo wysokie koszty eksploatacji (zużycie ścierniwa, pomp)
- Duże zużycie wody i konieczność jej filtracji
- Znaczna masa i wymiary maszyn
Bezpieczeństwo: strumień o ciśnieniu kilku tysięcy barów powoduje urazy iniekcyjne – rana wygląda niepozornie, a materiał ścierny i bakterie wnikają głęboko w tkanki, dlatego ręce nigdy nie mogą znaleźć się w pobliżu głowicy przy włączonej pompie. Konieczne są osłony, blokady oraz ochronniki słuchu, bo praca „na sucho”, ponad wodą, jest bardzo hałaśliwa. Zbiornik wymaga regularnego usuwania szlamu i kontroli jakości wody, inaczej rozwijają się bakterie i korozja detali.
Typowe zastosowania: Przemysł lotniczy, przetwórstwo kamienia, cięcie kompozytów, przemysł spożywczy (cięcie żywności), produkcja uszczelek i elementów gumowych.
5. Cięcie Mechaniczne (Piłowanie, Ścinanie, Frezowanie)
Metody mechaniczne obejmują szeroki zakres technik: piłowanie taśmowe i tarczowe, ścinanie nożycami gilotynowymi, wykrawanie oraz obróbkę frezarką. Są to tradycyjne metody, które wciąż mają swoje niezastąpione miejsce w przemyśle.
W przypadku cięcia mechanicznego metali najczęstszy błąd to dobór prędkości „jak do drewna”. Taśma bimetalowa M42 na stali niskowęglowej pracuje najlepiej przy 60–100 m/min, na stali nierdzewnej i narzędziowej trzeba zejść do 20–40 m/min, a aluminium znosi kilkaset metrów na minutę. Obowiązuje też zasada trzech zębów w materiale: do rur cienkościennych stosuje się podziałkę 10/14 TPI, do pełnych prętów 3/4 lub 4/6. Zbyt drobne zęby na grubym przekroju zapychają się wiórem, zbyt duże – wyłamują się na cienkiej ściance.
Druga kwestia to posuw i chłodzenie. Stal nierdzewna i stopy niklu umacniają się zgniotowo, więc tarcie zamiast skrawania natychmiast utwardza powierzchnię i niszczy ostrza – piła musi cały czas zdejmować wiór o stałej grubości, a emulsja (zwykle 5–10%) ma odbierać ciepło i wypłukiwać wiór z rzazu. Sypki, pylisty wiór i błyszcząca, przypalona ścianka rzazu to sygnał, że posuw jest za mały lub prędkość za duża.
Zalety cięcia mechanicznego:
- Brak strefy wpływu ciepła w przypadku nożyc i pił
- Stosunkowo niskie koszty operacyjne
- Prosta obsługa i konserwacja urządzeń
- Możliwość cięcia szerokich formatów blach przy użyciu gilotyn
- Dobra jakość krawędzi przy cięciu nożycami
Wady cięcia mechanicznego:
- Ograniczona możliwość cięcia skomplikowanych kształtów (głównie linie proste)
- Zużycie narzędzi skrawających i konieczność ich regularnej wymiany
- Hałas i wibracje podczas pracy
- Ograniczenia grubości i twardości materiału
Poszczególne odmiany mają własne reguły ustawiania:
- Gilotyna – luz między nożami dobiera się zwykle na poziomie 5–10% grubości blachy, kąt skosu noża to 0,5–2,5°. Zbyt duży luz daje zawinięcie krawędzi i wysoki grat, zbyt mały – wykruszanie noży. Wąskie pasy skręcają się przy cięciu, dlatego warto zostawić naddatek i planować kierunek gratu.
- Wykrawanie i wycinanie na prasie – luz na stronę rzędu 5–10% grubości dla stali konstrukcyjnej; średnica stempla nie powinna być mniejsza od grubości materiału.
- Piła tarczowa zimna (cold saw) – tarcze HSS do stali pracują przy niskich prędkościach obwodowych i obfitym smarowaniu, natomiast tarcze węglikowe do aluminium wymagają innej geometrii zęba i środka antyadhezyjnego, inaczej wiór nadtapia się na ostrzu.
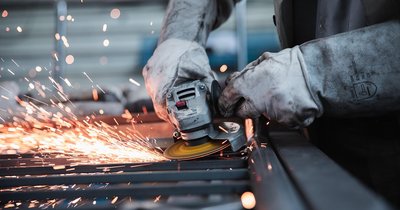
- Przecinarka ścierna i szlifierka kątowa – najszybsze rozwiązanie i zarazem najgorsza jakość krawędzi: grat, nadpalona powierzchnia i lokalna SWC. Prędkość obrotowa tarczy musi być równa lub wyższa od maksymalnych obrotów maszyny, osłona pozostaje na miejscu, a tarcz do cięcia nie wolno obciążać bocznie.
Bezpieczeństwo: wióry i ścinki są ostre jak brzytwa i gorące – usuwa się je szczotką lub hakiem, nigdy dłonią, także w rękawicy. Przy maszynach z wirującym narzędziem i uchwytem rękawice są wręcz niebezpieczne, bo mogą zostać wciągnięte; obowiązują natomiast okulary lub tarcza, ochronniki słuchu i porządna stabilizacja przedmiotu w imadle. Pył ze szlifowania stali nierdzewnej wymaga odciągu i półmaski (co najmniej FFP3), a wióry magnezu i tytanu są łatwopalne – nie wolno gasić ich wodą.
Typowe zastosowania: Produkcja seryjna, cięcie prętów i profili stalowych, obróbka blach w formatach arkuszowych, przemysł meblarski (metal).
Tabela Porównawcza Metod Cięcia Metalu
| Metoda | Precyzja | Maks. grubość | Rodzaj materiałów | Strefa wpływu ciepła | Koszty |
|---|---|---|---|---|---|
| Gazowe | Niska | 300+ mm | Stal węglowa | Bardzo duża | Niskie |
| Plazmowe | Średnia | do 150 mm | Wszystkie metale przewodzące | Umiarkowana | Średnie |
| Laserowe | Bardzo wysoka | do 50 mm | Metale, tworzywa | Niewielka | Wysokie |
| Waterjet | Wysoka | do 200 mm | Prawie wszystkie materiały | Brak | Bardzo wysokie |
| Mechaniczne | Średnia | Zależne od maszyny | Metale, profil | Brak lub minimalna (poza cięciem ściernym) | Niskie–Średnie |
Jak Wybrać Odpowiednią Metodę Cięcia?
Wybór właściwej technologii cięcia metalu powinien być oparty na kilku kluczowych czynnikach:
- Rodzaj i grubość materiału – stal węglowa, nierdzewna, aluminium czy stop miedzi mogą wymagać różnych podejść technologicznych.
- Wymagana precyzja i jakość krawędzi – jeśli elementy mają być spawane lub montowane bez obróbki wykończeniowej, warto wybrać cięcie laserowe lub waterjet.
- Seryjność produkcji – przy produkcji masowej opłaca się inwestycja w laser CNC lub systemy plazmowe, natomiast przy jednorazowych zleceniach sprawdzi się cięcie gazowe lub mechaniczne.
- Budżet – zarówno koszt zakupu sprzętu, jak i koszty eksploatacyjne powinny być uwzględnione w kalkulacji.
- Warunki pracy – praca w terenie bez dostępu do prądu faworyzuje metody gazowe, natomiast zakłady przemysłowe mogą korzystać z pełnej gamy technologii.
Do tej listy dorzuć trzy pytania, o których łatwo zapomnieć na etapie wyceny. Pierwsze: co dzieje się z detalem po cięciu? Jeśli krawędź idzie prosto do spawania, trzeba doliczyć szlifowanie tlenków po cięciu tlenem i warstwy azotowanej po plazmie powietrznej. Drugie: jak zachowa się materiał cieplnie? Cienkie blachy 1–3 mm cięte plazmą potrafią „sfalować”, więc lepiej pociąć je laserem albo przytrzymać w przyrządzie. Trzecie: ile materiału zjada sama technologia – szczelina 0,2 mm lasera i 2,5 mm palnika gazowego przy gęstym rozkroju drobnych detali dają zupełnie inne wykorzystanie arkusza.
Przy porównywaniu ofert usług licz koszt na metr bieżący cięcia z uwzględnieniem materiałów eksploatacyjnych, gazu, energii i czasu przygotowania, a nie samą stawkę godzinową maszyny. Dla grubych elementów konstrukcyjnych wciąż najtaniej wypada palnik gazowy z naddatkiem 3–5 mm na obróbkę, dla średnich grubości seryjnych – plazma CNC, dla detali z wąskimi tolerancjami – laser, a dla materiałów, których nie wolno przegrzać – waterjet.
Przyszłość Cięcia Metalu
Dynamiczny rozwój technologii laserów światłowodowych oraz systemów automatyzacji sprawia, że cięcie laserowe będzie dominować w precyzyjnej obróbce blach. Jednocześnie rosnące wymagania środowiskowe premiują technologie czyste jak waterjet oraz systemy odciągu i filtracji przy cięciu plazmowym. Integracja z systemami przemysłu 4.0, sztuczną inteligencją i robotyką otwiera nowe możliwości optymalizacji procesów cięcia metalu.
Widać też wyraźny kierunek w stronę łączenia operacji: głowice do cięcia ukosów przygotowujące gotowe fazy pod spoinę, wieże ładujące arkusze bez udziału operatora, automatyczne rozpoznawanie materiału i podpowiadanie parametrów, a w plazmie – układy kontrolujące stan materiałów eksploatacyjnych, by zapobiec pogorszeniu krawędzi przed awaryjnym zużyciem dyszy. Przy rosnących cenach energii coraz częściej liczy się nie maksymalna prędkość, ale zużycie kilowatogodzin i gazu na metr cięcia.
Niezależnie od kierunku rozwoju, znajomość możliwości i ograniczeń każdej metody pozostaje niezbędną wiedzą dla każdego specjalisty w branży metalurgicznej i spawalniczej. Warto śledzić nowinki technologiczne i regularnie weryfikować, czy stosowane metody są nadal optymalne dla specyfiki Twojej produkcji.
Jeśli chcesz dowiedzieć się więcej o technikach obróbki metalu, spawalnictwie i nowoczesnych rozwiązaniach przemysłowych, zapraszamy do regularnego odwiedzania weldmetal.net – Twojego źródła wiedzy o metalurgii i spawalnictwie.