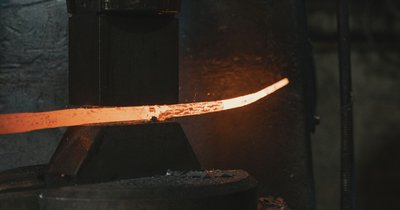
Hartowanie metalu to obróbka cieplna, która zwiększa twardość i odporność na ścieranie poprzez nagrzanie materiału do odpowiedniej temperatury, a następnie jego szybkie schłodzenie. W praktyce warsztatowej dotyczy to przede wszystkim stali, choć niektóre metale nieżelazne również poddaje się procesom utwardzającym, tylko innym mechanizmem. Zanim włączy się piec czy palnik, warto wiedzieć, jaki materiał trzyma się w rękach – nie każdy metal reaguje na hartowanie tak samo.
Jakie metale nadają się do hartowania?
Klasyczne hartowanie polega na przemianie martenzytycznej – strukturze austenitu przechładza się tak szybko, że atomy węgla nie mają czasu na dyfuzję i „zamrażają się" w sieci krystalicznej, tworząc twardy, ale kruchy martenzyt. Ten mechanizm działa niemal wyłącznie w stopach żelaza z węglem, więc czysty aluminium, miedź czy mosiądz nie hartują się w ten sposób – ich twardość rośnie jedynie poprzez zgniot na zimno (obróbkę plastyczną).
Stopy aluminium, tytanu czy niektóre stopy niklu zwiększają twardość innym mechanizmem, zwanym utwardzaniem wydzieleniowym (przesycaniem i starzeniem) – tam nie ma martenzytu, a wzrost twardości wynika z wytrącania mikroskopijnych faz międzymetalicznych. Efekt bywa podobny, ale parametry procesu, czasy i temperatury są zupełnie inne niż przy hartowaniu stali. Z tego powodu, mówiąc o „hartowaniu metalu" w warsztacie, mamy na myśli praktycznie zawsze stal lub żeliwo o odpowiedniej zawartości węgla.
Hartowanie stali podeutektoidalnej i nadeutektoidalnej – dlaczego temperatura ma znaczenie
Punktem odniesienia jest tu skład chemiczny stali względem punktu eutektoidalnego, przypadającego przy około 0,77% węgla. Hartowanie stali podeutektoidalnej (poniżej tej wartości, struktura ferryt + perlit) wymaga nagrzania powyżej górnej temperatury krytycznej Ac3, żeby cały ferryt przeszedł w austenit – jeśli temperatura jest niższa, w strukturze zostają miękkie wyspy ferrytu i twardość po chłodzeniu jest nierówna.
Hartowanie stali nadeutektoidalnej (powyżej 0,77% C) przebiega inaczej: wystarczy nagrzanie do temperatury pomiędzy Ac1 i Acm, bez pełnego rozpuszczenia cementytu. Przegrzanie do pełnej temperatury austenityzowania powoduje rozrost ziarna i nadmierne rozpuszczenie węglików, co robi stal bardziej kruchą i skłonną do pęknięć podczas chłodzenia. Pozostawiona część nierozpuszczonego cementytu w tym przypadku nie szkodzi – wręcz podnosi odporność na ścieranie, co wykorzystuje się przy narzędziach i łożyskach.
Czy stal nierdzewna daje się hartować?
Hartowanie stali nierdzewnej jest możliwe tylko dla wybranych gatunków. Stale austenityczne (typu 304, 316) nie zawierają wystarczającej ilości węgla i mają strukturę stabilizowaną niklem, przez co nie tworzą martenzytu podczas chłodzenia – ich twardość można podnieść jedynie zgniotem, nigdy hartowaniem. Twardnieją natomiast stale nierdzewne martenzytyczne (np. 420, 440C), które zawierają wystarczająco węgla, by po austenityzowaniu i szybkim chłodzeniu wytworzyć martenzyt.
Proces wymaga wyższych temperatur austenityzowania niż w typowej stali węglowej, bo chrom tworzy stabilne węgliki, które muszą się częściowo rozpuścić. Chłodzenie prowadzi się zwykle w oleju lub powietrzu, rzadziej w wodzie – ta stal ma niższą przewodność cieplną i przy zbyt agresywnym medium łatwo pęka. Kolejny istotny szczegół to odpuszczanie: prowadzone w niewłaściwym zakresie temperatur może wywołać wydzielanie węglików chromu na granicach ziaren, co odbiera stali odporność na korozję – zjawisko znane jako uczulenie (sensytyzacja).
Hartowanie stali sprężynowej – twardość musi ustąpić sprężystości
Hartowanie stali sprężynowej różni się celem od hartowania narzędziowego – tu nie szuka się maksymalnej twardości, a odpowiedniej równowagi między wytrzymałością i zdolnością do powrotu do kształtu po odkształceniu. Po zahartowaniu do struktury martenzytycznej element zawsze odpuszcza się do konkretnego, wąskiego przedziału twardości, typowo w granicach 45–50 HRC w zależności od zastosowania i przekroju drutu czy taśmy.
Zbyt wysoka twardość po niedostatecznym odpuszczeniu sprawia, że sprężyna staje się krucha i pęka pod obciążeniem cyklicznym, zamiast się ugiąć. Zbyt niska twardość z kolei prowadzi do trwałego odkształcenia i utraty siły sprężystej po kilku cyklach pracy. Dlatego chłodzenie prowadzi się w oleju hartowniczym o kontrolowanej temperaturze, a nie w wodzie – gwałtowniejsze medium zwiększa ryzyko pęknięć hartowniczych, zwłaszcza przy elementach o zmiennym przekroju.
Bezpieczeństwo i najczęstsze błędy przy hartowaniu metalu
Hartowanie wiąże się z pracą w wysokich temperaturach i kontaktem z gorącymi mediami chłodzącymi, więc podstawą jest odzież ognioodporna, rękawice termoizolacyjne i osłona twarzy – rozgrzany element wyjęty z pieca i zanurzony w oleju wytwarza kłęby dymu i drobne rozbryzgi. Kąpiel olejowa wymaga stanowiska z odpowiednią wentylacją wywiewną, bo opary oleju hartowniczego są szkodliwe przy długotrwałym wdychaniu, a przy niekontrolowanym zanurzeniu grzejącego się elementu istnieje ryzyko zapłonu oleju.
Najczęstszy błąd to niewłaściwa temperatura austenityzowania – zbyt niska daje niepełne utwardzenie i miękkie punkty, zbyt wysoka powoduje rozrost ziarna i pękanie. Kolejny typowy problem to zbyt agresywne medium chłodzące dla danego przekroju: element o dużych różnicach grubości chłodzony w wodzie często pęka na przejściach geometrii, dlatego dla stali stopowych i elementów o skomplikowanym kształcie zwykle wybiera się olej. Pękniętą lub przegrzaną strukturę można rozpoznać po nierównej, matowej powierzchni złomu i widocznych mikropęknięciach na krawędziach po szlifowaniu kontrolnym.
Podsumowanie
Skuteczne hartowanie metalu zaczyna się od rozpoznania materiału – tylko stal i żeliwo o odpowiedniej zawartości węgla twardnieją przez przemianę martenzytyczną, podczas gdy metale nieżelazne wymagają innych procesów. Wybór temperatury austenityzowania musi uwzględniać, czy stal jest podeutektoidalna czy nadeutektoidalna, a w przypadku stali nierdzewnej i sprężynowej dodatkowo trzeba dopasować medium chłodzące i zakres odpuszczania do funkcji, jaką element ma pełnić. Zrozumienie tych zależności pozwala uniknąć pęknięć, kruchości i utraty właściwości, które sprawiają, że hartowanie kończy się porażką mimo poprawnie wykonanego samego nagrzania.